


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


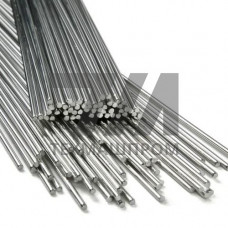
Сварочный пруток AISI 347 — это сплошная присадочная проволока круглого сечения из аустенитной нержавеющей стали, стабилизированной ниобием. Материал предназначен для аргонодуговой сварки (GTAW/TIG) и плазменной сварки неплавящимся электродом. Основное назначение прутка — формирование металла шва с высокой стойкостью к межкристаллитной коррозии (МКК) и ползучести при длительной эксплуатации в интервале температур 400–800 C.
Химический состав AISI 347 соответствует российскому аналогу 08Х18Н12Б. Легирование ниобием (Nb) в количестве до 1,0% обеспечивает связывание углерода в стабильные карбиды NbC, что предотвращает обеднение границ зерен хромом в зоне термического влияния. В отличие от нестабилизированных марок типа AISI 304 или AISI 321, пруток AISI 347 не требует последующей термической обработки после сварки для восстановления коррозионной стойкости.
Прутки поставляются в прямых отрезках длиной 1000 мм, что удобно для ручной TIG-сварки. Поверхность очищена от окалины и загрязнений, допускается легкое травление. Геометрические параметры и механические свойства наплавленного металла регламентируются требованиями AWS A5.9 / ASME SFA-5.9 (класс ER347).
| Параметр | Значение | Метод контроля | Типичный результат | Примечание |
|---|---|---|---|---|
| Диаметр прутка | 1,6–4,0 мм | Микрометраж | 0,05 мм | Под заказ до 6,0 мм |
| Предел текучести наплавленного металла | 320 МПа | Испытание на растяжение | 350–380 МПа | После сварки без термообработки |
| Относительное удлинение | 30% | ГОСТ 1497 | 35–42% | Образец из металла шва |
| Содержание ферритной фазы | 3–10 FN | Магнитный метод | 5–8 FN | По схеме Шеффлера |
| Температура эксплуатации | –196…+800 C | Расчетная | Криогенная до жаропрочной | Кратковременно до 900 C |
Стабилизация ниобием делает пруток AISI 347 предпочтительным выбором для сварки узлов, работающих в условиях повторного нагрева. К таким условиям относятся:
Содержание ферритной фазы в пределах 3–10 FN обеспечивает оптимальную стойкость к горячим трещинам при сварке жестко закрепленных конструкций. При этом уровень феррита контролируется легированием, что гарантирует стабильность механических свойств при температурах до 400 C, где ферритная фаза может охрупчиваться.
Для получения качественного шва рекомендуется применять постоянный ток прямой полярности (DCEN). Защитный газ — аргон высшего сорта (99,99%) или смесь Ar + 2–5% N для улучшения стабильности дуги. Расход газа — 8–12 л/мин при сварке в нижнем положении, до 15 л/мин — при потолочном. Защита обратной стороны корня шва обязательна при сварке трубопроводов: подача аргона 6–10 л/мин предотвращает окалинообразование и обеспечивает гладкую поверхность корневого валика.
Перед сваркой кромки зачищаются до металлического блеска, обезжириваются ацетоном или спиртом. Допустимая температура подогрева — до 150 C для толстостенных деталей. Межпроходная температура не должна превышать 150 C во избежание перегрева и выпадения -фазы при многослойной сварке.
Пруток AISI 347 применяется для сварки одноименных сталей, а также разнородных соединений аустенитных сталей с низколегированными теплоустойчивыми сталями. В последнем случае требуется учет коэффициента линейного расширения и возможной диффузии углерода. Для ответственных разнородных соединений рекомендуется выполнять промежуточные слои с использованием никелевых присадок.
Материал пригоден для наплавки уплотнительных поверхностей арматуры, работающей при температурах до 600 C, а также для ремонта дефектов литья из сталей марок 12Х18Н10Т, 08Х18Н12Т и зарубежных аналогов 321, 321H.
В AISI 347 стабилизатором выступает ниобий, в AISI 321 — титан. Ниобий менее склонен к выгоранию при сварке, поэтому металл шва сохраняет стабильность свойств при длительном нагреве до 800 C. Титан частично переходит в шлак, что снижает эффективность стабилизации в многослойных швах.
Нет, для стабилизированных сталей аустенитного класса послесварочная термообработка не требуется. При необходимости снятия остаточных напряжений допускается выдержка при 870–930 C с медленным охлаждением, однако это не влияет на стойкость к МКК.
Для ручной TIG-сварки трубопроводов диаметром 57–219 мм оптимальны прутки 2,0–2,4 мм. Для корневых проходов и сварки тонкостенных элементов применяют 1,6 мм. Прутки 3,2–4,0 мм используются при заполнении разделок на толстостенных корпусах аппаратов.
Да, это штатное применение. Металл шва будет иметь состав, близкий к основному металлу, с гарантированной стойкостью к МКК. При сварке разнородных соединений с углеродистыми сталями необходима предварительная оценка условий эксплуатации по температуре и коррозионной среде.