


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


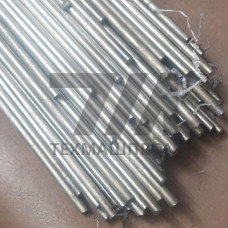
Сварочный пруток по ГОСТ 21449-75 — это литой присадочный материал, изготовленный из жаропрочных, коррозионностойких и теплоустойчивых сплавов на никелевой и кобальтовой основе. Стандарт распространяется на прутки, получаемые литьём, предназначенные для ручной газовой и электродуговой сварки, наплавки и пайки ответственных узлов. В отличие от тянутой сварочной проволоки, литой пруток сохраняет структуру равноосного зерна и не имеет наклёпа, что критично при сварке жаропрочных сплавов, склонных к образованию горячих трещин.
ГОСТ 21449-75 нормирует диаметр прутка, длину и предельные отклонения. Прутки поставляются без покрытия либо с технологическим покрытием для защиты от окисления при хранении. Поверхность не должна иметь трещин, расслоений, шлаковых включений и закатов; допускаются местные зачистки глубиной не более предельного минусового отклонения по диаметру.
Прутки изготавливают из сплавов, стойких к окислению и газовой коррозии при высоких температурах. Основу составляют никель-хромовые системы, легированные вольфрамом, молибденом, титаном, алюминием и кобальтом. Химический состав каждой марки регламентирован отдельно, а суммарное содержание примесей серы и фосфора ограничено для предотвращения трещинообразования в шве.
Литой пруток применяют при ручной аргонодуговой сварке неплавящимся электродом (TIG) и газовой сварке. Температура плавления присадочного материала подбирается ниже температуры основного металла, что обеспечивает проплавление кромок без перегрева. При наплавке пруток формирует слой с высокой стойкостью к абразивному износу и термоциклированию.
| Марка сплава | Основа | Рабочая температура, C | Диаметр, мм | Тип сварки |
|---|---|---|---|---|
| ХН78Т | Ni–Cr | до 1000 | 3–8 | TIG, газовая |
| ХН60ВТ | Ni–Cr–W | до 1100 | 4–10 | TIG |
| ХН65МВ | Ni–Mo–W | до 800 | 3–6 | TIG, наплавка |
| В3К | Co–Cr–W | до 950 | 4–8 | наплавка |
Прутки востребованы в энергетическом машиностроении, авиадвигателестроении, нефтегазопереработке и металлургии. Конкретные узлы — коллекторы пароперегревателей, сопловые аппараты турбин, реакционные змеевики установок риформинга, арматура высокого давления, детали печей спекания.
Партия прутков проходит входной контроль: проверку химического состава, макро- и микроструктуры, механических свойств наплавленного металла. Оценивают стойкость к образованию горячих трещин и склонность к межкристаллитной коррозии. Каждая партия сопровождается сертификатом качества с указанием плавки, марки и результатов испытаний.
Литой пруток не имеет наклёпа и сохраняет равноосную структуру, что снижает риск горячих трещин при сварке жаропрочных сплавов. Тянутая проволока имеет направленную текстуру и требует дополнительной термообработки.
Материал используют при ручной аргонодуговой сварке неплавящимся электродом, газовой сварке и наплавке. Для автоматизированных процессов применяют тянутую проволоку аналогичного состава.
Диаметр выбирают по толщине свариваемых кромок и разделке шва: для тонких кромок 2–3 мм, для толстостенных узлов 6–12 мм. При наплавке используют прутки увеличенного диаметра.
Для никелевых и кобальтовых сплавов подогрев обычно не требуется, но необходим контроль межпроходной температуры. Для разнородных соединений режим назначают по технологической карте.