


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


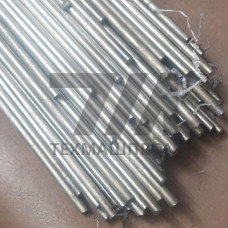
Сварочный пруток, поставляемый по ГОСТ 9466-75, представляет собой электродную проволоку или стержень, предназначенный для ручной дуговой сварки и наплавки. Данный стандарт регламентирует технические условия на покрытые металлические электроды, однако в контексте прутков он определяет требования к геометрии, качеству поверхности и допускам на диаметр, что критично для стабильности сварочного процесса. Нормирование по ГОСТ 9466-75 гарантирует соответствие прутков требованиям по прямолинейности, отсутствию окалины, ржавчины и других дефектов, влияющих на качество сварного шва.
Сварочные прутки по ГОСТ 9466-75 изготавливаются из низкоуглеродистой, легированной или высоколегированной стали в зависимости от назначения. Основное отличие прутка от электрода — отсутствие покрытия, что делает его пригодным для сварки в среде защитных газов (MIG/MAG), аргонодуговой сварки (TIG) и плазменной резки. Для каждого типа прутка стандарт устанавливает предельные отклонения по диаметру, которые составляют 0,05 мм для диаметров до 3 мм и 0,10 мм для диаметров свыше 3 мм, что обеспечивает точную подачу в горелку и стабильное горение дуги.
По ГОСТ 9466-75 сварочные прутки классифицируются по химическому составу, механическим свойствам наплавленного металла и назначению. Основные типы прутков включают:
Диаметральный ряд прутков по ГОСТ 9466-75 включает значения от 1,6 до 12 мм. Наиболее востребованные диаметры — 2,0; 2,5; 3,0; 4,0; 5,0 мм. Длина прутков составляет 300–1000 мм, при этом стандарт допускает поставку мерной длины с точностью 5 мм. Для автоматизированных сварочных комплексов поставляются бухты с проволокой, которая также нормируется по ГОСТ 9466-75 в части качества поверхности.
ГОСТ 9466-75 устанавливает жесткие требования к качеству поверхности сварочного прутка. Поверхность должна быть чистой, без трещин, плен, закатов, раковин и посторонних включений. Допускаются незначительные дефекты в виде рисок и царапин глубиной не более половины предельного отклонения по диаметру. Для прутков, предназначенных для сварки ответственных конструкций, дополнительно контролируется отсутствие омеднения или его равномерность при использовании медненой проволоки.
Прямолинейность прутка нормируется величиной стрелы прогиба, которая не должна превышать 3 мм на 1 метр длины. Отклонение от круглости не должно выводить диаметр за пределы установленных допусков. Для прутков диаметром до 3 мм допускается смотка в бухты с внутренним диаметром не менее 300 мм, что предотвращает деформацию при размотке.
Механические свойства наплавленного металла, полученного с использованием прутков по ГОСТ 9466-75, зависят от марки стали. Для низкоуглеродистых прутков временное сопротивление разрыву составляет 340–440 МПа, относительное удлинение — не менее 22%. Для легированных прутков типа Св-08Г2С предел текучести достигает 390 МПа, а ударная вязкость при –40 C — не менее 34 Дж/см. Высоколегированные прутки обеспечивают коррозионную стойкость в агрессивных средах и сохраняют прочность при температурах до 600 C.
| Марка прутка | Диаметр, мм | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость, Дж/см |
|---|---|---|---|---|
| Св-08 | 2,0–5,0 | 340–390 | 22–28 | 80–120 |
| Св-08Г2С | 1,6–4,0 | 440–490 | 18–24 | 34–60 |
| Св-04Х19Н9 | 2,0–6,0 | 510–590 | 30–35 | 100–140 |
Сварочные прутки по ГОСТ 9466-75 используются в различных отраслях промышленности, где требуется формирование качественного сварного соединения:
При выборе сварочного прутка по ГОСТ 9466-75 необходимо учитывать условия эксплуатации сварного узла: рабочую температуру, характер нагрузок (статические, динамические, знакопеременные), коррозионную активность среды. Для сварки в среде CO применяются прутки Св-08Г2С, обеспечивающие стабильное формирование шва при токах 100–350 А. Для аргонодуговой сварки нержавеющих сталей используются прутки Св-04Х19Н9, которые позволяют получать швы с содержанием ферритной фазы 3–8%, что гарантирует стойкость к горячим трещинам.
Стандарт охватывает диапазон диаметров от 1,6 до 12 мм. Наиболее распространенные значения — 2,0; 2,5; 3,0; 4,0 и 5,0 мм. Для автоматической сварки под флюсом применяются прутки диаметром 6–12 мм.
Пруток не имеет покрытия и используется преимущественно для сварки в среде защитных газов (TIG, MIG/MAG). Электрод покрыт обмазкой и предназначен для ручной дуговой сварки. Пруток обеспечивает более чистый шов без шлаковых включений.
Для диаметров до 3 мм предельное отклонение составляет 0,05 мм, для диаметров свыше 3 мм — 0,10 мм. Это обеспечивает стабильную подачу прутка в зону сварки и равномерное проплавление кромок.
Да, для наплавочных работ применяются специальные марки типа Нп-30ХГСА, которые формируют износостойкий слой с твердостью 35–45 HRC. Такие прутки используются для восстановления валов, шестерен и других деталей горнодобывающего оборудования.