


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


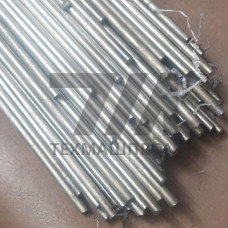
ОЗБ-2М — сварочный пруток на железно-медной основе, предназначенный для газовой сварки и наплавки чугуна. Пруток выпускается по ГОСТ 2671-80 и представляет собой литой стержень круглого сечения с нанесённым технологическим покрытием, препятствующим окислению при хранении. Основное назначение — устранение дефектов чугунных отливок, заварка трещин, пробоин и раковин в деталях из серого и высокопрочного чугуна, а также наплавка изношенных поверхностей узлов, работающих при умеренных нагрузках.
Ключевое отличие ОЗБ-2М от прутков на никелевой основе (ОЗЧ-2, ОЗЧ-3) — железно-медная матрица, обеспечивающая более высокую твёрдость наплавленного слоя и меньшую стоимость. При этом пластичность и обрабатываемость шва ниже, чем у никельсодержащих аналогов, что ограничивает применение в ответственных конструкциях, работающих при знакопеременных нагрузках.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Диаметр прутка | 4–12 мм | Длина стержня | 400–600 мм | ГОСТ 2671-80 |
| Основа сплава | Fe–Cu | Содержание Cu | 45–55 % | матрица |
| Температура сварки | 650–750 C | Твёрдость наплавки | 140–180 HB | после охлаждения |
| Предел прочности шва | 180 МПа | Флюс | бура, борная кислота | газовая сварка |
| Толщина стенки детали | от 4 мм | Пространственное положение | нижнее, вертикальное | — |
Сварку ведут газовым пламенем нормальной мощности (ацетилен-кислород, соотношение 1:1,1–1:1,2). Кромки разделывают под углом 60–70, разделку выполняют механическим способом. Перед сваркой поверхность зачищают до металлического блеска, обезжиривают ацетоном или уайт-спиритом. В качестве флюса применяют прокалённую буру или смесь буры с борной кислотой в соотношении 3:1. Пруток вводят в сварочную ванну поступательно-возвратными движениями, не допуская перегрева основного металла выше 750 C во избежание отбеливания чугуна. После наплавки деталь медленно охлаждают в термостате или под слоем песка для предотвращения образования закалочных структур.
Для снижения остаточных напряжений рекомендуется предварительный подогрев детали до 300–400 C и последующая механическая обработка наплавленного слоя твердосплавным инструментом. При заварке сквозных трещин применяют двухстороннюю разделку с установкой шпилек диаметром 6–8 мм с шагом 30–40 мм.
Пруток предназначен для серого чугуна марок СЧ20–СЧ35, ковкого КЧ30-6–КЧ37-12 и высокопрочного ВЧ45–ВЧ60. Для высоконикелевых аустенитных чугунов (ЧН15Д7, ЧН20Д2) применяют никелевые электроды, ОЗБ-2М в этом случае не обеспечивает требуемой сплошности шва.
Оптимален прокалённый при 300–400 C бура или смесь буры с борной кислотой 3:1. Флюс наносят на кромки и пруток тонким слоем. Применение флюсов на основе хлоридов и фторидов не рекомендуется из-за активного взаимодействия с медной составляющей сплава.
Нет. При толщине стенки менее 4 мм высок риск прожога и насыщения ванны медью, что приводит к образованию горячих трещин. Для тонкостенных чугунных деталей применяют пайку или никелевые прутки с меньшей тепловой мощностью пламени.
Да, для снятия остаточных напряжений рекомендуется медленное охлаждение под слоем песка или в термостате. При ответственных деталях проводят отжиг при 600–650 C с выдержкой 1–2 ч и последующим охлаждением со скоростью не более 50 C/ч.