


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


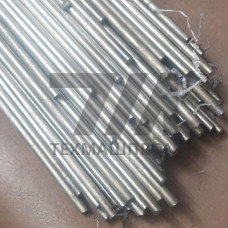
Сварочный пруток Пр-В3К-Р — это литой пруток из жаропрочного никелевого сплава В3К, предназначенный для аргонодуговой сварки (TIG) и наплавки изделий, работающих при высоких температурах в агрессивных средах. Материал относится к группе дисперсионно-твердеющих сплавов на никель-хромовой основе с кобальтовым и вольфрамовым легированием, что обеспечивает сочетание окалиностойкости и жаропрочности в интервале рабочих температур 800–1100 C.
Пруток Пр-В3К-Р поставляется в виде мерных отрезков круглого сечения, поверхность которых подвергается шлифовке или обточке для удаления поверхностных дефектов и оксидной плёнки. Чистота поверхности критична для стабильности дугового процесса и предотвращения пор в наплавленном металле. Химический состав сплава регламентируется техническими условиями и включает хром (до 20%), кобальт (до 15%), вольфрам (до 6%), а также микролегирование алюминием и титаном для формирования упрочняющей -фазы при термической обработке.
Сварка прутком Пр-В3К-Р выполняется неплавящимся вольфрамовым электродом в среде аргона высокой чистоты (не ниже 99,99%). Сплав склонен к образованию горячих трещин при превышении допустимых тепловложений, поэтому процесс ведётся на пониженных токах с минимальным разогревом основного металла. Рекомендуемый режим — постоянный ток прямой полярности (DCEN), сила тока 80–150 А в зависимости от диаметра прутка. Перед сваркой кромки изделия зачищаются механическим способом и обезжириваются; подогрев, как правило, не требуется, но для массивных деталей допускается предварительный подогрев до 200–300 C для снижения термических напряжений.
Наплавленный металл по химическому составу близок к основному сплаву В3К, что обеспечивает равнопрочность сварного соединения при высокотемпературной эксплуатации. После сварки рекомендуется проводить стабилизирующий отжиг при 850–900 C для снятия остаточных напряжений и восстановления пластических свойств. Механическая обработка наплавленного слоя возможна только абразивным инструментом или твёрдосплавными резцами из-за высокой твёрдости и склонности сплава к наклёпу.
Пруток Пр-В3К-Р востребован при ремонте и изготовлении узлов газотурбинных двигателей, камер сгорания, жаровых труб, лопаток турбин и элементов выхлопных систем. В химическом и нефтегазовом машиностроении материал применяется для наплавки уплотнительных поверхностей арматуры, работающей в среде перегретого пара и агрессивных газов. Также сплав используется при восстановлении деталей печного оборудования, термопарных гильз и крепёжных элементов высокотемпературных установок.
Прутки Пр-В3К-Р выпускаются диаметрами от 1,6 до 5,0 мм, длина мерных отрезков — 500–1000 мм. Допуск по диаметру составляет 0,1 мм, овальность не превышает 0,05 мм. Поверхность прутка не должна иметь трещин, закатов, раковин и следов коррозии. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава и результатов механических испытаний.
| Диаметр, мм | Длина, мм | Сила тока, А | Расход аргона, л/мин | Тип тока |
|---|---|---|---|---|
| 1,6 | 500–1000 | 40–70 | 6–8 | DCEN |
| 2,0 | 500–1000 | 60–100 | 8–10 | DCEN |
| 3,0 | 500–1000 | 90–140 | 10–12 | DCEN |
Качество прутка Пр-В3К-Р подтверждается входным контролем химического состава методом спектрального анализа и проверкой геометрических параметров. Сплав В3К не стандартизирован по ГОСТ, поставка осуществляется по техническим условиям предприятия-изготовителя. При приёмке партии проверяется отсутствие расслоений и неметаллических включений на торцах прутков, а также твёрдость материала в состоянии поставки — она составляет 30–38 HRC.
Индекс «Р» в обозначении указывает на повышенные требования к чистоте поверхности и точности геометрии. Такой пруток проходит дополнительную шлифовку и контроль на отсутствие поверхностных дефектов, что обеспечивает стабильность дугового процесса и минимальное количество пор в наплавленном металле.
Сплав В3К предназначен преимущественно для сварки одноимённых жаропрочных никелевых сплавов. При соединении с аустенитными сталями возможно образование хрупких интерметаллидных фаз в зоне сплавления, поэтому требуется предварительное тестирование технологии на образцах.
Для снятия остаточных напряжений и стабилизации структуры рекомендуется отжиг при 850–900 C с выдержкой 2–4 часа и медленным охлаждением с печью до 300 C, далее — на воздухе.
Нет. Сплав содержит активные элементы (алюминий, титан, хром), которые интенсивно окисляются при нагреве. Сварка возможна только в среде аргона или аргоно-гелиевой смеси с содержанием кислорода не более 0,001%.