


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


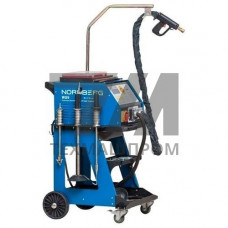
Сварочный споттер Cebora — это инверторное оборудование контактной точечной сварки, предназначенное для соединения тонколистовых металлов без применения присадочных материалов. Аппараты данного класса работают по принципу пропускания импульсного тока большой силы через зону контакта электродов, что обеспечивает локальный нагрев и формирование литой точки. Оборудование Cebora в этом сегменте представлено линейкой моделей с цифровым управлением, встроенными программами для различных сочетаний толщин и типов металла.
Споттеры Cebora для точечной сварки комплектуются сварочными клещами с регулируемым усилием сжатия и сменными электродами из хромоциркониевой бронзы. Инверторный источник питания обеспечивает стабильную форму импульса и точную дозировку энергии. Управление реализовано через микропроцессорный контроллер с возможностью задания силы тока, длительности импульса и времени паузы. Модели серии Digital оснащены функциями автоматической компенсации сетевого напряжения и контроля качества сварной точки.
Рабочий цикл аппарата определяется скважностью нагрузки. При сварке листовой стали толщиной 0,8–1,5 мм типовой режим предполагает импульс длительностью 80–200 мс при токе 6–10 кА. Для алюминиевых сплавов требуется увеличенная энергия и более короткий импульс, что реализуется отдельными программами. Охлаждение трансформатора и клещей — воздушное принудительное либо водяное в зависимости от модели и интенсивности эксплуатации.
| Модель | Толщина свариваемой стали, мм | Макс. ток, кА | Напряжение питания, В | Масса, кг |
|---|---|---|---|---|
| Cebora 2500 | 0,6–2,0 | 8 | 230 | 28 |
| Cebora 3200 | 0,8–3,0 | 10 | 400 | 42 |
| Cebora 4000 | 1,0–4,0 | 13 | 400 | 58 |
| Cebora 5000 | 1,2–5,0 | 16 | 400 | 74 |
Споттеры Cebora обеспечивают формирование точки на низкоуглеродистых и низколегированных сталях, оцинкованном прокате, нержавеющих сталях аустенитного класса, а также на алюминиевых сплавах при использовании соответствующих электродов и увеличенной энергии импульса. Возможно соединение разнородных сочетаний, например сталь–алюминий, при ограниченной толщине и специальной подготовке поверхности.
Аппараты Cebora рассчитаны на работу в цеховых условиях при температуре окружающего воздуха от –10 C до +40 C и относительной влажности до 80 % без конденсации. Для моделей с питанием 400 В требуется трёхфазная сеть с допустимым отклонением напряжения 10 %. При просадках сети ниже допустимого порога инвертор автоматически снижает выходную мощность либо блокирует запуск импульса.
Электроды подлежат периодической заточке и замене по мере износа контактной поверхности. Ресурс электрода из хромоциркониевой бронзы при сварке оцинкованной стали составляет ориентировочно 300–800 точек в зависимости от режима. Для алюминиевых сплавов применяются электроды с увеличенным диаметром рабочей части и более частой переточкой.
Зависит от модели: младшие аппараты работают с суммарной толщиной пакета до 2,0 мм, старшие — до 5,0 мм на низкоуглеродистой стали. Для нержавеющих и алюминиевых сплавов предельная толщина снижается на 20–30 %.
Нет. Контактная точечная сварка происходит в твёрдой фазе без расплавления ванны и без защитной атмосферы. Оксидные плёнки на алюминии удаляются механической зачисткой перед сваркой.
При сварке низкоуглеродистой стали без покрытия — 800–1500 точек до переточки. Оцинкованный прокат снижает ресурс до 300–800 точек из-за налипания цинка на рабочую поверхность электрода.
Да, при наличии соответствующей программы, увеличенной энергии импульса и электродов из специальных сплавов. Требуется зачистка поверхности до сварки и сокращённый интервал между точками.