


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


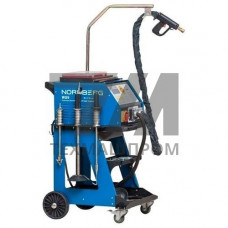
Сварочный споттер WIEDERKRAFT — специализированный аппарат контактной точечной сварки, предназначенный для выполнения ремонтных операций на стальных кузовных панелях автомобилей. Оборудование работает по принципу двухполюсной сварки с принудительным поджатием электрода к поверхности, что обеспечивает локальный нагрев металла до температуры плавления без сквозного проплавления. В отличие от универсальных инверторных источников, споттер WIEDERKRAFT оптимизирован для решения узкого круга задач: вытягивание вмятин, удаление точечных соединений и прихватка ремонтных элементов.
Аппараты WIEDERKRAFT реализованы по трансформаторной схеме с тиристорным управлением. Силовой трансформатор обеспечивает сварочный ток в диапазоне 1200–2400 А при напряжении холостого хода 5–7 В, что достаточно для стабильного формирования сварной точки на листовой стали толщиной 0,6–1,2 мм. Регулировка тока выполняется ступенчато, что позволяет подбирать параметры под конкретную толщину металла и тип электрода.
Споттеры оснащены встроенным блоком управления, поддерживающим три основных режима:
Управление осуществляется педалью или кнопкой на сварочном пистолете. В комплект поставки входят обратный кабель с зажимом «крокодил», сварочный пистолет с держателем электродов и набор сменных наконечников: медные электроды различных диаметров, угольные стержни и сварочные шайбы.
Основная область применения споттеров WIEDERKRAFT — рихтовочные участки автосервисов и кузовных цехов. Оборудование используется для:
Работа с обратным молотком или механическим съемником позволяет дозировать усилие вытягивания, что особенно важно при работе с высокопрочными сталями, склонными к пружинению. Для алюминиевых панелей споттер WIEDERKRAFT неприменим — требуется оборудование с импульсной подачей тока и специальной технологией сварки.
| Параметр | WDK 2000 | WDK 2500 | WDK 3000 |
|---|---|---|---|
| Напряжение питания, В | 230 | 230 | 230 |
| Максимальный сварочный ток, А | 1200 | 1800 | 2400 |
| Толщина свариваемого металла, мм | 0,6–0,8 | 0,6–1,0 | 0,8–1,2 |
| Число ступеней регулировки | 4 | 6 | 8 |
| Продолжительность включения, % | 15 | 15 | 20 |
Продолжительность включения (ПВ) указывает на допустимое время непрерывной работы при номинальном токе. Для споттеров характерен цикличный режим эксплуатации: короткие сварочные импульсы чередуются с паузами на перемещение электрода и контроль геометрии панели. При интенсивной работе рекомендуется выдерживать паузы между сериями точек для охлаждения трансформатора.
Для стабильного качества сварных точек необходимо контролировать состояние медных электродов: их рабочая поверхность должна быть зачищена от оксидов и наплывов. Износ электрода увеличивает переходное сопротивление и снижает плотность тока в зоне сварки, что приводит к непровару или подплавлению поверхности. Рекомендуется периодическая правка наконечников напильником или наждачной бумагой с зернистостью не грубее P120.
Сварочные шайбы, используемые для вытягивания, выпускаются диаметром 8–12 мм с различной формой рабочей части — плоской, конической или с насечкой. Выбор геометрии зависит от кривизны панели и направления приложения усилия. Крюки и обратные молотки подбираются по массе и длине рукоятки под конкретную операцию.
При работе с оцинкованными панелями необходимо учитывать, что цинковое покрытие имеет более низкую температуру плавления, чем сталь. Это требует снижения сварочного тока на 10–15% относительно параметров для необработанной стали, чтобы избежать выплесков и повреждения цинкового слоя в околошовной зоне.
Нет. Споттеры WIEDERKRAFT рассчитаны на работу с низкоуглеродистыми и низколегированными сталями. Алюминий требует импульсной сварки с высоким пиковым током и специальной формы электродов, что не реализовано в данных аппаратах.
Эффективное вытягивание обеспечивается на панелях толщиной 0,6–1,2 мм. Для более толстого металла требуется предварительный прогрев зоны деформации или использование дополнительного усилия съемника.
В режиме обжига ток пропускается через угольный электрод, который разогревается до высокой температуры. Это позволяет локально выжигать лакокрасочное покрытие и ржавчину без расплавления основного металла, подготавливая поверхность к прихватке.
Для стали толщиной 0,6–0,8 мм применяются электроды диаметром 4–5 мм. Увеличение диаметра снижает плотность тока и может привести к недостаточному проплавлению.