


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


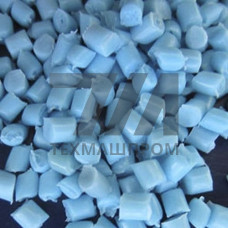
Тальконаполненный полиамид ПА-610-ЛТ — это литьевой композиционный материал на основе полиамида 610, модифицированный тальком для повышения жёсткости и стабильности геометрических размеров. В отличие от ненаполненных марок ПА-610, введение талька снижает усадку при формовании и увеличивает модуль упругости, что делает материал пригодным для изготовления тонкостенных корпусных деталей и элементов с высокой точностью сопрягаемых поверхностей.
ПА-610-ЛТ перерабатывается методом литья под давлением на стандартных термопластавтоматах с шнековой пластикацией. Рекомендуемая температура расплава — 240–270 C, температура формы — 60–90 C. Благодаря низкому влагопоглощению (2,5–3,0 % при насыщении) изделия из этого материала сохраняют стабильные диэлектрические характеристики и геометрию во влажной среде, что выгодно отличает его от ПА-6 и ПА-66.
Тальк выступает в роли армирующего наполнителя, повышая предел текучести при растяжении до 55–65 МПа и модуль упругости при изгибе до 2800–3200 МПа. При этом ударная вязкость по Шарпи без надреза остаётся на уровне 25–35 кДж/м, что достаточно для эксплуатации в условиях вибрационных и ударных нагрузок умеренной интенсивности.
Материал ориентирован на сегменты, где требуется сочетание точности размеров, химической стойкости к топливам и маслам, а также устойчивости к знакопеременным температурам. Основные направления использования:
Введение талька изменяет баланс механических и технологических свойств. Ниже приведены типовые значения для сопоставления марок.
| Параметр | ПА-610-ЛТ | ПА-610 (ненаполненный) | Метод испытания | Единица измерения |
|---|---|---|---|---|
| Плотность | 1,28–1,32 | 1,07–1,09 | ISO 1183 | г/см |
| Предел текучести при растяжении | 55–65 | 50–60 | ISO 527 | МПа |
| Модуль упругости при изгибе | 2800–3200 | 1800–2200 | ISO 178 | МПа |
| Усадка при литье | 0,6–0,9 | 1,2–1,8 | ISO 294-4 | % |
| Влагопоглощение (насыщение) | 2,5–3,0 | 3,0–3,5 | ISO 62 | % |
ПА-610-ЛТ сохраняет работоспособность в диапазоне температур от –40 до +110 C (кратковременно до +140 C). Материал устойчив к воздействию минеральных масел, дизельного топлива, бензина, гликолей и слабых щелочных растворов. Не рекомендуется контакт с концентрированными минеральными кислотами и фенолами. При длительной эксплуатации на открытом воздухе требуется введение светостабилизаторов, так как тальк не обеспечивает УФ-защиту полиамидной матрицы.
Для деталей, работающих в узлах трения без смазки, ПА-610-ЛТ уступает по износостойкости маркам с дисульфидом молибдена или графитом. Однако в паре со сталью или бронзой при граничной смазке коэффициент трения составляет 0,18–0,25, что приемлемо для большинства кинематических схем.
ПА-610-ЛТ имеет значительно меньшее влагопоглощение (2,5–3,0 % против 8–10 % у ПА-6), что обеспечивает стабильность размеров и электроизоляционных свойств во влажных средах. При этом ПА-6-ЛТ обычно дешевле и имеет более высокую ударную вязкость в сухом состоянии.
Материал необходимо сушить при 80–90 C в течение 4–6 часов до остаточной влажности не более 0,15 %. Нарушение режима сушки приводит к дефектам литья — серебристости, пузырям и снижению механической прочности.
Стандартная марка ПА-610-ЛТ не сертифицирована для контакта с пищевыми продуктами. Для таких применений требуются специальные исполнения с подтверждением соответствия регламентам ЕС или FDA.
Тальк имеет пластинчатую морфологию, поэтому при литье наблюдается анизотропия усадки: в направлении течения расплава усадка ниже (0,5–0,7 %), поперёк — выше (0,8–1,0 %). Это необходимо учитывать при проектировании пресс-форм для точных изделий.