


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


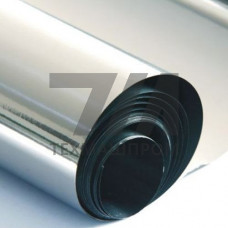
Танталовая лента, выпускаемая по ТУ 95.311-75, представляет собой холоднокатаный полуфабрикат из металла марки Та с содержанием основного элемента не менее 99,9 %. Документ регламентирует размерный сортамент, предельные отклонения по толщине и ширине, механические свойства и состояние поставки. Продукция предназначена для дальнейшей штамповки, глубокой вытяжки, гибки и сварки в среде инертных газов при изготовлении ответственных узлов электронной и химической аппаратуры.
Лента поставляется в отожжённом состоянии с рекристаллизованной структурой, обеспечивающей пластичность при формообразовании. Кромки обрезные или необрезные, поверхность без следов окалины, расслоений и грубых закатов. Толщина варьируется в диапазоне 0,05–2,0 мм, ширина — до 300 мм. Рулоны намотаны с внутренним диаметром 150–300 мм, масса рулона согласовывается с потребителем. Допускается поставка в виде мерных полос заданной длины.
Тантал сохраняет пластичность при криогенных температурах и демонстрирует высокую коррозионную стойкость в агрессивных средах. Ключевые параметры ленты:
| Параметр | Значение | Условия измерения | Единица | Примечание |
|---|---|---|---|---|
| Толщина | 0,05–2,0 | ГОСТ 6507 | мм | допуск 5 % |
| Ширина | до 300 | ГОСТ 427 | мм | обрезная кромка |
| Предел прочности | 300–450 | ГОСТ 1497 | МПа | отожжённое состояние |
| Относительное удлинение | 25 | ГОСТ 1497 | % | образцы с рабочей длиной 50 мм |
| Твёрдость | 90–130 | ГОСТ 2999 | HV | нагрузка 1 кгс |
| Шероховатость поверхности | Ra 0,63 | ГОСТ 2789 | мкм | после вакуумного отжига |
Танталовая лента ТУ 95.311-75 востребована в производстве конденсаторов объёмного типа для радиоэлектронной аппаратуры, где требуется высокая удельная ёмкость на единицу объёма. В химическом машиностроении из неё изготавливают футеровочные элементы реакторов, работающих с соляной и серной кислотами при температурах до 150 C. В вакуумной технике лента служит материалом для геттеров и экранов, работающих при остаточном давлении 10–10 Па. Также применяется в медицинском приборостроении для имплантируемых компонентов и в авиакосмической отрасли для узлов, эксплуатируемых при криогенных температурах.
Механическая обработка ленты возможна как в отожжённом, так и в нагартованном состоянии. Резка выполняется на гильотинных ножницах или лазерным раскроем без образования микротрещин. Сварка осуществляется в камерах с контролируемой атмосферой аргона или гелия, поскольку при температуре выше 300 C тантал активно поглощает кислород, азот и водород, что приводит к охрупчиванию. Для соединения тонких сечений применяется точечная и шовная сварка, для герметичных швов — электронно-лучевая сварка в вакууме.
Документ распространяется на ленту из тантала марки Та с массовой долей основного элемента не менее 99,9 %. Примеси нормируются отдельно по каждому элементу.
Отожжённая лента сохраняет относительное удлинение не менее 25 % при испытаниях в диапазоне от –196 C до +150 C, что подтверждает пригодность для криогенной техники.
Для тонколистовых соединений применяется точечная или шовная сварка в среде аргона. Для герметичных узлов предпочтительна электронно-лучевая сварка в вакууме, исключающая насыщение металла газами.
Основные потребители — радиоэлектроника (конденсаторы), химическое аппаратостроение (футеровка), вакуумная техника (геттеры), медицинская промышленность (имплантаты) и авиакосмическая отрасль.