


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


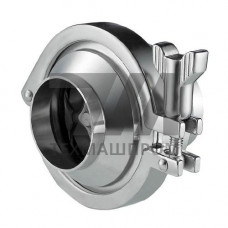
Тарельчатый обратный клапан сварка-сварка AISI 316L — это трубопроводная арматура прямого действия, предназначенная для предотвращения обратного потока рабочей среды в системах с высокой температурой и агрессивными средами. Корпус и внутренние элементы изготавливаются из коррозионностойкой стали марки AISI 316L (российский аналог — 03Х17Н14М3), что обеспечивает стойкость к питтинговой и щелевой коррозии в хлоридсодержащих средах.
Конструкция тарельчатого типа предполагает наличие подпружиненной тарелки, которая при возникновении обратного давления прижимается к седлу, обеспечивая герметичное перекрытие проходного сечения. Присоединение к трубопроводу выполняется сваркой — оба патрубка подготавливаются под стыковую сварку, что исключает необходимость во фланцевых соединениях и снижает риск утечек в условиях вибрации и термических циклов.
Сталь AISI 316L отличается низким содержанием углерода (0,03%), что предотвращает выделение карбидов по границам зерен при сварке и последующей эксплуатации в интервале температур 450–850 C. Это делает клапан пригодным для использования в сварных трубопроводных системах без потери коррозионной стойкости в околошовной зоне.
Отсутствие фланцев и крепежных элементов уменьшает общую массу узла и сокращает количество потенциальных точек утечки. Сварное соединение обеспечивает монолитность трубопроводной обвязки, что критично для систем, работающих под высоким давлением при циклических тепловых нагрузках. Тарельчатый обратный клапан сварка-сварка AISI 316L не требует обслуживания в процессе эксплуатации — ресурс определяется износом уплотнительных поверхностей и усталостью пружины.
Клапаны данного типа востребованы в технологических линиях, где требуется высокая чистота среды и устойчивость к коррозии:
При подборе клапана учитываются диаметр условного прохода, рабочее давление и температура, а также химический состав среды. Для сред с повышенным содержанием хлоридов (морская вода, рассолы) рекомендуется исполнение с увеличенной толщиной стенки корпуса. Монтаж осуществляется аттестованными сварщиками с применением аргонодуговой сварки неплавящимся электродом; после приварки обязателен контроль качества сварных швов — радиографический или ультразвуковой.
| DN | PN | Рабочая температура, C | Материал корпуса | Тип уплотнения |
|---|---|---|---|---|
| DN 15 | PN 40 | –60…+300 | AISI 316L | Металл-по-металлу |
| DN 25 | PN 40 | –60…+350 | AISI 316L | Металл-по-металлу |
| DN 50 | PN 25 | –40…+250 | AISI 316L | FKM |
| DN 80 | PN 16 | –40…+200 | AISI 316L | EPDM |
Тарельчатый клапан срабатывает быстрее за счет малого хода тарелки и обеспечивает более герметичное перекрытие при низких скоростях потока. Шаровые аналоги подвержены гидроударам при резком закрытии, тогда как подпружиненная тарелка демпфирует обратный поток.
Да, тарельчатые клапаны с пружиной допускают монтаж в любом положении. При вертикальной установке с направлением потока снизу вверх пружина компенсирует вес тарелки, что сохраняет стабильную характеристику срабатывания.
Для отечественных трубопроводов подготовка кромок выполняется по ГОСТ 16037, для импортного оборудования — по ASME B16.25. Конкретные размеры фаски и притупления зависят от толщины стенки трубы.
Для восстановления коррозионной стойкости в зоне термического влияния рекомендуется пассивация или химическая обработка поверхности. Полная термообработка требуется только для толстостенных корпусов при работе в средах, вызывающих коррозионное растрескивание.