


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


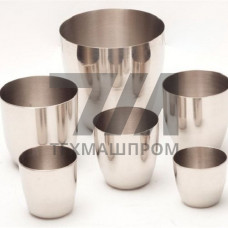
Тигли высокие металлические ГОСТ 6563-75 — это мерная лабораторная посуда, предназначенная для прокаливания, озоления, сплавления и высокотемпературной обработки проб в аналитической практике. Конструкция высокого тигля отличается увеличенным отношением высоты к диаметру, что обеспечивает устойчивость при нагреве в муфельных печах, снижает потери материала при кипении и вспенивании расплава, а также минимизирует вынос частиц потоком газов. Изделия изготавливаются из листового металла методом штамповки с последующей завальцовкой кромки, что исключает наличие сварных швов в зоне контакта с агрессивной средой.
Нормируемые параметры по ГОСТ 6563-75 регламентируют геометрические размеры, вместимость, толщину стенки и качество обработки поверхности. Допуски на вместимость составляют 5 % от номинального значения, что критично для гравиметрического анализа, где требуется точный учёт массы золы. Толщина стенки подбирается из условия теплопередачи и механической жёсткости: для тиглей вместимостью 10–50 см она составляет 0,8–1,2 мм, для крупных ёмкостей — до 2,0 мм. Кромка изделия завальцована в одинарный или двойной замок, предотвращающий расслоение металла при многократных циклах нагрев—охлаждение.
В зависимости от решаемой задачи тигли высокие металлические выпускаются из никеля, стали 12Х18Н10Т или платины. Никелевые тигли применяются для щелочного сплавления, когда использование фарфора или кварца недопустимо из-за взаимодействия с плавнем. Тигли из нержавеющей стали 12Х18Н10Т рассчитаны на работу при температурах до 600 C и используются для озоления органических веществ, не содержащих галогенов и сильных окислителей. Платиновые тигли обеспечивают работу при 1100–1200 C и применяются в особо ответственных анализах, где требуется полная химическая инертность к расплавам карбонатов, боратов и фторидов.
Рабочая температура эксплуатации ограничена жаростойкостью материала и условиями термоциклирования. Для никелевых тиглей допустим нагрев до 900 C в окислительной атмосфере, при этом поверхность покрывается оксидной плёнкой, защищающей металл от дальнейшей коррозии. Стальные тигли не рекомендуется подвергать резким перепадам температуры — скорость нагрева не должна превышать 150 C/мин во избежание деформации днища. Платиновые изделия требуют осторожного обращения: недопустим контакт с расплавленными металлами, образующими с платиной эвтектики, а также нагрев в восстановительной атмосфере.
Высокая форма тигля обеспечивает большую площадь боковой поверхности при относительно малом диаметре, что ускоряет теплообмен и сокращает время прокаливания. Устойчивость изделия на плоской подставке достигается за счёт конического сужения к низу с углом наклона стенки 8–12 от вертикали. Днище выполнено плоским или слегка вогнутым внутрь, что компенсирует термическое расширение и предотвращает выпучивание при циклическом нагреве.
По ГОСТ 6563-75 предусмотрены следующие исполнения:
Номинальная вместимость ряда составляет 10, 15, 25, 30, 40, 50, 75 и 100 см. Для каждого типоразмера нормируются полная высота, наружный диаметр верхней кромки и диаметр днища. Отклонение от соосности верхней и нижней части не должно превышать 1,5 % от высоты изделия.
| Вместимость, см | Высота, мм | Диаметр верхний, мм | Диаметр днища, мм | Толщина стенки, мм |
|---|---|---|---|---|
| 10 | 35 | 28 | 20 | 0,8 |
| 25 | 45 | 36 | 26 | 1,0 |
| 50 | 60 | 45 | 32 | 1,2 |
Высокие металлические тигли ГОСТ 6563-75 востребованы в заводских и исследовательских лабораториях, где выполняется пробоподготовка твёрдых материалов. Основные сценарии использования — озоление органических субстратов при определении зольности топлива, полимеров, пищевых продуктов и кормов; сплавление силикатных пород, руд и концентратов с плавнями; прокаливание осадков при гравиметрическом анализе. В металлургических лабораториях тигли применяются для определения содержания оксидов в ферросплавах и шлаках, в химической промышленности — для контроля качества катализаторов и сорбентов.
Изделия совместимы с муфельными печами, трубчатыми печами сопротивления, шахтными печами и установками с индукционным нагревом. При работе с электрическими плитками закрытого типа допускается прямой контакт днища с нагревательной поверхностью при условии, что температура не превышает допустимую для материала тигля. Для удержания изделия используются тигельные щипцы с плоскими губками, исключающие точечное давление на стенку.
Высокий тигель имеет увеличенное отношение высоты к диаметру (примерно 1,2–1,5 против 0,6–0,8 у низкого). Такая геометрия обеспечивает лучшую устойчивость при нагреве, уменьшает потери при кипении и позволяет обрабатывать больший объём пробы при той же площади днища.
Стандарт предусматривает изготовление из никеля марок НП2, НП3, стали 12Х18Н10Т и платины. Выбор материала определяется температурой анализа и химическим составом пробы: никель — для щелочных плавней, сталь — для озоления, платина — для высокотемпературных сплавлений с агрессивными флюсами.
Нет. Пероксид натрия активно окисляет хромоникелевую сталь при нагреве, что приводит к разрушению стенок и загрязнению расплава. Для таких плавней применяются никелевые или циркониевые тигли, устойчивые к действию щелочных окислителей.
Остатки плавня удаляют кипячением в дистиллированной воде, затем тигель обрабатывают разбавленной соляной кислотой (1:1) при комнатной температуре в течение 10–15 минут. После промывки водой изделие сушат при 105 C. Не допускается использование азотной кислоты — она пассивирует никель и ухудшает смачивание при последующих сплавлениях.