


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


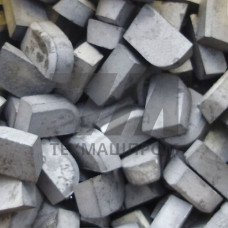
Титанотантало-вольфрамовые пластины по ГОСТ 25412-90 — это высокоплотные композиционные материалы на основе карбидов титана, тантала и вольфрама, получаемые методами порошковой металлургии. Изделия данной категории предназначены для узлов трения, работающих в условиях интенсивного абразивного изнашивания, высоких контактных нагрузок и ударных воздействий. Регламентированные ГОСТ 25412-90 геометрические параметры и физико-механические характеристики обеспечивают стабильность свойств в партиях и взаимозаменяемость при ремонте промышленного оборудования.
Структура материала представляет собой гетерогенную систему, в которой твердые зерна карбида вольфрама и карбида тантала распределены в пластичной металлической связке на основе титана. Такое сочетание обеспечивает оптимальный баланс между твердостью, вязкостью и сопротивлением термическому растрескиванию. Пластины выпускаются в формате квадратных, прямоугольных и круглых заготовок с допусками по толщине, установленными для групп точности, что позволяет применять их без дополнительной механической обработки либо с минимальным припуском.
Ключевым параметром пластин по ГОСТ 25412-90 является твердость по шкале HRA, которая для различных марок находится в диапазоне 85–92. Предел прочности при изгибе достигает 1200–1600 МПа, плотность материала — 11,5–14,8 г/см в зависимости от содержания вольфрамовой составляющей. Рабочая температура эксплуатации ограничена значением 900–1000 C, выше которой наблюдается интенсивное окисление поверхности.
| Марка | Плотность, г/см | Твердость HRA | Прочность при изгибе, МПа | Толщина, мм |
|---|---|---|---|---|
| ТТВ-20 | 11,5–12,2 | 85–87 | 1500–1600 | 3–10 |
| ТТВ-30 | 12,8–13,5 | 88–90 | 1300–1450 | 4–12 |
| ТТВ-40 | 14,0–14,8 | 90–92 | 1200–1350 | 5–16 |
Пластины ТТВ востребованы в горнодобывающей отрасли для футеровки рабочих органов дробильно-размольного оборудования, в частности конусных и щековых дробилок, а также в составе бурового инструмента для шарошечных долот. В цементной промышленности материал применяется для защиты лопастей смесителей и шнековых питателей, контактирующих с абразивной сырьевой смесью.
Крепление пластин к несущим конструкциям выполняется механическим способом с использованием болтовых соединений либо приваркой через промежуточный слой. Для высоконагруженных узлов рекомендуется комбинированная фиксация с применением эпоксидных компаундов, компенсирующих термические напряжения при нагреве. При эксплуатации в условиях ударных нагрузок следует предусматривать демпфирующую подложку из эластомера, предотвращающую сколы кромок.
Механическая обработка пластин производится только алмазным инструментом с обильным охлаждением. Шлифование выполняется на станках с жесткой станиной при скорости резания 15–25 м/с. Не допускается правка пластин ударным методом, а также локальный нагрев свыше 250 C при сварке, поскольку это приводит к снижению твердости в зоне термического влияния.
В отличие от вольфрамокобальтовых сплавов, титанотантало-вольфрамовые пластины содержат карбид тантала, который повышает сопротивление термическому растрескиванию и окислению при нагреве. Это делает их предпочтительными для условий с циклическими теплосменами и умеренными ударными нагрузками.
Допускается только непрямая приварка через стальную прослойку с предварительным подогревом до 200–250 C. Прямая сварка по материалу пластины не рекомендуется из-за риска образования трещин в зоне термического влияния.
Ресурс зависит от марки и условий эксплуатации. Для пластин ТТВ-30 в составе футеровки смесителей он составляет 800–1200 моточасов, что в 3–5 раз превышает ресурс наплавок из высокохромистого чугуна.
Каждая партия сопровождается сертификатом, в котором указываются результаты контроля твердости, плотности и геометрических размеров. Допускается проведение входного контроля по методикам предприятия-изготовителя.