


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


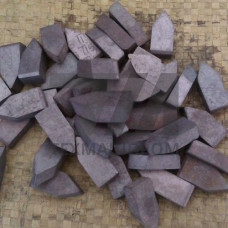
Титановольфрамовые пластины ГОСТ 19046-80 представляют собой сменные многогранные режущие вставки, изготовленные из твердых сплавов группы ВК (вольфрам-кобальт) с добавлением карбида титана. Данный стандарт регламентирует геометрические параметры, предельные отклонения и технические условия на пластины, предназначенные для оснащения режущего инструмента, работающего в условиях прерывистого резания и ударных нагрузок.
Материал пластин характеризуется высокой твердостью (HRA 87–92), теплостойкостью до 800–900 C и повышенной износостойкостью по сравнению с быстрорежущими сталями. Структура сплава — мелкозернистая, с равномерным распределением карбидной фазы в кобальтовой связке, что обеспечивает стабильность режущих свойств при обработке конструкционных и легированных сталей.
ГОСТ 19046-80 устанавливает несколько типоразмеров пластин, различающихся формой (ромбические, треугольные, квадратные), размерами и радиусами при вершине. Основные геометрические параметры включают:
Пластины поставляются с фасками и стружколомающими канавками различных профилей, что позволяет подбирать геометрию под конкретные условия обработки — от чистового точения до тяжелого чернового фрезерования.
Титановольфрамовые пластины ГОСТ 19046-80 применяются для оснащения токарных резцов, фрез, расточных головок и отрезных инструментов. Основные области использования:
Благодаря сочетанию высокой твердости и вязкости, пластины эффективно работают при скоростях резания 80–200 м/мин и подачах 0,1–0,6 мм/об, обеспечивая стабильный процесс стружкодробления и качество обработанной поверхности Ra 1,6–6,3 мкм.
| Марка сплава | Твердость HRA | Предел прочности при изгибе, МПа | Плотность, г/см | Теплостойкость, C |
|---|---|---|---|---|
| ВК6 | 88,5 | 1510 | 14,6 | 800 |
| ВК8 | 87,5 | 1660 | 14,4 | 850 |
| Т5К10 | 88,5 | 1420 | 12,8 | 900 |
Выбор конкретной марки сплава определяется условиями обработки: для чистовых операций с высокими скоростями резания предпочтительны сплавы с повышенным содержанием карбида титана, для черновой обработки с ударными нагрузками — сплавы с увеличенным содержанием кобальта, обеспечивающие большую вязкость.
Каждая партия пластин проходит входной контроль на соответствие геометрическим параметрам, отсутствие трещин, сколов и раковин. Маркировка наносится на нерабочую поверхность и содержит обозначение типоразмера, марку сплава и товарный знак предприятия-изготовителя. Хранение пластин осуществляется в сухих отапливаемых помещениях при температуре 15–25 C и относительной влажности не более 60%.
Стандарт допускает изготовление пластин из сплавов групп ВК (ВК6, ВК8) и ТК (Т5К10, Т15К6). Выбор марки зависит от обрабатываемого материала и режимов резания.
Класс U — пластины с нормальными допусками для универсального инструмента, класс G — с ужесточенными допусками для высокоточных операций на станках с ЧПУ. Разница в предельных отклонениях по толщине и диаметру вписанной окружности.
Для нержавеющих и жаропрочных сталей рекомендуется применять пластины из сплавов с повышенным содержанием карбида тантала (ТТК-группа). Стандартные титановольфрамовые пластины эффективны для углеродистых и низколегированных сталей.
При оптимальных режимах (скорость 120–150 м/мин, подача 0,2–0,3 мм/об) стойкость одной режущей кромки составляет 30–60 минут машинного времени в зависимости от глубины резания и жесткости системы СПИД.