


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


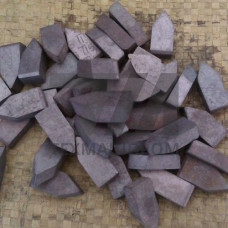
Титановольфрамовые пластины ГОСТ 19063-80 — сменные многогранные режущие пластины (СМП) из твердых сплавов группы ВК, предназначенные для оснащения металлорежущего инструмента. Норматив ГОСТ 19063-80 распространяется на пластины, изготавливаемые методом порошковой металлургии из сплавов на основе карбида вольфрама с кобальтовой связкой. В отличие от двухкарбидных сплавов группы ТК, титановольфрамовые пластины по данному стандарту не содержат карбида титана в своем составе — термин «титановольфрамовые» в контексте ГОСТ 19063-80 относится к пластинам, применяемым для обработки титановых сплавов и жаропрочных сталей, где требуется высокая износостойкость при умеренных температурах резания.
Пластины по ГОСТ 19063-80 выпускаются в формах трех-, четырех- и пятигранников с центральным отверстием или без него. Основные типоразмеры регламентированы стандартом и включают пластины с размерами стороны от 6 до 25 мм. Геометрические параметры — задний угол, передний угол, радиус при вершине — нормируются для каждого типоразмера отдельно. Пластины поставляются с положительным передним углом, что обеспечивает снижение сил резания при обработке вязких материалов.
Класс точности пластин — U (умеренный) и M (повышенный) по ГОСТ 19063-80. Допуски на размеры и взаимное расположение поверхностей соответствуют требованиям, предъявляемым к сменным многогранным пластинам для механического крепления в державках и фрезах.
Для изготовления пластин применяются твердые сплавы марок ВК6, ВК8, ВК10-ХОМ. Структура сплава — карбид вольфрама (WC) с кобальтовой связкой (Co). Содержание кобальта варьируется от 6 до 10 % по массе, что определяет баланс между твердостью и вязкостью:
Плотность сплавов составляет 14,5–15,0 г/см. Рабочая температура применения — до 800–900 C без существенной потери твердости. Теплопроводность сплавов группы ВК — 75–100 Вт/(мК), что обеспечивает эффективный отвод тепла из зоны резания.
Титановольфрамовые пластины ГОСТ 19063-80 ориентированы на обработку материалов, склонных к наростообразованию и вибрациям при резании:
Пластины устанавливаются в резцы токарные проходные и расточные, торцевые фрезы, отрезные и канавочные инструменты. Рекомендуемые режимы резания для титановых сплавов: скорость резания 25–60 м/мин, подача 0,1–0,3 мм/об, глубина резания 1–5 мм. Для нержавеющих сталей скорость резания повышается до 80–120 м/мин.
Использование пластин по ГОСТ 19063-80 обеспечивает:
| Форма пластины | Размер стороны, мм | Марка сплава | Радиус при вершине, мм | Класс точности |
|---|---|---|---|---|
| Трехгранная | 9,5 | ВК8 | 0,8 | U |
| Четырехгранная | 12,7 | ВК6 | 1,2 | M |
| Пятигранная | 15,9 | ВК10-ХОМ | 1,6 | U |
Пластины ГОСТ 19063-80 предназначены для механического крепления в корпусах инструмента с помощью прихватов, винтов или клиньев. Отсутствие необходимости пайки исключает термические напряжения в пластине и позволяет использовать все режущие кромки последовательно. Рекомендуется применять пластины с износостойкими покрытиями (TiN, TiAlN) для повышения ресурса при обработке нержавеющих сталей. Для обработки титановых сплавов покрытия не применяются — они снижают стойкость из-за различия коэффициентов термического расширения.
При выборе пластин необходимо учитывать жесткость технологической системы: для нежестких заготовок и длинномерных деталей предпочтительны пластины с меньшим радиусом при вершине, снижающие радиальную составляющую силы резания.
Пластины по ГОСТ 19063-80 изготавливаются из сплавов ВК (карбид вольфрама + кобальт) и не содержат карбида титана. Название «титановольфрамовые» отражает область применения — обработку титановых сплавов, а не химический состав. Сплавы ТК (Т15К6, Т5К10) содержат карбид титана и применяются для обработки сталей.
Стандарт допускает изготовление пластин из сплавов ВК6, ВК8, ВК10-ХОМ. Выбор марки определяется условиями обработки: ВК6 — для чистовых операций, ВК8 — для получистовых, ВК10-ХОМ — для черновой обработки с ударными нагрузками.
Для закаленных сталей с твердостью выше 45 HRC пластины группы ВК не рекомендуются — они быстро теряют режущие свойства. Для таких операций применяются пластины из кубического нитрида бора (CBN) или керамики.
Для сплавов типа ВТ6 скорость резания составляет 25–40 м/мин, подача 0,1–0,2 мм/об, глубина 1–3 мм. Применение СОЖ обязательно — она предотвращает наростообразование и снижает температуру в зоне контакта.