


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


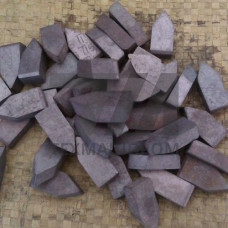
Титановольфрамовые пластины ГОСТ 25395-90 — сменные многогранные режущие пластины (СМП) из твердого сплава на основе карбида вольфрама с добавлением карбида титана. Данный стандарт регламентирует геометрические параметры, классы точности и технические требования к пластинам, предназначенным для оснащения токарных, расточных и строгальных резцов. В отличие от трехкарбидных сплавов, титановольфрамовая группа (ТК) обеспечивает повышенную теплостойкость и износостойкость при обработке углеродистых и легированных сталей.
Сплавы группы ТК, такие как Т5К10, Т15К6 и Т30К4, характеризуются сочетанием высокой красностойкости (до 800–900 C) и умеренной ударной вязкости. Пластины по ГОСТ 25395-90 выпускаются в формах ромбической, треугольной, квадратной и шестигранной конфигурации с задними углами 0, 7 и 11, что определяет их применение для черновой, получистовой и чистовой обработки соответственно. Крепление пластин к державке осуществляется механическим способом — клином, прихватом или винтом, что исключает пайку и связанные с ней термические напряжения.
Стандарт ГОСТ 25395-90 устанавливает исполнения пластин с отверстием и без отверстия, с фасками и радиусами при вершине от 0,4 до 2,4 мм. Класс точности — U (унiversal) или M (повышенный), что определяет допуски на размеры и взаимное расположение режущих кромок. Пластины поставляются с острыми кромками или с подготовленной фаской (hone), что влияет на прочность режущего клина при ударных нагрузках.
Для титановольфрамовых пластин характерна отрицательная передняя геометрия, компенсирующая относительно невысокую прочность сплава на изгиб. Рекомендуемые режимы резания для сплава Т5К10 при точении конструкционной стали: скорость 80–140 м/мин, подача 0,3–0,8 мм/об, глубина резания до 6 мм. Для чистового сплава Т30К4 скорость возрастает до 200–300 м/мин при подаче 0,05–0,15 мм/об.
Титановольфрамовые пластины ГОСТ 25395-90 ориентированы на обработку сталей с образованием сливной стружки. Основные области применения:
Сплавы ТК не применяются для резания алюминиевых сплавов, титана и жаропрочных материалов на никелевой основе — для этих задач используются вольфрамокобальтовые (ВК) или безвольфрамовые сплавы. При выборе пластины необходимо учитывать жесткость технологической системы: при недостаточной жесткости станка или оснастки предпочтительны более вязкие марки Т5К10 и Т14К8.
| Марка сплава | Состав (WC/TiC/Co), % | Предел прочности при изгибе, МПа | Твердость HRA | Рекомендуемая область |
|---|---|---|---|---|
| Т5К10 | 85/5/10 | 1420 | 88,5 | Черновое точение, строгание |
| Т15К6 | 79/15/6 | 1150 | 90,0 | Получистовое точение, растачивание |
| Т30К4 | 66/30/4 | 950 | 92,0 | Чистовое точение, резьбонарезание |
Пластины из сплава Т15К6 занимают доминирующее положение в номенклатуре ГОСТ 25395-90 благодаря сбалансированному сочетанию износостойкости и сопротивляемости выкрашиванию. При обработке легированных сталей в условиях прерывистого резания рекомендуется снижать скорость на 15–20% относительно табличных значений для сплошного резания.
Период стойкости титановольфрамовых пластин зависит от интенсивности адгезионно-усталостных явлений на контактных площадках. Наличие карбида титана снижает склонность к наростообразованию при низких скоростях резания, что особенно важно при обработке вязких сталей с пределом прочности до 600 МПа. Лункообразование на передней поверхности ограничивает число переточек для неперетачиваемых пластин, однако механическое крепление позволяет поворачивать пластину для задействования следующей режущей кромки.
При выборе геометрии пластины следует учитывать главный угол в плане: для жестких заготовок малого диаметра предпочтительны ромбические пластины с углом 80, для обработки ступенчатых валов — треугольные с углом 60. Радиус при вершине выбирается из условия обеспечения требуемой шероховатости поверхности: для Ra 1,25 мкм необходим радиус не менее 1,2 мм при подаче до 0,15 мм/об.
Титановольфрамовые сплавы содержат карбид титана в количестве 5–30%, что повышает теплостойкость и износостойкость при обработке сталей. Вольфрамокобальтовые сплавы (ВК) не содержат TiC и применяются для чугуна, цветных металлов и нержавеющих сталей, где важна ударная вязкость.
Стандарт распространяется на пластины из сплавов Т5К10, Т15К6, Т30К4, а также Т14К8 и ТТ7К12 при условии соответствия геометрических параметров. Химический состав и физико-механические свойства нормируются ГОСТ 3882.
Для чистовых операций с допусками по 7–8 квалитету применяются пластины класса M с ужесточенными допусками на размеры. Класс U подходит для черновой и получистовой обработки, где отклонение положения режущей кромки не критично.
ГОСТ 25395-90 описывает пластины преимущественно для токарной группы. Для фрезерования выпускаются отдельные стандарты (ГОСТ 26528 и аналоги), хотя отдельные формы пластин могут применяться на торцевых фрезах при условии соответствия посадочных размеров.