


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


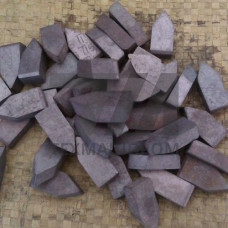
Титановольфрамовые пластины по ГОСТ 25398-90 — это спечённые твёрдосплавные заготовки на основе карбида вольфрама (WC) с титановой связкой, выпускаемые методом порошковой металлургии. Стандарт регламентирует марки сплава, геометрические размеры, предельные отклонения и физико-механические характеристики пластин, предназначенных для оснащения режущего и штампового инструмента. В отличие от вольфрамокобальтовых аналогов, титановая связка обеспечивает повышенную теплостойкость и устойчивость к адгезионному схватыванию при обработке сталей и сплавов.
Пластины классифицируются по содержанию карбида титана и вольфрама, а также по типу связующей фазы. Основные параметры, нормируемые ГОСТ 25398-90:
Титановая составляющая снижает склонность к диффузионному износу при высоких скоростях резания, что критично для токарной обработки легированных и нержавеющих сталей. Пластины сохраняют режущие свойства при температурах, превышающих рабочий диапазон вольфрамокобальтовых сплавов на 150–200 C.
Стандарт устанавливает следующие исполнения пластин:
Предельные отклонения по габаритным размерам — не более 0,13 мм для линейных размеров и 0,08 мм по толщине. Опорные поверхности шлифуются до шероховатости Ra 0,63 мкм, что обеспечивает стабильный базирование в державках и патронах.
Титановольфрамовые пластины востребованы в следующих технологических операциях:
В условиях прерывистого резания с ударными нагрузками титановая связка демонстрирует меньшую склонность к микросколам по сравнению с кобальтовыми аналогами. При обработке титановых сплавов ВТ6, ВТ14 наблюдается снижение наростообразования на передней поверхности.
| Марка сплава | Содержание TiC, % | Твёрдость, HRA | Плотность, г/см | Область применения |
|---|---|---|---|---|
| Т15К6 | 15 | 90,0–91,0 | 11,1–11,6 | Чистовое точение стали |
| Т5К10 | 5 | 88,5–89,5 | 12,4–12,8 | Черновое точение, строгание |
| Т30К4 | 30 | 92,0–93,0 | 9,5–10,0 | Тонкое точение, развёртывание |
| Т14К8 | 14 | 89,5–90,5 | 11,2–11,8 | Фрезерование, зенкерование |
Рекомендуемые режимы резания для пластин ГОСТ 25398-90 при обработке конструкционной стали:
Период стойкости до переточки при непрерывном точении стали 45 составляет 45–60 минут машинного времени. При фрезеровании с охлаждением ресурс увеличивается на 20–30 %. Пластины не требуют алмазной доводки после спекания — финишная шлифовка обеспечивает заданную геометрию режущей кромки.
Титановая связка повышает теплостойкость до 1000–1100 C и снижает адгезионный износ при обработке сталей. Вольфрамокобальтовые сплавы уступают по красностойкости, но превосходят по прочности при ударных нагрузках.
Стандарт охватывает марки Т5К10, Т14К8, Т15К6, Т30К4 и их модификации. Каждая марка нормирует содержание карбида титана, твёрдость и предел прочности при изгибе.
Да, при скоростях резания 40–80 м/мин и обильном охлаждении. Титановая связка уменьшает схватывание с обрабатываемым материалом, но требует снижения режимов во избежание перегрева кромки.
При точении углеродистых сталей — 45–60 минут. При фрезеровании с СОЖ — до 80 минут. Критерий износа — фаска по задней поверхности 0,4–0,6 мм.