


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


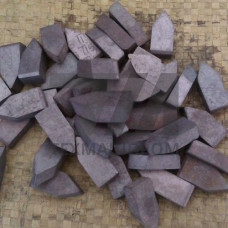
Титановольфрамовые пластины ГОСТ 25400-90 — сменные многогранные режущие пластины (СМП) из твердого сплава на основе карбида вольфрама с кобальтовой связкой и добавками карбида титана. Норматив устанавливает геометрические параметры, классы точности и предельные отклонения для пластин, предназначенных преимущественно для оснащения токарных резцов, фрез и расточного инструмента при обработке конструкционных и легированных сталей.
Сплавы группы ТК (титан-кобальт) отличаются повышенной твердостью и теплостойкостью по сравнению с однокарбидными вольфрамовыми аналогами. Присутствие карбида титана снижает склонность к диффузионному износу при высоких температурах резания, что критично при работе на скоростях 120–250 м/мин. Стандарт ГОСТ 25400-90 регламентирует формы пластин — трех-, четырех- и пятигранные, с отверстиями и без, с задними углами 0, 7 и 11, что определяет их применимость в конкретных типах державок.
Пластины, выпускаемые по ГОСТ 25400-90, изготавливаются методом порошковой металлургии с последующим горячим изостатическим прессованием. Типовые марки сплавов — Т5К10, Т15К6, Т30К4, Т14К8. Структура материала — мелкозернистая, с равномерным распределением карбидной фазы в кобальтовой матрице, что обеспечивает стабильность режущих свойств по всей кромке.
ГОСТ 25400-90 устанавливает исполнения пластин с различными радиусами при вершине — от 0,4 до 2,4 мм, что позволяет подбирать геометрию под конкретные условия обработки. Пластины с задним углом 0 применяются для получистового точения с малыми подачами, с углом 7 — для универсальных операций, с углом 11 — для чистовой обработки с минимальными усилиями резания.
Форма передней поверхности — плоская или с фаской, формирующей положительный передний угол. Для пластин без стружколома предусмотрена установка механических стружколомов в державке. Отверстия под крепеж выполняются цилиндрическими или коническими, что определяет способ фиксации — винтовой или рычажный.
Титановольфрамовые пластины ГОСТ 25400-90 ориентированы на обработку углеродистых и легированных сталей с пределом прочности до 1000 МПа. Основные области использования — токарные станки с ЧПУ, токарно-карусельные установки, горизонтально-фрезерные обрабатывающие центры. Пластины эффективны при точении валов, втулок, зубчатых колес, корпусных деталей в условиях серийного и массового производства.
Высокая износостойкость сплавов группы ТК обеспечивает стабильный период стойкости при прерывистом резании — обработке заготовок с литейной коркой, пазами или отверстиями. Применение пластин с покрытием (TiN, TiCN) дополнительно повышает ресурс в 1,5–2 раза, однако базовое исполнение без покрытия остается востребованным для операций с ударными нагрузками.
| Марка сплава | Твердость HRA | Прочность на изгиб, МПа | Рекомендуемая подача, мм/об | Типовая операция |
|---|---|---|---|---|
| Т5К10 | 88,5–89,5 | 1400–1650 | 0,3–0,8 | Черновое точение с ударами |
| Т14К8 | 89,5–90,5 | 1250–1450 | 0,2–0,5 | Получистовое точение |
| Т15К6 | 90,0–91,0 | 1150–1350 | 0,15–0,4 | Чистовое и получистовое точение |
| Т30К4 | 91,0–92,0 | 950–1150 | 0,05–0,2 | Чистовое точение, резьбонарезание |
Выбор марки сплава определяется характером обработки и жесткостью технологической системы. Для обдирочных операций на заготовках с неравномерным припуском предпочтительны пластины Т5К10, обладающие максимальной вязкостью. При получистовом точении на станках с достаточной жесткостью эффективна Т14К8. Финишные операции с высокими требованиями к шероховатости поверхности (Ra 1,25–2,5 мкм) выполняются пластинами Т15К6 и Т30К4.
Пластины ГОСТ 25400-90 рассчитаны на работу с обильным охлаждением эмульсией или маслом, однако допускают кратковременную работу без СОЖ при скоростях до 80 м/мин. Крепление пластин осуществляется через отверстие винтом с конической головкой или прихватом — в зависимости от конструкции державки. Точность позиционирования обеспечивается посадкой пластины на опорную поверхность гнезда с допуском по 7-му квалитету.
Стандарт распространяется на пластины из сплавов группы ТК: Т5К10, Т14К8, Т15К6, Т30К4. Допускается также применение сплава ТТ7К12 с добавкой карбида тантала для повышенной термостойкости.
Пластины с нулевым задним углом имеют большую массу и прочность кромки, применяются для черновой обработки с подачами до 0,8 мм/об. Исполнения с углом 11 обеспечивают меньшие усилия резания и используются для чистовых операций с подачами 0,05–0,2 мм/об.
Да, отдельные типоразмеры пластин стандарта используются для торцевого и концевого фрезерования пазов и уступов. Однако для тяжелого фрезерования с ударными нагрузками предпочтительны специализированные пластины по ГОСТ 26595-85 с усиленной геометрией.
При точении стали 45 (HB 170–200) на скоростях 150–200 м/мин с подачей 0,3 мм/об период стойкости пластины Т15К6 составляет 30–45 минут до допустимого износа по задней поверхности 0,4–0,6 мм.