


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


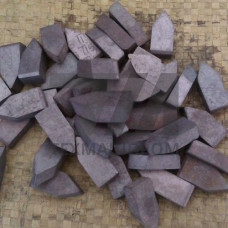
Титановольфрамовые пластины ГОСТ 25406-90 представляют собой сменные многогранные режущие пластины (СМП) из твердого сплава на основе карбида вольфрама с кобальтовой связкой. Норматив регламентирует геометрические параметры, классы точности и технические требования к пластинам, предназначенным для оснащения токарных, строгальных и долбежных резцов. В отличие от безвольфрамовых и титано-танталовых составов, материал данной категории обеспечивает повышенную износостойкость при сохранении ударной вязкости, что определяет его применение в условиях прерывистого резания и наличия корки на заготовке.
ГОСТ 25406-90 устанавливает исполнения пластин с различными формами — ромбические, треугольные, квадратные и пятигранные, с задним углом 0, 7 и 11. Для титановольфрамовых СМП характерно наличие стружколомающих канавок на передней поверхности, выполненных по отдельным нормалям. Класс точности по допускам на размеры — U или M, что достаточно для крепления механическим способом без дополнительной подгонки. Отверстие под крепежный винт или клин расположено перпендикулярно опорной плоскости, что обеспечивает фиксацию с высокой жесткостью.
Режущая кромка пластин формируется путем заточки по периметру с притуплением 0,03–0,10 мм. Радиус при вершине варьируется от 0,4 до 1,6 мм в зависимости от типоразмера. Титановольфрамовые пластины ГОСТ 25406-90 выпускаются в двух исполнениях — с полированной передней поверхностью и без нее; полировка снижает коэффициент трения в зоне стружкообразования и уменьшает налипание обрабатываемого материала.
По ГОСТ 25406-90 пластины изготавливаются из сплавов групп ВК и ТК. Для титановольфрамовой категории основными марками являются Т5К10, Т14К8, Т15К6 и Т30К4. Содержание карбида титана в этих сплавах составляет от 5 до 30 %, что повышает красностойкость и сопротивляемость лункообразованию при высоких температурах резания. Карбид вольфрама обеспечивает твердость, а кобальт — вязкость связки.
| Марка сплава | Состав (WC–TiC–Co), % | Плотность, г/см | Твердость HRA | Предел прочности при изгибе, МПа |
|---|---|---|---|---|
| Т5К10 | 85–8–7 | 12,5–13,0 | 88,5 | 1420 |
| Т14К8 | 78–14–8 | 11,5–12,0 | 89,5 | 1270 |
| Т15К6 | 79–15–6 | 11,2–11,7 | 90,0 | 1180 |
| Т30К4 | 66–30–4 | 9,6–10,1 | 92,0 | 980 |
Титановольфрамовые пластины Т15К6 и Т30К4 применяются для чистовой и получистовой обработки углеродистых и легированных сталей при скоростях резания до 200 м/мин. Сплав Т5К10 с повышенным содержанием кобальта предназначен для черновых операций с ударными нагрузками, включая обдирку поковок и литья по корке. Т14К8 занимает промежуточное положение и используется при неравномерном припуске.
Пластины ГОСТ 25406-90 из титановольфрамовых сплавов устанавливаются в резцы сборной конструкции на станках токарной группы — токарно-винторезных, токарно-карусельных, токарно-револьверных и обрабатывающих центрах с ЧПУ. Основные операции:
Выбор геометрии пластины определяется условиями обработки: для продольного точения с умеренными подачами применяются ромбические пластины с углом при вершине 55 или 80, для растачивания глубоких отверстий — треугольные с задним углом 7. Крепление пластин осуществляется рычажным, клиновым или винтовым механизмом, при этом опорная поверхность должна быть очищена от стружки для исключения микросдвигов под нагрузкой.
Режимы резания для титановольфрамовых пластин ГОСТ 25406-90 назначаются в зависимости от марки сплава и состояния поверхности заготовки. Для Т5К10 при черновом точении стали 45 рекомендуется глубина резания 4–8 мм, подача 0,5–1,0 мм/об, скорость 80–120 м/мин. Для Т15К6 на чистовых переходах глубина снижается до 0,5–2,0 мм, подача — до 0,1–0,3 мм/об, скорость повышается до 150–200 м/мин. Применение СОЖ на водной основе снижает термическую нагрузку на режущую кромку и предотвращает адгезионный износ.
Критерием затупления служит фаска износа по задней поверхности 0,4–0,6 мм для черновых операций и 0,2–0,3 мм для чистовых. Переточка пластин не предусмотрена — после износа одной вершины пластина поворачивается на следующий режущий угол, что обеспечивает до 4–6 рабочих позиций в зависимости от формы.
Наличие карбида титана в составе (5–30 %) повышает красностойкость и твердость при нагреве, что позволяет работать на скоростях резания в 1,5–2 раза выше, чем сплавами ВК. При этом вязкость снижается, поэтому для обработки чугуна и цветных металлов титановольфрамовые сплавы не применяются.
Для черновой обдирки поковок и литых заготовок из стали с неравномерным припуском и ударными нагрузками применяется сплав Т5К10 с содержанием кобальта 10 %, обеспечивающим повышенную прочность на изгиб — до 1420 МПа.
Да, пластины классов точности U и M с механическим креплением устанавливаются в державки для токарных обрабатывающих центров. Для высокопроизводительной обработки с подачами свыше 0,4 мм/об рекомендуется проверять жесткость узла крепления и состояние опорной поверхности гнезда.
Для внутреннего точения отверстий малого диаметра предпочтительны пластины с задним углом 7 — они снижают трение по переходной поверхности и уменьшают вибрации при вылете резца. Для наружного точения с ударными нагрузками применяются пластины с нулевым задним углом.