


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


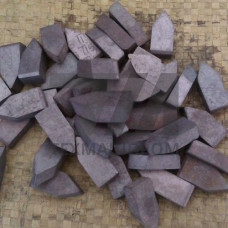
Титановольфрамовые пластины ГОСТ 25412-90 — твердосплавные режущие элементы, изготавливаемые методом порошковой металлургии из карбида вольфрама (WC) с кобальтовой связкой и добавками карбида титана (TiC). Стандарт регламентирует геометрические параметры, предельные отклонения и физико-механические характеристики сменных многогранных пластин (СМП), предназначенных для оснащения металлорежущего инструмента.
Введение карбида титана в состав WC–Co-системы повышает твёрдость сплава при сохранении достаточной прочности, что обеспечивает эффективную работу при точении и фрезеровании сталей с образованием сливной стружки. Пластины по ГОСТ 25412-90 выпускаются в формах, соответствующих международной классификации ISO: ромбические (C-type), треугольные (T-type), квадратные (S-type) и другие исполнения с задними углами 0, 7 и 11.
Структура сплава представляет собой зёрна карбида вольфрама, равномерно распределённые в кобальтовой связке, с включениями карбида титана, образующими твёрдый раствор с WC. Такая морфология обеспечивает сочетание высокой износостойкости и сопротивления термическому растрескиванию. Плотность материала находится в диапазоне 11,0–12,5 г/см, твёрдость по шкале HRA достигает 89–92 единиц.
Предел прочности при поперечном изгибе составляет 1300–1600 МПа, что позволяет применять пластины при прерывистом резании и ударных нагрузках. Теплопроводность сплава — около 50 Вт/(мК), коэффициент линейного расширения — 5,5–6,5 10 К. Рабочая температура режущей кромки без потери режущих свойств достигает 800–900 C.
ГОСТ 25412-90 устанавливает классы точности U и M, определяющие предельные отклонения по посадочному отверстию, толщине и длине режущей кромки. Пластины с классом точности U применяются в державках с механическим креплением, класс M — для инструмента с регулируемыми узлами. Радиус при вершине варьируется от 0,4 до 2,4 мм, что определяет шероховатость обработанной поверхности и прочность режущей кромки.
Стандарт нормирует также параметры стружколомных канавок, выполненных в пресс-форме или нанесённых последующей обработкой. Геометрия канавки подбирается под конкретные режимы резания: чистовую, получистовую или черновую обработку. Для повышения стойкости пластины могут подвергаться хонингованию режущей кромки с образованием фаски 0,02–0,10 мм.
Титановольфрамовые пластины по ГОСТ 25412-90 ориентированы на обработку углеродистых, легированных и нержавеющих сталей в диапазоне скоростей резания 80–250 м/мин. Основные операции:
Благодаря повышенной твёрдости при нагреве пластины эффективны при точении закалённых сталей до 45 HRC, а также при обработке на повышенных подачах, где требуется сохранение геометрии кромки. Применение охлаждающих жидкостей (эмульсий, масел) снижает термическую нагрузку и увеличивает период стойкости инструмента.
Выбор конкретной марки сплава и геометрии пластины определяется обрабатываемым материалом и условиями обработки. Для черновых операций с ударными нагрузками предпочтительны пластины с большим радиусом при вершине и усиленной режущей кромкой; для чистовой обработки — с малым радиусом и острой кромкой, обеспечивающей минимальную шероховатость.
| Форма пластины | Тип по ISO | Передний угол | Применение | Подача, мм/об |
|---|---|---|---|---|
| Ромбическая 80 | C | 0 | Продольное точение | 0,1–0,4 |
| Треугольная | T | 7 | Растачивание отверстий | 0,05–0,3 |
| Квадратная | S | 11 | Торцевое фрезерование | 0,1–0,5 |
Скорость резания корректируется в зависимости от состояния поверхности заготовки: наличие корки, литейных дефектов или окалины требует снижения скорости на 15–25 %. Глубина резания для черновых проходов составляет 2–6 мм, для чистовых — 0,3–1,5 мм. Жёсткость системы «станок — приспособление — инструмент» определяет допустимый вылет державки и величину снимаемого припуска.
Приёмка пластин по ГОСТ 25412-90 включает проверку геометрических размеров, внешнего вида и отсутствия трещин, сколов и раковин на опорных и режущих поверхностях. Контроль твёрдости проводится методом Роквелла по шкале HRA на опорной поверхности. Маркировка наносится на одну из граней и содержит обозначение формы, размеров, класса точности и марки сплава.
Хранение пластин осуществляется в сухих отапливаемых помещениях при относительной влажности не более 60 % в условиях, исключающих механические повреждения и контакт с агрессивными средами. Транспортировка допускается любым видом крытого транспорта с защитой от атмосферных осадков.
Стандарт не ограничивает химический состав, но наиболее распространены сплавы группы ТТК (например, ТТ7К12, ТТ8К6) и ТК (Т5К10, Т15К6), содержащие карбид титана в количестве 5–15 % по массе.
Наличие карбида титана повышает твёрдость при высоких температурах и снижает склонность к адгезионному схватыванию со сталью, что увеличивает стойкость при скоростном точении.
Стандарт предусматривает классы точности U (универсальный) и M (повышенный). Класс M обеспечивает меньшие предельные отклонения и применяется для инструмента с точной установкой пластины.
Для серого и ковкого чугуна предпочтительны безвольфрамовые или вольфрамовые сплавы без TiC. Титановольфрамовые пластины эффективны преимущественно при обработке сталей.