


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


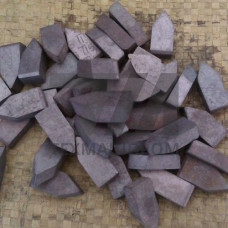
Титановольфрамовые пластины ГОСТ 25415-90 — твердосплавные режущие элементы на основе карбида вольфрама с добавлением карбида титана, предназначенные для оснащения металлорежущего инструмента. Норматив регламентирует форму, присоединительные размеры и предельные отклонения сменных многогранных пластин (СМП), используемых при точении, фрезеровании и растачивании конструкционных и легированных сталей.
Специфика титановольфрамовой группы (ВК-ТК) заключается в повышенной твёрдости при нагреве и сниженной склонности к диффузионному износу по сравнению с двухкарбидными сплавами. Это делает пластины ГОСТ 25415-90 востребованными при обработке углеродистых и низколегированных сталей в условиях непрерывного резания с умеренными ударными нагрузками.
ГОСТ 25415-90 устанавливает исполнения пластин с различными формами: ромбические, треугольные, квадратные и круглые. Для каждой формы нормируются посадочное отверстие, радиус при вершине, задний угол и толщина. Стандарт распространяется как на неперетачиваемые пластины с отверстием под крепёжный винт, так и на бесцентровые варианты для механического крепления.
Ключевые геометрические характеристики, контролируемые по ГОСТ 25415-90:
Геометрия передней поверхности пластин по ГОСТ 25415-90 проектируется под конкретные режимы резания: для черновой обработки с глубиной резания до 6 мм применяются исполнения с усиленной фаской, для чистовой — с узкой стружколомающей канавкой и положительным передним углом.
Титановольфрамовые пластины изготавливаются из сплавов группы ТТК и ТК, спекаемых методом порошковой металлургии. Структура материала — карбид вольфрама WC (основа), карбид титана TiC и кобальтовая связка Co. Содержание TiC варьируется от 5 до 25 % по массе, что определяет теплостойкость и износостойкость при высоких температурах резания.
Твёрдость спечённого сплава достигает 90–92 HRA, предел прочности при изгибе — 1,2–1,6 ГПа. Плотность материала — 11,0–13,5 г/см в зависимости от содержания карбида титана. Рабочая температура резания, при которой сохраняется режущая способность, составляет 800–900 C.
| Марка сплава | Содержание TiC, % | Твёрдость HRA | Плотность, г/см | Область применения |
|---|---|---|---|---|
| Т5К10 | 5 | 88,5–89,5 | 13,0–13,4 | Черновое точение сталей |
| Т15К6 | 15 | 90,0–91,0 | 11,5–12,0 | Получистовое точение, фрезерование |
| Т30К4 | 30 | 91,5–92,5 | 10,5–11,0 | Чистовое точение, растачивание |
Пластины ГОСТ 25415-90 из сплава Т15К6 обеспечивают скорость резания 120–180 м/мин при обработке стали 45 без охлаждения. Для сплава Т5К10 рекомендуемая скорость снижается до 80–120 м/мин, но допустима работа с ударными нагрузками при прерывистом резании. Подача на оборот для черновых операций — 0,3–0,8 мм/об, для чистовых — 0,05–0,2 мм/об.
Титановольфрамовые пластины демонстрируют устойчивость к наростообразованию на передней поверхности, что обеспечивает стабильную шероховатость обработанной поверхности Ra 1,6–3,2 мкм при чистовых режимах. Лимитирующим фактором является склонность к выкрашиванию режущей кромки при вибрациях и неравномерном припуске.
Пластины по ГОСТ 25415-90 применяются в следующих технологических операциях:
Инструментальная оснастка под пластины ГОСТ 25415-90 — державки и фрезы с гнёздами под соответствующий типоразмер, оснащённые клиновым или винтовым креплением. Установка пластины в корпус инструмента требует точного позиционирования по опорной поверхности и контроля выступания режущей кромки относительно оси державки.
При подборе пластин ГОСТ 25415-90 учитываются три параметра: форма пластины под геометрию обрабатываемой поверхности, марка сплава под материал заготовки и радиус при вершине под требуемую шероховатость. Для жёстких систем СПИД (станок — приспособление — инструмент — деталь) допустимо применение пластин с отрицательным передним углом, для нежёстких — с положительным.
Контроль качества пластин включает проверку геометрических размеров калибрами, визуальный осмотр на отсутствие трещин и сколов, а также выборочное определение твёрдости по Роквеллу. Хранение пластин осуществляется в сухих отапливаемых помещениях при отсутствии агрессивных сред, исключающих коррозию кобальтовой связки.
Титановольфрамовые сплавы содержат карбид титана, повышающий теплостойкость и снижающий диффузионный износ при обработке сталей. Вольфрамовые сплавы группы ВК применяются для чугуна и цветных металлов, где адгезионный износ менее критичен.
Для получистового точения стали 45 применяется сплав Т15К6, обеспечивающий баланс износостойкости и прочности. При черновой обработке с неравномерным припуском целесообразно использовать Т5К10.
Стандарт распространяется на неперетачиваемые пластины с заданной геометрией стружколома. Переточка нарушает геометрию передней поверхности и снижает стойкость, поэтому пластины эксплуатируются до износа по задней поверхности, после чего заменяются.
Для чистовых операций с допуском на размер детали до 0,05 мм применяются пластины класса G с ужесточёнными допусками на режущую кромку. Класс U допустим для черновых операций, класс M — для средних условий.