


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


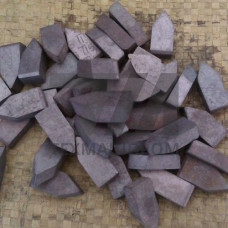
Титановольфрамовые пластины ГОСТ 25422-90 — твердосплавные режущие элементы на основе карбида вольфрама с добавлением карбида титана, изготовленные методом порошковой металлургии. Стандарт регламентирует геометрические параметры, предельные отклонения и физико-механические свойства сменных многогранных пластин (СМП), предназначенных для оснащения металлорежущего инструмента. Ключевое отличие данной группы материалов — повышенная твердость и износостойкость при умеренных температурах резания, что определяет их нишу в обработке конструкционных и низколегированных сталей.
Стандарт распространяется на пластины форм, кодируемых по ISO 1832: ромбические (D), треугольные (T), квадратные (S), круглые (R) и др. Геометрия передней поверхности может быть плоской, с фаской или с лункой — тип исполнения задается в обозначении. Титановольфрамовая группа соответствует маркам ВК (WC-Co) с добавлением TiC, однако по ГОСТ 25422-90 нормируются именно габаритные размеры и точность, а не химический состав. Фактический состав регламентируется ГОСТ 3882 (например, Т15К6, Т5К10, Т14К8), где первая цифра — массовая доля карбида титана, вторая — содержание кобальта, остальное — карбид вольфрама.
Для титановольфрамовых пластин характерна двухкарбидная структура: твердые зерна (Ti,W)C в кобальтовой связке. При содержании TiC от 5 до 15 % достигается баланс между сопротивлением адгезионному износу и прочностью на изгиб. Пластины поставляются с допусками классов G (шлифованные) и U (нешлифованные), что определяет точность позиционирования в державках и необходимость последующей доводки.
Титановольфрамовые сплавы демонстрируют предел прочности при изгибе 1150–1350 МПа и твердость HRA 89–91,5 в зависимости от марки. Теплопроводность ниже, чем у однокарбидных вольфрамовых сплавов, что ограничивает применение при высоких температурах в зоне контакта. Оптимальные скорости резания для титановольфрамовых пластин составляют 80–180 м/мин при обработке углеродистых сталей, что существенно ниже, чем для твердых сплавов группы МС (P25–P40) с покрытием, но выше, чем для быстрорежущей стали.
Основное назначение — черновое и получистовое точение, растачивание, фрезерование плоскостей и уступов на универсальных станках и обрабатывающих центрах. Пластины эффективны при работе без СОЖ или с минимальным количеством смазочно-охлаждающей жидкости, поскольку кобальтовая связка чувствительна к термоциклированию. Стабильность процесса обеспечивается при глубине резания 1–6 мм и подачах 0,1–0,5 мм/об.
| Марка сплава | Состав (TiC/Co/WC) | Твердость HRA | Прочность на изгиб, МПа | Рекомендуемая скорость, м/мин |
|---|---|---|---|---|
| Т5К10 | 5/10/85 | 88,5–89,5 | 1350–1450 | 80–120 |
| Т14К8 | 14/8/78 | 89,5–90,5 | 1150–1250 | 100–150 |
| Т15К6 | 15/6/79 | 90–91 | 1100–1200 | 120–180 |
ГОСТ 25422-90 устанавливает номинальные размеры пластин: длина режущей кромки от 6 до 25 мм, толщина от 3 до 10 мм, радиус при вершине 0,4–2,4 мм. Предельные отклонения по посадочному отверстию (для пластин с отверстием) составляют 0,05 мм, по толщине — 0,13 мм для класса U и 0,025 мм для класса G. Отклонение от плоскостности опорной поверхности не превышает 0,02 мм у шлифованных исполнений, что критично для жесткости крепления в кассетах фрез и державках.
Формы передней поверхности нормируются отдельно: плоская с положительным передним углом, с фаской шириной 0,1–0,3 мм под углом 20–25 и с лункой для завивания стружки. Выбор исполнения зависит от обрабатываемого материала и жесткости технологической системы. Для прерывистого резания (фрезерование пазов, обработка поковок) предпочтительны пластины с упрочняющей фаской, снижающей риск хрупкого разрушения режущей кромки.
Титановольфрамовые пластины не предназначены для обработки жаропрочных сплавов на никелевой основе, титановых сплавов и закаленных сталей свыше HRC 45 — в этих условиях происходит интенсивный диффузионный износ и выкрашивание кромки. Также не рекомендуется применение при вибрациях и ударных нагрузках, характерных для обдирочных операций с неравномерным припуском. Для таких задач следует применять вольфрамовые сплавы группы ВК с более высоким содержанием кобальта или современные марки с покрытием TiAlN.
При выборе пластин по ГОСТ 25422-90 необходимо учитывать класс точности, соответствие формы державке инструмента и марку твердого сплава по ГОСТ 3882. Правильное сочетание геометрии и состава обеспечивает прогнозируемый ресурс инструмента и стабильность размерной точности обработанных поверхностей в серийном производстве.
Титановольфрамовые содержат карбид титана (5–15 %), что повышает твердость и снижает адгезию к стальной стружке. Вольфрамовые (ВК) без TiC применяются для чугуна и цветных металлов, где важна ударная вязкость.
Стандарт определяет только геометрию и допуски пластин. Химический состав и свойства устанавливает ГОСТ 3882 — типичные марки: Т5К10, Т14К8, Т15К6, Т30К4.
Да, для аустенитных сталей типа 12Х18Н10Т при скорости 80–120 м/мин и подаче до 0,3 мм/об. Для ферритных и мартенситных классов режимы корректируют в сторону снижения скорости.
Класс G (шлифованные) обеспечивает допуск по толщине 0,025 мм и применяется в автоматизированном производстве без поднастройки. Класс U дешевле и требует индивидуальной выверки при установке.