


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


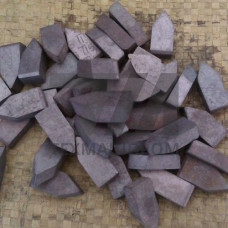
Титановольфрамовые пластины по ГОСТ 25423-90 — это спечённые твёрдосплавные заготовки на основе карбида вольфрама (WC) с титановой связкой, выпускаемые в виде пластин для последующей механической обработки и заточки. Стандарт регламентирует марки сплава, геометрические размеры, предельные отклонения, физико-механические характеристики и методы контроля. Пластины предназначены для оснащения режущего и штампового инструмента, работающего в условиях интенсивного абразивного износа и знакопеременных нагрузок.
Структура сплава представляет собой тугоплавкий карбидный каркас, связанный титановой фазой. Такое сочетание обеспечивает твёрдость на уровне 86–91 HRA при сохранении достаточной трещиностойкости. Плотность материала составляет 9,5–12,8 г/см в зависимости от марки. Предел прочности при изгибе — 1100–1600 МПа. Теплостойкость сохраняется до 800–900 C, что позволяет применять пластины в зонах высокотемпературного резания без потери формоустойчивости.
Титановая связка снижает склонность к адгезионному схватыванию со стальными стружками, что особенно важно при обработке нержавеющих и жаропрочных сплавов. Коэффициент теплопроводности — 25–40 Вт/(мК), что ниже, чем у вольфрамокобальтовых аналогов, поэтому при высоких скоростях резания требуется эффективный подвод СОЖ.
ГОСТ 25423-90 устанавливает следующие типоразмеры и исполнения пластин:
Предельные отклонения по толщине — 0,1 мм для пластин до 5 мм и 0,2 мм для пластин свыше 5 мм. Шероховатость опорных поверхностей — не грубее Ra 0,8 мкм. Твёрдость по всей партии должна быть однородной, разброс значений не превышает 1,5 HRA.
| Марка сплава | Содержание TiC, % | Твёрдость, HRA | Плотность, г/см | Прочность при изгибе, МПа |
|---|---|---|---|---|
| Т15К6 | 15 | 89,5–90,5 | 11,1–11,6 | 1150–1300 |
| Т5К10 | 5 | 88,0–89,0 | 12,3–12,7 | 1300–1450 |
| Т30К4 | 30 | 91,0–92,0 | 9,5–10,0 | 1000–1150 |
| Т14К8 | 14 | 89,0–90,0 | 11,2–11,7 | 1200–1350 |
Пластины из титановольфрамовых сплавов устанавливаются на токарные резцы, торцевые фрезы, расточные головки и отрезные станки. Основные технологические операции:
В тяжёлом машиностроении пластины применяются при обработке валов, осей, зубчатых колёс и корпусных отливок. В нефтегазовом секторе — при изготовлении бурового инструмента и запорной арматуры. В энергетическом машиностроении — при механообработке деталей турбин и компрессоров.
Скорость резания для сплава Т15К6 при точении стали 45 составляет 120–180 м/мин, подача — 0,2–0,5 мм/об. Для Т30К4 при чистовой обработке скорость повышается до 200–280 м/мин. Пластины требуют предварительной заточки алмазными кругами и доводки для получения радиуса округления режущей кромки 0,02–0,05 мм. При прерывистом резании рекомендуется применять марки с повышенным содержанием кобальтовой фазы для снижения вероятности сколов.
Стандарт распространяется на спечённые пластины марок Т5К10, Т14К8, Т15К6, Т30К4 и их модификации. Каждая марка отличается соотношением карбида титана и кобальтовой связки, что определяет твёрдость и прочность.
Наличие карбида титана повышает теплостойкость до 900 C и снижает адгезию к стальной стружке. Однако теплопроводность ниже, поэтому требуется более интенсивное охлаждение зоны резания.
Для чистовых операций оптимален радиус 0,02–0,05 мм после алмазной доводки. Для чернового точения допускается 0,05–0,1 мм в зависимости от подачи и глубины резания.
Да, многократная переточка допускается при условии сохранения геометрических параметров в пределах поля допуска. Суммарный съём за все переточки не должен превышать 30 % первоначальной толщины.