


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


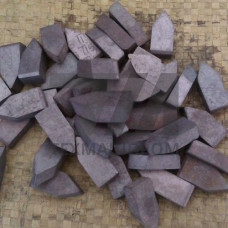
Титановольфрамовые пластины по ГОСТ 25424-90 — это спечённые твёрдосплавные заготовки на основе карбида вольфрама (WC) с титановой связкой, выпускаемые в виде прямоугольных, квадратных и круглых пластин для последующей механической обработки и заточки под режущий или штамповый инструмент. Стандарт нормирует химический состав, плотность, твёрдость, предел прочности при изгибе и предельные отклонения размеров. В отличие от вольфрамокобальтовых сплавов, титановая связка повышает жаростойкость и снижает схватываемость с обрабатываемым материалом, что критично при высокоскоростном точении.
Материал получают методом порошковой металлургии: смесь порошков карбида вольфрама и титана прессуют и спекают в вакуумных или водородных печах при 1400–1550 C. Формируется двухфазная структура — зерна WC и титановая связующая фаза. Пластины проходят горячее изостатическое прессование (HIP), что снижает пористость до уровня остаточной 0,02–0,2 %.
Ключевые параметры, регламентируемые ГОСТ 25424-90:
Стандарт охватывает пластины толщиной от 2 до 20 мм с габаритами от 5 5 до 40 40 мм, а также круглые диаметром 6–30 мм. Маркировка включает обозначение сплава, размеры и номер партии. Пластины поставляются в состоянии поставки без покрытия или с износостойким слоем TiN, TiCN, AlO, наносимым методом CVD/PVD.
| Типоразмер, мм | Толщина, мм | Масса, г | Твёрдость, HV | Прочность при изгибе, МПа |
|---|---|---|---|---|
| 10 10 | 3,0 | 3,2 | 1450 | 1100 |
| 16 16 | 5,0 | 13,5 | 1380 | 1250 |
| 20 20 | 8,0 | 36,0 | 1320 | 1300 |
| 25 25 | 10,0 | 70,5 | 1280 | 1350 |
| 20 | 6,0 | 22,0 | 1400 | 1150 |
Титановольфрамовые пластины востребованы в тех процессах, где требуется сочетание высокой красностойкости (до 900–1000 C) и стойкости к адгезионному схватыванию:
При точении углеродистых сталей скорость резания достигает 150–250 м/мин, подача — 0,1–0,4 мм/об, глубина резания — до 3 мм. Пластины работают без интенсивного охлаждения или с подачей СОЖ под давлением 3–8 МПа. В штампах холодной штамповки ресурс составляет 200–500 тыс. циклов до переточки в зависимости от толщины деформируемого металла и наличия смазки.
Для предотвращения сколов кромки рекомендуется заточка с радиусом округления 0,02–0,05 мм и доводка алмазными кругами зернистостью 10–28 мкм. Крепление в державках осуществляется механическими прихватами или пайкой припоями на основе меди с рабочей температурой до 700 C.
Титановая связка обеспечивает более высокую красностойкость (до 1000 C против 800 C) и меньшую склонность к схватыванию со стружкой, но уступает по прочности при изгибе и ударной вязкости. Их применяют при чистовом и получистовом точении на повышенных скоростях.
Наиболее распространены однослойные TiN, TiCN и многослойные AlO + TiN, наносимые методами CVD при 900–1000 C или PVD при 400–500 C. Покрытие повышает стойкость инструмента в 2–4 раза при обработке сталей.
В штампах холодной штамповки ресурс составляет 200–500 тыс. циклов до первой переточки. При деформировании нержавеющих сталей ресурс снижается на 30–40 % из-за повышенного упрочнения контактных зон.
Да, переточка выполняется алмазными кругами на заточных станках с обязательным контролем геометрии кромки. После переточки рекомендуется повторное нанесение износостойкого покрытия для восстановления эксплуатационных характеристик.