


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


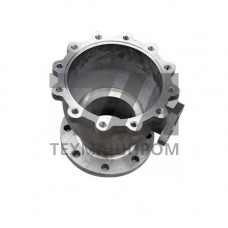
ОСТ 1 90060-92 распространяется на фасонные отливки из титановых сплавов, получаемые литьём по выплавляемым моделям, и устанавливает требования к химическому составу, механическим свойствам и качеству поверхности для авиационных и общемашиностроительных деталей. Стандарт регламентирует отливки из сплавов ВТ1Л, ВТ5Л, ВТ6Л, ВТ20Л, ВТ14Л, ВТ3-1Л и определяет группы точности, классы дефектности и допустимые припуски под механическую обработку.
Каждый сплав ориентирован на определённый температурный диапазон и уровень нагружения. Для неответственных корпусных деталей применяют технически чистый ВТ1Л с пределом прочности 440–590 МПа. Для средненагруженных узлов используют ВТ5Л и ВТ20Л, сохраняющие работоспособность до 450–500 C. Высокопрочные ВТ6Л и ВТ14Л обеспечивают предел прочности 950–1100 МПа после термической обработки.
Отливки по ОСТ 1 90060-92 изготавливают методом литья по выплавляемым моделям в вакуумных индукционных печах с графитовыми или керамическими тиглями. Формы выполняют по моделям из легкоплавких составов, что обеспечивает минимальную толщину стенки от 2,5 мм и радиусы сопряжений от 1,5 мм. Стандарт делит отливки на три группы точности: повышенная, нормальная и пониженная. Для повышенной группы допуск на размеры составляет 0,3 мм на 50 мм длины, шероховатость поверхности — Ra 2,5 мкм без дополнительной обработки.
Горячее изостатическое прессование (ГИП) при 900–950 C и давлении 100–140 МПа устраняет внутреннюю пористость и повышает усталостную долговечность на 30–40 %. Контроль отливок включает рентгенографию по ГОСТ 7512, люминесцентную дефектоскопию и ультразвуковой контроль для выявления раковин, рыхлот и трещин.
| Сплав | в, МПа | , % | Рабочая температура, C | Типовые детали |
|---|---|---|---|---|
| ВТ1Л | 440–590 | 20 | до 350 | Корпуса арматуры, крышки |
| ВТ5Л | 700 | 8 | до 450 | Корпуса ГТД, коллекторы |
| ВТ6Л | 900 | 6 | до 400 | Кронштейны, фланцы |
| ВТ20Л | 950 | 6 | до 500 | Детали компрессора |
| ВТ14Л | 1000 | 5 | до 400 | Узлы шасси, гидроцилиндры |
Отливки по ОСТ 1 90060-92 востребованы в авиастроении, где требуется сочетание высокой удельной прочности и коррозионной стойкости. Из них изготавливают корпусные детали турбореактивных двигателей, элементы топливной аппаратуры, кронштейны навесного оборудования, детали систем кондиционирования и противопожарных систем. В судостроении отливки применяют для арматуры, работающей в морской воде, в химическом машиностроении — для корпусов насосов и реакторов, контактирующих с агрессивными средами.
Приёмо-сдаточные испытания включают проверку химического состава спектральным анализом, механических свойств на образцах-свидетелях, макро- и микроструктуры. Отливки подвергают обязательной термической обработке: отжигу для снятия литейных напряжений при 700–800 C или закалке с последующим старением для термоупрочняемых сплавов. Допустимые дефекты регламентированы по классам: для ответственных деталей не допускаются газовые раковины размером более 1 мм и пористость более 2 баллов по эталонам.
Стандарт охватывает литейные титановые сплавы ВТ1Л, ВТ5Л, ВТ6Л, ВТ20Л, ВТ14Л и ВТ3-1Л, предназначенные для фасонного литья по выплавляемым моделям.
Минимальный радиус сопряжения составляет 1,5 мм, минимальная толщина стенки — 2,5 мм для отливок нормальной группы точности.
ГИП не является обязательным, но для ответственных деталей авиационного назначения его применение рекомендуется для устранения внутренней пористости и повышения усталостной прочности.
Используют рентгенографию по ГОСТ 7512, люминесцентную дефектоскопию, ультразвуковой контроль и визуально-измерительный контроль с проверкой геометрии.