


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


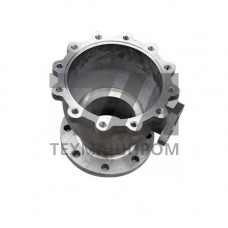
Титановые отливки ВТ14Л — фасонные изделия из литейного жаропрочного титанового сплава системы Ti–Al–Mo–V, предназначенные для работы при температурах до 400–450 C. Сплав ВТ14Л (химический состав по ГОСТ 19807, поставка отливок по ГОСТ 26645 и ОСТ 1 90173) сочетает повышенную жаропрочность с технологичностью литья в керамические формы по выплавляемым моделям. В отличие от деформируемого ВТ14, литейная модификация ВТ14Л имеет регламентированную макро- и микроструктуру, обеспечивающую стабильность свойств в литом состоянии без горячей деформации.
Основа — титан (Ti), легирующий комплекс — алюминий, молибден, ванадий. Алюминий (4,5–6,3 %) повышает жаропрочность и модуль упругости, молибден (2,5–3,5 %) и ванадий (0,8–2,0 %) стабилизируют -фазу и увеличивают прокаливаемость. Суммарное содержание примесей внедрения (O, N, H, C) ограничено, поскольку кислородный эквивалент напрямую влияет на пластичность литого металла. Структура отливок — + с пластинчатым или корзинчатым -фазным рисунком; для ответственных деталей применяют горячее изостатическое прессование (ГИП) при 900–950 C и давлении 100–140 МПа для устранения усадочной пористости.
Свойства отливок ВТ14Л зависят от толщины стенки и режима термической обработки. Типовые значения после отжига:
Жаропрочность литого ВТ14Л уступает деформированному аналогу на 8–12 %, что компенсируется возможностью получения сложной геометрии с минимальными припусками на механическую обработку.
Литьё ведут в вакуумных индукционных печах с гарнисажным тиглем или методом вакуумно-дугового переплава расходуемого электрода. Формы — керамические по выплавляемым моделям, что обеспечивает шероховатость поверхности Ra 2,5–10 мкм и минимальную толщину стенки от 3–4 мм. Критичные параметры — скорость кристаллизации и градиент температур, определяющие зональную и ориентационную неоднородность. После выбивки и отрезки литников отливки проходят отжиг, ГИП, а при необходимости — термическую обработку на заданный уровень прочности.
| Параметр | Диапазон | Толщина стенки | Масса | Класс точности |
|---|---|---|---|---|
| Корпусные детали | 80–400 мм | 4–20 мм | 0,5–12 кг | 7–9 по ГОСТ 26645 |
| Кронштейны, фланцы | 50–250 мм | 3–15 мм | 0,2–6 кг | 7–10 |
| Арматура трубопроводов | 40–200 мм | 5–18 мм | 0,3–8 кг | 8–10 |
| Лопатки, сектора | 60–300 мм | 3–12 мм | 0,1–4 кг | 6–8 |
Отливки ВТ14Л востребованы там, где требуется сочетание высокой удельной прочности, жаропрочности до 450 C и коррозионной стойкости в агрессивных средах:
Механическая обработка литых заготовок ВТ14Л ведётся твердосплавным инструментом с износостойкими покрытиями при скоростях резания 30–60 м/мин; склонность к наклёпу требует обильного охлаждения. Контроль отливок включает рентгенографию (ГОСТ 7512), ультразвуковую дефектоскопию, люминесцентный метод и химический анализ. Недопустимы несплошности, превышающие нормы для соответствующего класса точности. Сварка литых деталей возможна в аргоновой среде с последующей термообработкой, однако требует квалифицированного подхода из-за структурной неоднородности.
ВТ14Л — литейная модификация с регламентированной литой структурой и несколько пониженной пластичностью ( 6–10 % против 8–12 % у деформируемого). Она позволяет получать сложные фасонные детали без механической обработки из поковки.
Длительная рабочая температура — до 400–450 C. При 400 C предел длительной прочности 100 составляет 550–650 МПа; выше 450 C начинается интенсивное окисление и падение прочностных характеристик.
Да, горячее изостатическое прессование при 900–950 C и 100–140 МПа применяют для ответственных деталей с целью устранения усадочной пористости и повышения усталостной долговечности.
Рентгенографией и УЗК выявляют газовые и усадочные раковины, рыхлоты, трещины. Нормы допустимых несплошностей устанавливаются по классу точности ГОСТ 26645 и отраслевым ОСТ.