


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


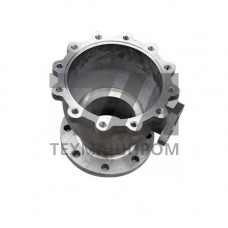
Титановые отливки ВТ1Л — фасонные изделия, получаемые литьём по выплавляемым моделям из технического титана марки ВТ1Л (ГОСТ 19807, ГОСТ 26645). Сплав относится к системе Ti–Fe–Si–O и представляет собой литейный аналог деформируемого ВТ1-0, но с регламентированным содержанием примесей, обеспечивающим устойчивую заполняемость форм и отсутствие горячих трещин в массивных сечениях. В отличие от деформируемого проката, литой металл имеет крупнозернистую -структуру с пластинчатым строением, что определяет уровень механических свойств и область применения.
Основу составляет титан (не менее 99,24 %). Легирующие и примесные элементы: железо — до 0,25 %, кремний — до 0,10 %, кислород — до 0,12 %, азот — до 0,04 %, углерод — до 0,07 %, водород — до 0,010 %. Кислород и железо выступают упрочнителями твёрдого раствора; кремний повышает жаропрочность и литейные свойства расплава. Суммарное содержание примесей внедрения ограничивают, поскольку их рост снижает пластичность и ударную вязкость литого металла.
Свойства определяют на образцах, вырезанных из приливов или отдельно отлитых проб (ГОСТ 25086). Типичные значения для литого состояния без термической обработки:
Отжиг при 750–800 C в вакууме или инертной среде снимает литейные напряжения и повышает пластичность на 15–25 % при незначительном снижении прочности.
Заливку ведут в вакуумно-дуговых или индукционных печах с медным водоохлаждаемым тиглем при остаточном давлении 0,1–10 Па. Температура расплава на выпуске — 1680–1750 C, температура формы — 300–600 C. Формы изготавливают по выплавляемым моделям с керамическими оболочками на основе электрокорунда или циркона, что исключает взаимодействие титана с материалом формы. Минимальная толщина стенки отливки — 3–4 мм, припуск на механическую обработку — 1,5–3 мм на сторону.
| Тип отливки | Масса, кг | Толщина стенки, мм | Класс точности | Применение |
|---|---|---|---|---|
| Корпусные детали | 0,5–12 | 4–20 | 7–9 | Химические реакторы |
| Арматура трубопроводная | 0,2–8 | 3–15 | 6–8 | Морские системы |
| Насосные колёса | 1–25 | 5–25 | 7–9 | Агрессивные среды |
| Кронштейны, фланцы | 0,1–5 | 3–12 | 6–8 | Авиационные узлы |
| Импеллеры | 2–40 | 6–30 | 8–10 | Металлургия |
Литой ВТ1Л сохраняет стойкость в окислительных и нейтральных средах за счёт плотной оксидной плёнки TiO. В морской воде скорость коррозии не превышает 0,001 мм/год, в растворах хлоридов, гипохлоритов и азотной кислоты концентрацией до 65 % — до 0,01 мм/год. Материал работоспособен в контакте с влажным хлором, растворами аммиака и органическими кислотами. Ограничения: не рекомендуется для сред с фтористоводородной кислотой и безводным метанолом.
Отливки подвергают визуальному и измерительному контролю, рентгенографии (ГОСТ 7512) для ответственных позиций, капиллярной или цветной дефектоскопии. Гидроиспытания проводят при давлении 1,5 от рабочего. Химический состав подтверждают спектральным анализом каждой плавки. Поставка — с сертификатом качества, включающим механические свойства и результаты неразрушающего контроля.
Литой сплав имеет крупнозернистую пластинчатую структуру и пониженную пластичность (удлинение 10–18 % против 20–25 % у ВТ1-0), но позволяет получать фасонные детали без механической обработки и сварки.
Длительно — от –253 до +350 C, кратковременно — до +400 C. При более высоких температурах наблюдается активное газонасыщение и снижение жаропрочности.
Да, аргонодуговая сварка в среде инертного газа с поддувом защитной атмосферы. Сварные швы требуют последующего отжига при 700–750 C для снятия напряжений.
Литьё по выплавляемым моделям рентабельно от 50–100 штук в партии; для единичных изделий стоимость оснастки существенно повышает себестоимость.