


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


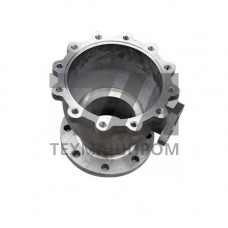
Титановые отливки ВТ20Л — это фасонные заготовки, получаемые методом литья по выплавляемым моделям или в графитовые формы из жаропрочного титанового сплава марки ВТ20Л. Материал относится к классу (+)-сплавов системы Ti–Al–Mo–V–Zr и предназначен для изготовления деталей, работающих в интервале температур от –70 до +450 C. В отличие от деформируемого аналога ВТ20, литейный вариант ВТ20Л имеет пониженную пластичность, что компенсируется повышенной жидкотекучестью и удовлетворительной заполняемостью тонкостенных полостей формы.
Химический состав ВТ20Л регламентируется ГОСТ 19807-91 и включает алюминий (5,5–7,0 %), молибден (0,5–2,0 %), ванадий (0,8–2,5 %) и цирконий (1,5–2,5 %). Легирующая композиция обеспечивает сочетание высокой удельной прочности, коррозионной стойкости в морской воде и агрессивных средах, а также стабильности механических свойств при повышенных температурах. После термической обработки по режиму отжига при 750–800 C предел прочности отливок составляет не менее 880 МПа, предел текучести — 835 МПа, относительное удлинение — 6–8 %.
Литьё ВТ20Л выполняется в вакуумных дуговых печах с расходуемым электродом, что исключает насыщение металла газами и образование оксидных включений. Для повышения качества поверхности применяется многослойная керамическая оболочка на основе электрокорунда или диоксида циркония. Рекомендуемая толщина стенок отливок — от 4 до 40 мм; при литье в графитовые формы допускается увеличение сечения до 80 мм. Усадка сплава при кристаллизации составляет 1,8–2,2 %, что учитывается при конструировании литниковой системы и модели.
Механическая обработка отливок ВТ20Л затруднена из-за склонности титана к налипанию на режущий инструмент. Рекомендуется применять твердосплавные пластины с покрытием TiAlN, скорости резания — 20–40 м/мин, обильное охлаждение эмульсией. Сварка отливок выполняется аргонодуговым методом с присадочной проволокой ВТ20-СВ в среде аргона высокой чистоты; допустимая пористость сварных швов — не более 0,5 %.
| Состояние | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Ударная вязкость, кДж/м |
|---|---|---|---|---|
| Литое состояние | 830–880 | 780–820 | 4–6 | 250–300 |
| Отжиг 750 C, 2 ч | 880–930 | 835–870 | 6–8 | 300–350 |
| Двойной отжиг 800 + 650 C | 900–950 | 850–890 | 7–9 | 350–400 |
Горячее изостатическое прессование (ГИП) при 900–950 C и давлении 100–150 МПа позволяет устранить внутреннюю усадочную пористость и повысить плотность отливок до 99,8 % от теоретической. После ГИП механические свойства приближаются к характеристикам деформируемого сплава ВТ20, что расширяет область применения отливок в высоконагруженных узлах.
Отливки ВТ20Л поставляются в термически обработанном состоянии с контролем механических свойств на образцах, вырезанных из тела отливки или отдельно отлитых проб. Контроль качества включает рентгенографический контроль, цветную дефектоскопию и ультразвуковой контроль для ответственных деталей. Допуски размеров — по 3–4 классу точности ГОСТ 26645-85, шероховатость поверхности — Ra 6,3–12,5 мкм.
Литейный сплав ВТ20Л имеет пониженную пластичность (относительное удлинение 4–8 % против 10–12 % у деформируемого) и более низкую ударную вязкость. Однако после ГИП и двойного отжига механические свойства отливок приближаются к свойствам поковок, что позволяет использовать их в высоконагруженных узлах.
Основные методы — литьё по выплавляемым моделям в многослойную керамическую оболочку и литьё в графитовые формы. Для крупногабаритных отливок массой до 200 кг используется литьё в вакуумную дуговую печь с центробежной заливкой.
Рабочий диапазон температур составляет от –70 до +450 C. При длительной работе выше 450 C наблюдается снижение жаропрочности и окалиностойкости, поэтому для более высоких температур применяются сплавы типа ВТ9Л или ВТ14Л.
Контроль включает рентгенографию для выявления внутренних дефектов, цветную дефектоскопию для обнаружения поверхностных трещин, ультразвуковой контроль для ответственных деталей и механические испытания образцов на растяжение и ударную вязкость.