


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


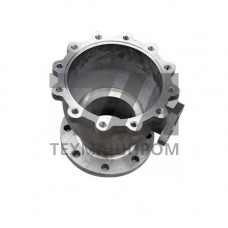
Титановые отливки ВТ21Л — фасонные изделия из жаропрочного литейного титанового сплава системы Ti–Al–Zr–Sn–Mo–W–Si, предназначенного для длительной работы при температурах до 500–550 C. Сплав ВТ21Л разработан специально для литейного производства и применяется в тех узлах, где деформируемые титановые сплавы теряют жаропрочность. Отливки получают методом литья по выплавляемым моделям в вакуумно-дуговых или индукционных печах с графитовой гарнисажной футеровкой, что обеспечивает минимальное газонасыщение расплава.
Легирующий комплекс формирует двухфазную +-структуру с интерметаллидным и силицидным упрочнением. Олово и цирконий повышают жаропрочность -фазы, молибден и вольфрам стабилизируют -фазу и тормозят диффузионные процессы, кремний образует дисперсные силициды TiSi по границам зёрен.
Содержание кислорода регламентируется на уровне не более 0,15 %, водорода — не более 0,008 %, азота — не более 0,05 %. Газонасыщение литейного сплава выше, чем у деформируемого аналога ВТ21, поэтому пластичность отливок ниже, а склонность к образованию горячих трещин требует направленного затвердевания и подогрева формы.
Свойства определяются в литом состоянии после отжига; для ответственных отливок применяют горячее изостатическое прессование (ГИП), устраняющее усадочную пористость и повышающее усталостную долговечность.
| Показатель | Литой отжиг | После ГИП | Условия испытаний | Единица |
|---|---|---|---|---|
| Предел прочности в | 950 | 980 | 20 C | МПа |
| Предел текучести 0,2 | 850 | 880 | 20 C | МПа |
| Относительное удлинение | 4 | 6 | 20 C | % |
| Длительная прочность 100 | 400 | 420 | 500 C | МПа |
| Плотность | 4,45 | 4,45 | 20 C | г/см |
Расплав ВТ21Л обладает высокой химической активностью, поэтому плавка и заливка выполняются в вакууме не хуже 1,3 Па либо в среде аргона. Формы изготавливают по выплавляемым моделям с керамическими оболочками на основе электрокорунда или циркона, стойкими к взаимодействию с титаном. Температура заливки — 1650–1750 C, температура подогрева формы — 300–600 C в зависимости от толщины стенки.
Для снятия литейных напряжений и стабилизации структуры проводят отжиг при 750–850 C с последующим охлаждением в печи. Горячее изостатическое прессование выполняют при 900–950 C и давлении 100–140 МПа в течение 2–4 часов.
Отливки ВТ21Л применяются в узлах, работающих при повышенных температурах в окислительной среде:
Отливки подвергают рентгенографическому и ультразвуковому контролю на наличие внутренних дефектов, люминесцентной дефектоскопии поверхностных трещин, а также контролю химического состава спектральным анализом. Для ответственных деталей нормируется уровень пористости по эталонам чувствительности. Механические свойства подтверждают испытаниями призматических образцов, вырезанных из технологических приливов.
Длительная эксплуатация возможна до 500–550 C; кратковременно допускается нагрев до 600 C без существенной потери прочностных характеристик.
ГИП при 900–950 C и давлении 100–140 МПа закрывает внутреннюю усадочную пористость, повышает предел выносливости и относительное удлинение литого металла.
Литейный вариант имеет более высокое газонасыщение и пониженную пластичность, но позволяет получать фасонные детали без механической обработки сложного профиля.
Для сплава ВТ21Л минимальная толщина стенки составляет 3–4 мм в зависимости от габаритов отливки и конфигурации литниковой системы.