


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


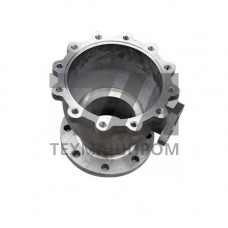
Титановые отливки ВТ3-1Л — это фасонные заготовки, получаемые методом литья по выплавляемым моделям из жаропрочного деформируемого сплава на основе титана, легированного алюминием и молибденом. Материал относится к псевдо--сплавам мартенситного класса и предназначен для изготовления деталей, работающих при температурах до 400 C в условиях длительных статических и циклических нагрузок. Литейный индекс «Л» в обозначении указывает на специальную технологию выплавки и заливки, обеспечивающую формирование мелкозернистой структуры и требуемого комплекса механических свойств непосредственно в отливке.
Химический состав сплава ВТ3-1Л регламентирован ГОСТ 13261-73 и включает алюминий (5,5–7,0 %), молибден (2,0–3,0 %), а также ограниченные примеси кремния, железа и кислорода. Такое легирование обеспечивает сочетание высокой удельной прочности, сопротивления ползучести и стабильности механических характеристик при повышенных температурах. После термической обработки по режиму двойного отжига предел прочности отливок достигает 880–980 МПа, предел текучести — 780–880 МПа, относительное удлинение — не менее 6 %.
Изготовление отливок ВТ3-1Л выполняется в вакуумных дуговых печах с расходуемым электродом, что исключает насыщение металла газами и обеспечивает высокую чистоту по кислороду и азоту. Заливка производится в оболочковые формы, изготовленные по выплавляемым моделям, с применением центробежного или гравитационного метода. Для повышения жидкотекучести и заполняемости тонкостенных полостей расплав перегревается до 1700–1750 C, а формы предварительно прокаливаются при 800–900 C.
Ключевая особенность литейного варианта ВТ3-1Л — склонность к образованию усадочной пористости и газовых раковин в массивных сечениях. Для минимизации дефектов применяются прибыли увеличенного объёма, холодильники из титанового лома и направленная кристаллизация. После извлечения из форм отливки подвергаются гидростатическому опрессованию и 100 %-ному контролю рентгенографическим методом для выявления внутренних дефектов.
Стандартная термическая обработка отливок ВТ3-1Л включает двойной отжиг: первый нагрев до 870–920 C с выдержкой 1–2 часа и охлаждением на воздухе, второй — до 650–700 C с выдержкой 2–4 часа. Такой режим формирует стабильную двухфазную структуру (+) с равномерным распределением частиц -фазы, что обеспечивает оптимальное сочетание прочности и пластичности. Для ответственных деталей допускается изотермический отжиг с замедленным охлаждением в печи.
| Параметр | Значение | Метод контроля | Условия испытаний | Норматив |
|---|---|---|---|---|
| Предел прочности | 880–980 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Предел текучести | 780–880 МПа | Растяжение | 20 C | ГОСТ 1497 |
| Относительное удлинение | 6–12 % | Растяжение | 20 C | ГОСТ 1497 |
| Ударная вязкость | 30–45 Дж/см | Испытание на удар | 20 C | ГОСТ 9454 |
| Длительная прочность | 650 МПа | Ползучесть | 400 C, 100 ч | ГОСТ 10145 |
Отливки ВТ3-1Л востребованы в авиадвигателестроении, ракетно-космической технике и энергетическом машиностроении. Из них изготавливают корпусные элементы компрессоров, переходные кольца, фланцы, кронштейны крепления агрегатов, корпуса клапанов и патрубки газовоздушного тракта. Материал применяется для деталей, эксплуатируемых в интервале температур от –60 до +400 C, включая зоны контакта с агрессивными средами — морской водой, растворами кислот и щелочей.
В химическом аппаратостроении отливки ВТ3-1Л используются для изготовления корпусов насосов, запорной арматуры и элементов теплообменного оборудования, работающих под давлением до 10 МПа. В судостроении материал применяется для гребных винтов, кронштейнов валов и элементов подводного вооружения благодаря высокой коррозионной стойкости в морской воде и устойчивости к кавитационному изнашиванию.
Каждая партия отливок ВТ3-1Л проходит входной контроль химического состава спектральным методом, механические испытания образцов, вырезанных из тела отливки или отдельно отлитых проб, а также неразрушающий контроль. Рентгенографический контроль проводится на просвет в двух взаимно перпендикулярных проекциях для выявления пор, раковин и инородных включений. Люминесцентный контроль (цветная дефектоскопия) выявляет поверхностные трещины и несплошности, недопустимые по классу герметичности.
Допуски на размеры и отклонения формы отливок устанавливаются по ГОСТ 26645-85, точность литья соответствует 7–9 классу. Шероховатость поверхности после дробеструйной обработки составляет Ra 6,3–12,5 мкм, после химического травления — Ra 3,2–6,3 мкм. Механическая обработка отливок выполняется на станках с ЧПУ с применением твердосплавного инструмента и обильным охлаждением для предотвращения наклёпа и прижогов.
Литейный вариант ВТ3-1Л имеет пониженную пластичность (относительное удлинение 6 % против 12–16 % у деформируемого) и несколько сниженные показатели усталостной прочности из-за литейной структуры. Однако технология литья позволяет получать сложнопрофильные заготовки с минимальным коэффициентом использования материала.
Основные виды брака — усадочная пористость в термических узлах, газовая пористость из-за недостаточного вакуума, окисные плёны и ликвация молибдена в массивных сечениях. Для контроля применяется рентгенография и ультразвуковая дефектоскопия.
Да, сварка выполняется аргонодуговым методом с присадочной проволокой того же состава в среде аргона высокой чистоты. Сварные соединения требуют последующего отжига для снятия остаточных напряжений и восстановления пластичности.
Рабочий диапазон температур для отливок ВТ3-1Л составляет от –60 до +400 C. При 400 C материал сохраняет не менее 70 % прочности от значения при комнатной температуре, что подтверждено испытаниями на длительную прочность.