


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


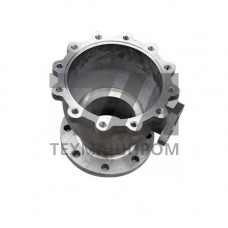
ВТ6Л — литейная модификация двухфазного (+)-титанового сплава Ti-6Al-4V, регламентируемая ГОСТ 19807-91 и ОСТ 1 90006-86. В отличие от деформируемого ВТ6, литейный вариант допускает повышенное содержание алюминия (до 7,0 %) и кислорода (до 0,20 %) для компенсации ликвационных процессов, что обеспечивает стабильное заполнение тонкостенных полостей формы. Отливки получают методом литья по выплавляемым моделям (ЛВМ) в графитовых или керамических оболочковых формах с последующей горячей изостатической обработкой (ГИП) при 900–950 C и давлении 100–140 МПа для устранения усадочной пористости.
Сплав сохраняет двухфазную структуру с пластинчатым -фазным строением после отжига при 750–850 C. Механические свойства литых заготовок уступают деформированному прокату по пластичности, но обеспечивают достаточный запас для силовых корпусных деталей сложной геометрии.
| Параметр | Значение | Условие испытания | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 835 | 20 C, литое состояние | МПа | ГОСТ 1497-84 |
| Предел текучести 0,2 | 785 | 20 C | МПа | ГОСТ 1497-84 |
| Относительное удлинение | 5 | 20 C | % | ГОСТ 1497-84 |
| Ударная вязкость KCU | 25 | 20 C | Дж/см | ГОСТ 9454-78 |
| Плотность | 4,42–4,45 | 20 C | г/см | — |
| Температура полиморфного превращения | 980–1000 | — | C | — |
Расплав ВТ6Л готовят в вакуумных дуговых гарнисажных печах или индукционных печах с холодным тиглем при остаточном давлении не выше 1,3 Па. Заливка в оболочковые формы осуществляется в среде аргона. Критический параметр — скорость кристаллизации: при толщине стенки отливки менее 4 мм формируется мелкозернистая структура с размером -зерна 50–200 мкм, при массивных сечениях свыше 40 мм требуется направленная кристаллизация для предотвращения усадочной рыхлости.
Горячее изостатическое прессование обязательно для ответственных отливок: ГИП при 920 C и 120 МПа в течение 2–4 часов снижает пористость с 1,5–2,0 % до менее 0,1 % и повышает усталостную долговечность в 2–3 раза. Термообработка — отжиг при 800 C, охлаждение с печью.
Отливки ВТ6Л подвергают рентгеновскому контролю по ГОСТ 24034-80 (чувствительность 1–2 %), ультразвуковой дефектоскопии для выявления внутренних несплошностей размером от 0,5 мм, а также люминесцентному контролю поверхностных трещин. Химический состав подтверждают спектральным анализом на содержание Al, V, Fe, Si, O, N, H. Водород не должен превышать 0,008 % во избежание водородной хрупкости.
ВТ6Л — литейный сплав с расширенными допусками по Al (5,5–7,0 %) и O (до 0,20 %), что компенсирует ликвацию при кристаллизации. Деформируемый ВТ6 имеет более узкие пределы и повышенную пластичность за счёт термомеханической обработки.
Метод ЛВМ позволяет получать стенки от 2,5–3,0 мм при использовании керамических форм и вакуумной заливки. Тоньше 2 мм — риск незаполнения и газовой пористости.
Для деталей, работающих при циклических нагрузках (авиация, медицина), ГИП обязателен. Для неответственных корпусных деталей допускается поставка без ГИП при соответствии нормам пористости по ОСТ 1 90006-86.
Серийно освоены отливки массой до 200 кг с габаритами до 800 600 400 мм. Более крупные заготовки требуют индивидуальной оснастки и направленной кристаллизации.