


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


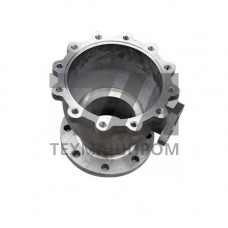
Титановые отливки ВТ9Л — фасонные изделия из жаропрочного титанового сплава системы Ti–Al–Zr–Si–Mo, предназначенные для работы при температурах до 500–550 C в условиях длительного статического и циклического нагружения. Сплав ВТ9Л разработан как литейный аналог деформируемого ВТ9 и сохраняет высокую жаропрочность в литом состоянии за счёт легирования алюминием (5,8–7,0 %), цирконием (1,5–2,5 %), кремнием (0,2–0,35 %) и молибденом (2,0–3,0 %). Кремний обеспечивает жаростойкость и сопротивление ползучести, цирконий повышает прочность твёрдого раствора, молибден увеличивает прокаливаемость и стабильность структуры.
Отливки получают литьём по выплавляемым моделям в вакуумных индукционных печах с последующей горячей изостатической обработкой (ГИП) при 900–950 C и давлении 100–140 МПа для устранения усадочной пористости. Термообработка — отжиг при 950–1000 C с охлаждением на воздухе — формирует пластинчатую +-структуру с гарантированными механическими свойствами. Литьё ВТ9Л применяется там, где механическая обработка из деформируемого прутка экономически нецелесообразна: корпусные детали, кронштейны, арматура горячего тракта.
| Параметр | Значение | Условие испытания | Термообработка | Примечание |
|---|---|---|---|---|
| Предел прочности в | 950 МПа | 20 C | отжиг 950–1000 C | литое состояние + ГИП |
| Предел текучести 0,2 | 850 МПа | 20 C | отжиг | — |
| Относительное удлинение | 6 % | 20 C | отжиг | — |
| Длительная прочность 100 | 400 МПа | 500 C, 100 ч | отжиг | жаропрочность |
| Плотность | 4,4–4,5 г/см | 20 C | — | — |
| Твёрдость | 285–360 HB | 20 C | отжиг | по Бринеллю |
| Рабочая температура | до 550 C | длительно | — | окислительная среда |
Расплав ВТ9Л обладает повышенной химической активностью, что требует вакуумной плавки в гарнисажных или индукционных печах с керамическими тиглями на основе оксидов иттрия и кальция. Формы изготавливают по выплавляемым моделям с оболочкой на основе электрокорунда. Линейная усадка составляет 0,8–1,2 %, припуск на механическую обработку назначают по ГОСТ 26645-85. Горячее изостатическое прессование обязательно для ответственных отливок: оно снижает пористость до уровня менее 0,5 % и повышает усталостную долговечность в 1,5–2 раза.
Контроль качества включает рентгенографию по ГОСТ 7512-82, люминесцентную дефектоскопию, ультразвуковой контроль и испытания на длительную прочность образцов-свидетелей. Химический состав подтверждают спектральным анализом каждой плавки.
Длительная эксплуатация возможна до 500–550 C. При 500 C предел длительной прочности за 100 ч составляет не менее 400 МПа. Выше 550 C интенсивно развивается окисление и ползучесть.
Для ответственных деталей ГТД и арматуры высокого давления — да. ГИП при 900–950 C и 100–140 МПа устраняет усадочную пористость, повышает усталостную прочность и стабильность свойств по сечению отливки.
Литой сплав имеет пластинчатую +-структуру и несколько меньшую пластичность ( 6 % против 8–10 % у деформируемого). Прочностные характеристики при 20 C сопоставимы, жаропрочность сохраняется за счёт легирования кремнием и цирконием.
Рентгенографией выявляют газовые и усадочные раковины, рыхлоты, трещины. Люминесцентный метод — поверхностные несплошности. Ультразвук — внутренние дефекты в массивных сечениях. Нормы допустимых дефектов устанавливают по ОСТ 1 90073-85.