


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


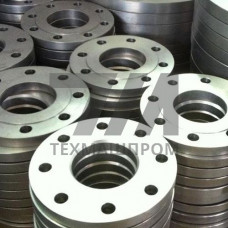
Титановый блин под фланец ГОСТ 19807-91 — дисковая заготовка из технического титана, предназначенная для механической обработки под фланцевые соединения, работающие в агрессивных средах. Материал изготовления регламентирован ГОСТ 19807-91, который устанавливает химический состав и требования к поставке деформируемых титановых сплавов. В зависимости от условий эксплуатации применяются марки ВТ1-0, ВТ1-00, а также сплавы ОТ4, ВТ20, обеспечивающие различные сочетания прочности и коррозионной стойкости.
Блины изготавливаются методом резки из горячекатаного или кованого прутка, либо вырезкой из листового проката с последующей механической обработкой торцов. Исходная структура металла — мелкозернистая - или псевдо--фаза, что обеспечивает стабильность механических свойств по сечению заготовки. Химический состав контролируется на содержание примесей внедрения — кислорода, азота, водорода, — поскольку их концентрация напрямую влияет на пластичность и вязкость разрушения сварных швов.
Ключевые параметры блинов под фланец:
Титановые фланцевые заготовки востребованы в узлах трубопроводной арматуры, где требуется сочетание коррозионной стойкости и минимальной массы. Основные области использования:
Титан склонен к налипанию на режущий инструмент и имеет низкий коэффициент теплопроводности — 16,3 Вт/(мК), что требует применения твердосплавных пластин с износостойким покрытием и обильного охлаждения эмульсией. При токарной обработке блинов под фланец рекомендуются скорости резания 30–60 м/мин для черновых проходов и 60–90 м/мин для чистовых. Фрезерование уплотнительных поверхностей выполняется с подачей 0,05–0,15 мм/зуб во избежание прижогов и наклёпа.
При сварке фланцевых узлов из титана необходима защита обратной стороны шва аргоном высокой чистоты, поскольку при нагреве свыше 400 C металл активно поглощает кислород и азот, что приводит к охрупчиванию сварного соединения. Для снятия внутренних напряжений после сварки применяется отжиг при 650–750 C в вакууме или среде аргона.
| Марка | Предел прочности, МПа | Предел текучести, МПа | Макс. рабочая температура, C | Типичное применение |
|---|---|---|---|---|
| ВТ1-00 | 295–440 | 195 | 350 | Высокопластичные узлы, глубокая вытяжка |
| ВТ1-0 | 345–490 | 275 | 350 | Фланцы общего назначения, химическая аппаратура |
| ОТ4 | 685–980 | 585 | 400 | Фланцы высокого давления, судостроение |
Каждая партия блинов сопровождается сертификатом качества с указанием плавки, результатов химического анализа и механических испытаний. Приёмка осуществляется по ГОСТ 26492-85 на сортовой прокат из титана и титановых сплавов. Дополнительно может проводиться ультразвуковой контроль на отсутствие внутренних расслоений и несплошностей, что критично для фланцев, работающих под давлением свыше 10 МПа.
Допуски на геометрические параметры заготовок назначаются с учётом припуска на последующую механическую обработку. Торцевое биение и неперпендикулярность осей контролируются в соответствии с требованиями к фланцам по ГОСТ 33259-2015, даже если финишная обработка выполняется на предприятии-потребителе.
Для сред с хлоридами и кислотами предпочтителен технический титан ВТ1-0 — он обладает максимальной коррозионной стойкостью. При необходимости повышенной прочности применяют ОТ4, однако его стойкость в сильных восстановительных кислотах несколько ниже.
Прямая сварка титана с углеродистой сталью недопустима из-за образования хрупких интерметаллидов. Используются биметаллические переходники — взрывная сварка или пайка титановой и стальной втулок.
На диаметр закладывается припуск 3–5 мм на сторону, на толщину — 2–4 мм. Точные значения зависят от требуемого квалитета точности и коробления заготовки после резки.
Для снятия остаточных напряжений после резки рекомендуется отжиг при 650–700 C с выдержкой 1–2 часа. Это стабилизирует геометрию и предотвращает деформацию при снятии тонких стружек.