


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


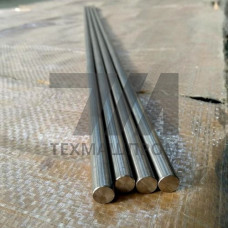
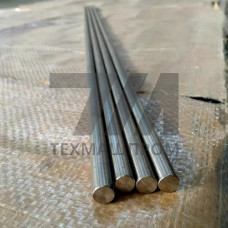
Титановый пруток ВТ3-1 — это деформируемый жаропрочный сплав на основе титана, легированный алюминием, хромом, молибденом и кремнием. Материал относится к псевдо--классу и сохраняет работоспособность при температурах до 400–450 C, что определяет его применение в узлах, испытывающих сочетание статических и вибрационных нагрузок в условиях умеренного нагрева.
Прутки изготавливаются методом горячей деформации с последующей термической обработкой — отжигом или двойным отжигом. Поставка регламентируется ГОСТ 26492-85, химический состав — ГОСТ 19807-91. Механические свойства гарантируются в термообработанном состоянии: временное сопротивление разрыву составляет не менее 930 МПа, относительное удлинение — не менее 10 %, ударная вязкость — не менее 40 Дж/см. Сплав демонстрирует стабильную ползучесть при длительной эксплуатации до 450 C.
ВТ3-1 характеризуется умеренной обрабатываемостью резанием — коэффициент обрабатываемости ниже, чем у стали 45, что требует применения твердосплавного инструмента с геометрией, оптимизированной для титановых сплавов. Свариваемость ограничена: аргонодуговая сварка возможна с применением присадочной проволоки того же состава, однако зона термического влияния требует последующего отжига для снятия остаточных напряжений. Сплав склонен к газонасыщению при нагреве выше 800 C, поэтому ковка и штамповка выполняются в защитной атмосфере или с минимальной выдержкой при температуре деформации.
Пруток ВТ3-1 востребован в авиадвигателестроении, энергетическом машиностроении и химической промышленности. Из него изготавливают диски и лопатки компрессоров газотурбинных двигателей, крепежные элементы, работающие при повышенных температурах, а также детали насосного оборудования, контактирующие с агрессивными средами. Материал применяется в узлах трения, где требуется сочетание коррозионной стойкости и жаропрочности.
Прутки поставляются в диапазоне диаметров от 10 до 120 мм, длиной 1–4 м. Допуски на диаметр соответствуют классу точности В или ВТ по ГОСТ 26492-85. Кривизна не превышает 1 мм на 1 метр длины. Поверхность после механической обработки или обточки не должна иметь трещин, плен и расслоений.
| Диаметр, мм | Состояние поставки | в, МПа | , % | Термообработка |
|---|---|---|---|---|
| 10–20 | Горячекатаный, обточенный | 950–1150 | 12–16 | Отжиг 800 C |
| 21–50 | Горячекатаный, обточенный | 930–1100 | 10–14 | Двойной отжиг |
| 51–120 | Кованый, обточенный | 900–1050 | 10–12 | Отжиг 800 C |
Основные легирующие элементы: алюминий — 5,5–7,0 %, хром — 0,8–2,3 %, молибден — 2,0–3,0 %, кремний — 0,15–0,40 %. Содержание примесей ограничено: железо — до 0,4 %, кислород — до 0,15 %, азот — до 0,05 %. Сплав устойчив к межкристаллитной коррозии в морской воде и атмосферных условиях, а также в средах с pH 3–12 при температурах до 100 C.
Длительная рабочая температура составляет 400–450 C. При кратковременном нагружении допустим нагрев до 500 C, однако ресурс при этом снижается из-за ускоренного окисления поверхности.
ВТ3-1 относится к жаропрочным сплавам с рабочей температурой до 450 C, тогда как ВТ6 — высокопрочный сплав с пределом прочности до 1200 МПа, но с максимальной рабочей температурой около 350 C. ВТ3-1 лучше сохраняет свойства при нагреве, ВТ6 предпочтителен для высоконагруженных холодных узлов.
После черновой обработки рекомендуется проводить стабилизирующий отжиг при 650–700 C для снятия остаточных напряжений, особенно для деталей сложной формы. Чистовая обработка выполняется после отжига.
Каждая партия проходит ультразвуковой контроль на отсутствие внутренних дефектов, проверку химического состава спектральным анализом и испытания на растяжение при комнатной температуре. По требованию заказчика проводятся испытания на длительную прочность при 400 C.