


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


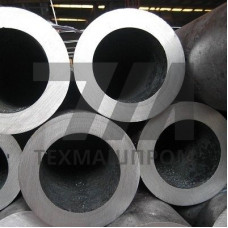
Толстостенные трубы из стали 38Х2Н2МА — это бесшовный горячедеформированный сортамент, предназначенный для узлов и гидросистем, работающих под высоким внутренним давлением и значительными статическими нагрузками. Материал относится к группе конструкционных легированных сталей с комплексным легированием хромом, никелем и молибденом, что обеспечивает сочетание высокой прочности, вязкости и сопротивления усталостному разрушению.
Химический состав стали 38Х2Н2МА регламентирован ГОСТ 4543 и характеризуется содержанием углерода 0,33–0,40 %, хрома 1,30–1,70 %, никеля 1,30–1,70 % и молибдена 0,17–0,27 %. Такое соотношение легирующих элементов формирует структуру сорбита после закалки и высокого отпуска, обеспечивая предел текучести на уровне 850–1000 МПа при сохранении ударной вязкости не ниже 59 Дж/см. Толстостенная геометрия профиля позволяет эксплуатировать трубы в условиях циклического нагружения и вибрационных воздействий без риска потери герметичности.
Трубы изготавливаются методом горячей прокатки или прессования с последующей термической обработкой. Для достижения требуемого комплекса механических свойств применяется закалка с нагревом до 850–870 C с охлаждением в масле и последующим высоким отпуском при 560–620 C. Толщина стенки, превышающая 12,5 мм, требует особого контроля прокаливаемости по сечению, поэтому для ответственных применений предусмотрен ультразвуковой контроль сплошности и гидравлические испытания пробным давлением.
Механические характеристики труб 38Х2Н2МА после окончательной термообработки:
Основная область использования толстостенных труб 38Х2Н2МА — изготовление плунжерных пар, цилиндров высокого давления, штоков гидроцилиндров и элементов топливной аппаратуры дизельных двигателей. Благодаря повышенной прочности и сопротивлению контактной усталости материал востребован в производстве бурового оборудования, насосных установок для нефтегазодобычи, а также в авиастроении для силовых элементов шасси и гидроприводов.
Толстостенный профиль с отношением наружного диаметра к толщине стенки менее 10 обеспечивает устойчивость к потере формы под действием радиальных нагрузок, что критично для работы в условиях высокого давления рабочей жидкости до 40–60 МПа. Трубы применяются в гидроцилиндрах металлургического оборудования, прессового инструмента и строительно-дорожной техники, где требуется сочетание несущей способности и герметичности при динамическом нагружении.
| Наружный диаметр, мм | Толщина стенки, мм | Предел текучести, МПа | Временное сопротивление, МПа | Ударная вязкость, Дж/см |
|---|---|---|---|---|
| 57 | 14 | 880 | 1030 | 68 |
| 89 | 20 | 860 | 1010 | 64 |
| 127 | 28 | 850 | 990 | 61 |
Поставка труб 38Х2Н2МА осуществляется в термически обработанном состоянии — закалка с высоким отпуском. Допуски на наружный диаметр и толщину стенки соответствуют классу точности по ГОСТ 8732, кривизна профиля не превышает 1,5 мм на метр длины. Для гидроцилиндров ответственного назначения предусмотрена механическая обработка внутренней поверхности до шероховатости Ra 0,32–0,63 мкм с последующим хонингованием или раскатыванием.
Стандартная схема — закалка в масле с нагревом 850–870 C и высокий отпуск при 560–620 C. Такой режим формирует структуру сорбита отпуска и обеспечивает предел текучести не менее 835 МПа.
Материал применяется в гидроцилиндрах металлургического и прессового оборудования, плунжерных насосах, элементах топливной аппаратуры и буровых установках при рабочем давлении до 40–60 МПа.
Проводится ультразвуковой контроль сплошности, гидравлические испытания, проверка механических свойств на образцах и контроль твёрдости по сечению стенки.
Да, для гидроцилиндров предусмотрено растачивание, хонингование или раскатывание до шероховатости Ra 0,32–0,63 мкм с обеспечением допуска на внутренний диаметр по H8–H9.