


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


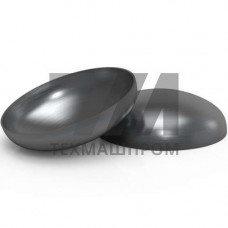
Торосферическое днище по ГОСТ Р 52630-2012 — это штампованный или вальцованный элемент корпуса сосуда, работающего под давлением, с эллиптической формой перехода от цилиндрической обечайки к центральной сферической зоне. Конструкция соответствует требованиям национального стандарта на сосуды и аппараты, применяемые в химической, нефтегазовой и энергетической промышленности. В отличие от эллиптических днищ, торосферический профиль характеризуется меньшей высотой отбортовки при сохранении несущей способности, что снижает металлоёмкость конструкции при изготовлении аппаратов с ограниченным радиусом кривизны.
Геометрия торосферического днища определяется тороидальным переходным участком, соединяющим центральный сферический сегмент с цилиндрической частью. Радиус кривизны тороидальной зоны составляет 10–15 % от внутреннего диаметра, что обеспечивает плавное перераспределение напряжений от действия внутреннего давления. Согласно ГОСТ Р 52630-2012, расчёт толщины стенки выполняется с учётом коэффициента ослабления в зоне сопряжения, что отличает методику от расчёта эллиптических днищ по ГОСТ 34233.2.
Торосферические днища изготавливаются из листового проката углеродистых, низколегированных и коррозионностойких сталей. Для аппаратов, работающих при температуре от –70 до +475 C, применяются стали марок 09Г2С, 16ГС, 12Х18Н10Т, а также двухслойные листы с плакирующим слоем. Толщина стенки варьируется от 4 до 60 мм в зависимости от диаметра аппарата и расчётного давления. Днища диаметром до 3000 мм штампуются на гидравлических прессах с последующей термической обработкой для снятия остаточных напряжений; при больших габаритах используется холодная вальцовка с подваркой лепестковых заготовок.
Основные геометрические параметры регламентируются стандартом:
Контроль качества готовых изделий включает ультразвуковую дефектоскопию сварных швов, проверку геометрических размеров шаблонами и измерение толщины стенки в зоне максимальной деформации. Допуск на отклонение формы выпуклой части не превышает 1,25 % от внутреннего диаметра, что обеспечивает корректное сопряжение с обечайкой при сборке корпуса.
Выбор марки стали для торосферического днища определяется условиями эксплуатации аппарата: расчётным давлением, температурой среды и коррозионной активностью рабочего тела. Для аммиачных колонн и реакторов гидрокрекинга применяются стали с гарантированным пределом текучести не менее 345 МПа, для пищевого оборудования — коррозионностойкие аустенитные стали.
| Марка стали | Рабочая температура, C | Предел текучести, МПа | Типовая область применения | Толщина стенки, мм |
|---|---|---|---|---|
| 09Г2С | –70…+425 | 325 | Резервуары, сепараторы | 6–40 |
| 16ГС | –40…+450 | 275 | Корпуса теплообменников | 4–30 |
| 12Х18Н10Т | –196…+600 | 196 | Аппараты с агрессивными средами | 4–25 |
При расчёте на прочность учитывается коэффициент запаса устойчивости для днищ, работающих под наружным давлением, а также проверка на циклическую прочность для аппаратов с переменными режимами нагружения. Для вакуумных колонн дополнительно выполняется расчёт на устойчивость с учётом подкрепляющего действия тороидального перехода.
Штамповка торосферических днищ выполняется на прессах усилием от 1600 до 8000 тс с нагревом заготовки до температуры 950–1150 C для низколегированных сталей. После формообразования изделие подвергается нормализации или высокому отпуску для восстановления механических свойств металла в зонах пластической деформации. Холодная вальцовка применяется для днищ из коррозионностойких сталей толщиной до 12 мм с последующим аустенитным отжигом.
Приёмка готовых днищ осуществляется по результатам внешнего осмотра, измерения толщины ультразвуковым толщиномером и проверки твёрдости в зоне перехода. Для ответственных аппаратов выполняется контроль клеймением с указанием номера плавки, марки стали и фактических геометрических параметров. Документация оформляется в соответствии с требованиями ГОСТ Р 52630-2012 и включает сертификат качества с указанием результатов механических испытаний.
Торосферическое днище имеет меньшую высоту выпуклой части и больший радиус тороидального перехода, что снижает металлоёмкость, но увеличивает концентрацию напряжений в зоне сопряжения. Эллиптическое днище обеспечивает более равномерное распределение напряжений при том же внутреннем давлении.
Для соединения лепестковых заготовок используется автоматическая сварка под флюсом или в среде аргона. Корневые швы выполняются неплавящимся электродом с присадочной проволокой, последующие проходы — плавящимся электродом. После сварки обязателен радиографический контроль стыковых швов.
Утонение стенки в зоне максимальной деформации не должно превышать 15 % от исходной толщины листа. Фактическая толщина контролируется ультразвуковым методом в трёх точках: в центре сферической части, на тороидальном переходе и на цилиндрической отбортовке.
Да, для аппаратов с агрессивными средами применяются двухслойные листы с основным слоем из углеродистой стали и плакирующим слоем из коррозионностойкой стали толщиной 3–6 мм. Технология штамповки требует подогрева до температур, исключающих отслоение плакирующего слоя.