


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


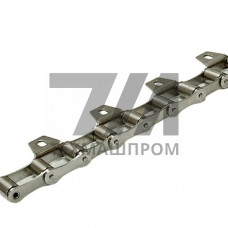
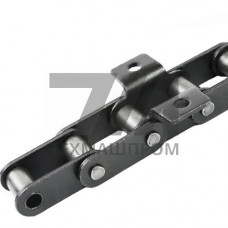
Транспортерные цепи ГОСТ 4267-78 представляют собой разборные пластинчатые цепи, предназначенные для работы в составе скребковых и скребково-ковшовых конвейеров. Норматив регламентирует исполнение цепей типа ЦПР (цепь пластинчатая разборная) с шагом 80, 100, 125, 160 и 200 мм, применяемых для перемещения сыпучих и кусковых материалов в горизонтальных и наклонных трассах с углом подъема до 30.
Конструктивной особенностью цепей по ГОСТ 4267-78 является наличие разборных звеньев, соединяемых валиками с шплинтами или шайбами. Это обеспечивает возможность оперативного ремонта и замены поврежденных элементов непосредственно на конвейере без демонтажа всей тяговой ветви. Пластины звеньев изготавливаются штамповкой из конструкционной стали, что гарантирует стабильность геометрических размеров и взаимозаменяемость деталей от разных партий.
Цепи данного стандарта выпускаются в двух основных исполнениях: нормальном и усиленном. Усиленное исполнение отличается увеличенной толщиной пластин и диаметром валиков, что повышает разрушающую нагрузку на 25–30% по сравнению с базовым вариантом при том же шаге. Рабочая нагрузка цепи определяется произведением разрушающей нагрузки на коэффициент запаса прочности, который для стационарных конвейеров принимается в диапазоне 5–7.
Шаг цепи является ключевым параметром при подборе звездочек и направляющих. Для цепей с шагом 80 мм применяются звездочки с числом зубьев от 8 до 12, для шага 200 мм — от 6 до 10. Отклонение фактического шага от номинального не должно превышать 0,2% для новых цепей, что контролируется при измерении на отрезке из 10–15 звеньев.
| Шаг цепи, мм | Разрушающая нагрузка, кН | Масса 1 м, кг | Толщина пластины, мм | Диаметр валика, мм |
|---|---|---|---|---|
| 80 | 80 | 3,4 | 4 | 10 |
| 100 | 120 | 5,2 | 5 | 12 |
| 160 | 200 | 9,8 | 6 | 16 |
Пластины звеньев изготавливаются из стали марок 45, 40Х или 30ХГСА с последующей объемной закалкой и отпуском. Твердость рабочих поверхностей пластин после термообработки составляет 35–45 HRC, что обеспечивает износостойкость при абразивном воздействии транспортируемого материала. Валики и втулки подвергаются цементации на глубину 0,8–1,2 мм с закалкой до твердости 56–62 HRC — это критически важно для ресурса шарнирного соединения.
Для конвейеров, эксплуатируемых в условиях повышенной влажности или химически агрессивных сред, допускается изготовление цепей из низколегированных сталей с защитными покрытиями. Оцинкованное исполнение увеличивает коррозионную стойкость, однако снижает усталостную прочность пластин на 10–15%, что необходимо учитывать при расчете тягового усилия.
Цепи ГОСТ 4267-78 находят применение в следующих типах оборудования:
Работоспособность цепи сохраняется при температуре окружающей среды от –40 C до +60 C. При эксплуатации в условиях низких температур рекомендуется применять цепи из сталей с ударной вязкостью не менее 30 Дж/см при –40 C, что достигается введением в состав стали никеля или ванадия.
При сборке конвейера цепь должна монтироваться с предварительным натяжением, величина которого составляет 1–2% от рабочей нагрузки. Провисание холостой ветви не должно превышать 1,5–2% от расстояния между концевыми звездочками. В процессе эксплуатации необходимо контролировать удлинение цепи: предельное относительное удлинение, при котором требуется замена, составляет 2–3% от первоначальной длины.
Смазка шарнирных соединений осуществляется консистентными смазками типа Литол-24 или ШРУС-4 с периодичностью, зависящей от интенсивности эксплуатации и запыленности окружающей среды. Для конвейеров, работающих в абразивной среде, рекомендуется устанавливать цепи с увеличенным зазором в шарнире, что компенсирует абразивный износ и предотвращает заклинивание звеньев.
Основное отличие — разборная конструкция звеньев, позволяющая заменять отдельные элементы без демонтажа всей цепи. Кроме того, стандарт регламентирует конкретные геометрические параметры и разрушающие нагрузки для шагов 80–200 мм, что упрощает подбор цепи под существующие звездочки конвейера.
Критериями замены служат: удлинение цепи более 2–3% от первоначальной длины, наличие трещин в пластинах, износ валиков более 1,5 мм по диаметру, а также провисание холостой ветви, превышающее допустимые значения при отрегулированном натяжном устройстве.
Стандарт не предусматривает работу цепей в вертикальных трассах. Для вертикального транспортирования применяются ковшовые элеваторы с цепями специальной конструкции, имеющими увеличенную прочность на разрыв и повышенную жесткость на кручение.
При работе в условиях повышенной запыленности (цементные заводы, угольные склады) интервал смазки сокращается до 1–2 раз в неделю. Использование закрытых направляющих и кожухов позволяет увеличить межсервисный интервал до 2–4 недель.