


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


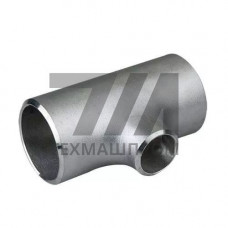
Тройники для труб 10Х17Н13М2Т — соединительные детали трубопроводов, изготовленные из коррозионностойкой аустенитной стали 10Х17Н13М2Т (аналог AISI 316Ti, материал 1.4571 по EN 10088). Детали предназначены для ответвления потока рабочей среды под углом 90 и применяются в системах с повышенными требованиями к стойкости против межкристаллитной коррозии. Наличие титана в составе стали (0,3–0,8 %) связывает углерод в карбиды TiC, что исключает обеднение границ зёрен хромом при нагреве в диапазоне 450–850 C.
Тройники выпускают в двух основных вариантах геометрии:
| Параметр | Значение | Параметр | Значение | Стандарт |
|---|---|---|---|---|
| Марка стали | 10Х17Н13М2Т | Предел текучести | 196 МПа | ГОСТ 5632 |
| Диапазон DN | 15–600 | Временное сопротивление | 510 МПа | ГОСТ 17376 |
| Толщина стенки | 2–36 мм | Относительное удлинение | 40 % | ГОСТ 17380 |
| Рабочая температура | –196…+600 C | Твёрдость HB | 200 | ISO 15510 |
| Условное давление | до 25 МПа | Плотность | 7,9 г/см | EN 10253-4 |
Химический состав стали: C 0,10 %; Cr — 16,0–18,0 %; Ni — 12,0–14,0 %; Mo — 2,0–3,0 %; Ti — 0,3–0,8 %. Молибден повышает сопротивление питтинговой и щелевой коррозии в хлоридсодержащих средах. Титановое микролегирование обеспечивает стойкость сварных соединений против МКК без обязательной термической обработки после сварки — критично для монтажных стыков тройников на объекте.
Структура — аустенит с возможным содержанием -феррита не более 5 %. Детали сохраняют немагнитность в отожжённом состоянии, что важно для технологических линий с магнитной дефектоскопией или электромагнитными расходомерами.
Изготовление регламентируется ГОСТ 17376 (конструкция и размеры), ГОСТ 17380 (технические требования), EN 10253-4 (бесшовные и сварные детали из аустенитных сталей). Контроль включает:
Тройники соединяются с трубами сваркой (ручной дуговой, TIG, орбитальной). Рекомендуемые присадочные материалы — сварочная проволока Св-04Х19Н11М3 или электроды ОЗЛ-7. Предварительный подогрев не требуется. После сварки обязательна зачистка шва и, при работе в особо агрессивных средах, пассивация поверхности.
Не рекомендуется эксплуатация при температурах выше 600 C в течение длительного времени из-за риска выделения -фазы и снижения пластичности. В средах с высоким содержанием фторидов и горячих концентрированных щелочей сталь 10Х17Н13М2Т уступает никелевым сплавам.
Сталь 10Х17Н13М2Т содержит 2–3 % молибдена, что повышает стойкость к питтинговой коррозии в хлоридных средах. Пониженное содержание углерода ( 0,10 %) и титановое микролегирование обеспечивают стойкость сварных швов против МКК.
Диапазон рабочих температур — от –196 C до +600 C. При длительной работе выше 600 C возможно выделение -фазы, снижающее пластичность и коррозионную стойкость.
Нет. Титановое микролегирование стабилизирует структуру, поэтому сварные соединения сохраняют стойкость против МКК без термической обработки. Достаточно механической зачистки и пассивации шва.
ГОСТ 17376 задаёт конструкцию и размеры, ГОСТ 17380 — технические требования. Для поставок по европейским нормам применяется EN 10253-4, для американских — ASME B16.9.