


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


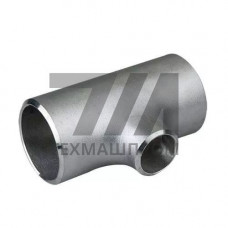
Тройники для труб из стали 12Х18Н10Т — это равнопроходные и переходные фитинги, предназначенные для формирования ответвлений в трубопроводных системах, работающих в агрессивных средах и при повышенных температурах. Материал — хромоникелевая аустенитная сталь с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии (МКК) после сварки и эксплуатации в интервале температур 450–800 C.
Химический состав 12Х18Н10Т регламентируется ГОСТ 5632: содержание хрома — 17–19 %, никеля — 9–11 %, титана — не менее 0,6 %. Легирование титаном связывает углерод в стабильные карбиды, предотвращая обеднение границ зерен хромом при нагреве в процессе сварного монтажа. Это делает тройники пригодными для применения в средах с повышенным содержанием хлоридов, органических и неорганических кислот умеренной концентрации.
Тройники 12Х18Н10Т выпускаются в двух основных исполнениях:
Для судовых и атомных трубопроводов применяются тройники с контролем качества по группам 2 и 3 ГОСТ 22864, включающим радиографический контроль сварных швов и гидравлические испытания пробным давлением. Рабочая среда — пар, горячая вода, щелочи, азотная и уксусная кислота, нефтепродукты с сероводородом.
| Параметр | Значение для Ду 50 | Значение для Ду 100 | Значение для Ду 200 |
|---|---|---|---|
| Условный проход, мм | 50 | 100 | 200 |
| Толщина стенки, мм | 3,5–4,0 | 4,5–5,0 | 6,0–8,0 |
| Рабочее давление, МПа | 10,0 | 6,3 | 2,5 |
| Температура среды, C | –196…+600 | –196…+600 | –196…+600 |
Механические свойства основного металла после термической обработки: предел текучести — не менее 216 МПа, временное сопротивление разрыву — 529–588 МПа, относительное удлинение — не менее 38 %. Твердость по Бринеллю не превышает 179 HB.
Тройники из 12Х18Н10Т востребованы в отраслях, где требуется сочетание коррозионной стойкости и технологичности сварных соединений:
При монтаже тройников 12Х18Н10Т необходимо применять электроды ЦЛ-11 или проволоку Св-04Х19Н11М3 для аргонодуговой сварки. После сварки рекомендуется проводить аустенизацию при 1050–1100 C с быстрым охлаждением для восстановления коррозионной стойкости в зоне термического влияния.
Изготовление тройников регламентируется ГОСТ 17376-2001 (типы 1, 2, 3) и ГОСТ 22864-77. Приемка осуществляется по группам контроля 2 и 3 с обязательной проверкой химического состава, механических свойств и гидравлическим испытанием. Для атомной энергетики дополнительно выполняется ультразвуковой контроль и контроль капиллярным методом.
Штампосварные тройники имеют продольный сварной шов и применяются при давлениях до 6,3 МПа. Бесшовные изготавливаются без сварных соединений и выдерживают давление до 10 МПа и выше, что критично для ответственных трубопроводов.
Сталь сохраняет стойкость к МКК при длительной эксплуатации до 600 C. В интервале 450–800 C титановая стабилизация предотвращает выпадение карбидов хрома по границам зерен.
Рекомендуются электроды ЦЛ-11 для ручной дуговой сварки и проволока Св-04Х19Н11М3 для аргонодуговой сварки в среде инертного газа. После сварки желательна аустенизация при 1050–1100 C.
В стоячей морской воде возможна питтинговая коррозия. Для систем с морской водой рекомендуется использовать стали с молибденом (10Х17Н13М2Т) либо обеспечить проток и катодную защиту.