


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


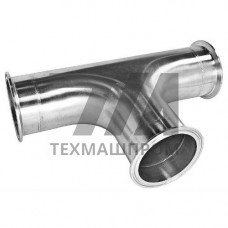
Тройники для труб AISI 304 — соединительные детали трубопроводов, изготовленные из аустенитной коррозионностойкой стали 08Х18Н10 (аналог AISI 304 по ASTM A182/A403). Деталь обеспечивает ответвление потока под углом 90 при сохранении герметичности контура и равнопроходности либо перехода между диаметрами. Материал сохраняет работоспособность в диапазоне температур –196…+600 C, не требует защитных покрытий и допускает контакт с пищевыми и агрессивными средами.
| Параметр | Значение | Условия | Стандарт | Примечание |
|---|---|---|---|---|
| Предел текучести | 205 МПа | +20 C | ASTM A182 | для поковок |
| Временное сопротивление | 515 МПа | +20 C | ASTM A182 | аустенитная структура |
| Относительное удлинение | 30 % | +20 C | ASTM A182 | пластичность |
| Рабочее давление | до 4,0 МПа | +200 C | ГОСТ 356 | зависит от DN и толщины стенки |
| Температурный диапазон | –196…+600 C | без окисления | — | ограничение по ползучести |
| Твёрдость | 187 HB | +20 C | ASTM A182 | после термообработки |
Заготовки получают горячей штамповкой с последующей закалкой в воде от 1050–1100 C. Механическая обработка кромок выполняется на токарных центрах с ЧПУ, обеспечивая шероховатость Ra 3,2 мкм под сварку. Контроль включает ультразвуковую дефектоскопию, гидроиспытания давлением 1,5 от номинала и проверку химсостава спектральным анализом. Сварные швы проходят радиографический контроль по ГОСТ 7512.
Тройники стыкуются с трубами того же класса по ASTM A312/A358, а также с арматурой из стали 12Х18Н10Т. При сварке применяют электроды ЭА-400/10У или аргонодуговую сварку с присадкой ER308L. После монтажа рекомендуется пассивация поверхности для восстановления оксидной плёнки CrO.
Сталь AISI 316 содержит 2–3 % молибдена, что повышает стойкость к хлоридной коррозии. Тройники из AISI 304 экономичнее и применяются в средах без высокого содержания хлоридов.
При температуре +20 C и толщине стенки 3,5 мм допустимое давление составляет около 4,0 МПа. С ростом температуры до +400 C значение снижается до 2,5 МПа.
Да, аустенитная структура сохраняет ударную вязкость до –196 C, что позволяет использовать детали в криогенных системах с жидким азотом.
Габариты и допуски определяются ASME B16.9 для бесшовных деталей и ГОСТ 17376 для штампосварных исполнений.