


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


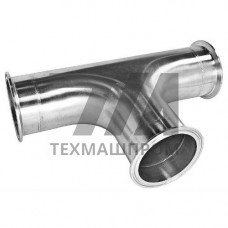
Тройники для труб AISI 304L — соединительные детали трубопроводов, изготовленные из низкоуглеродистой аустенитной нержавеющей стали с содержанием углерода не более 0,030 %. Пониженное содержание углерода исключает выделение карбидов хрома при сварке и термообработке, что сохраняет стойкость к межкристаллитной коррозии в сварных швах без последующей закалки. Детали выпускают в равнопроходном и переходном исполнении, бесшовными и сварными, под приварку, резьбу или раструбные соединения.
Равнопроходные тройники сохраняют условный проход по всем трём патрубкам, переходные — обеспечивают ответвление меньшего диаметра. Основные параметры регламентированы ASME B16.9, ASME B16.11, DIN 2615, ГОСТ 17376. Толщина стенки соответствует schedule трубы: Sch 10S, 40S, 80S. Бесшовные детали получают горячей штамповкой с последующей термообработкой, сварные — из трубных заготовок с продольным или спиральным швом.
| DN | Наружный диаметр, мм | Толщина стенки, мм | Schedule | Высота, мм |
|---|---|---|---|---|
| 25 | 33,4 | 3,38 | 40S | 57 |
| 50 | 60,3 | 3,91 | 40S | 95 |
| 80 | 88,9 | 5,49 | 40S | 124 |
| 100 | 114,3 | 6,02 | 40S | 152 |
| 150 | 168,3 | 7,11 | 40S | 203 |
Сталь AISI 304L (UNS S30403, аналог 03Х18Н11) — аустенитная хромоникелевая сталь с 18–20 % Cr и 8–12 % Ni. Предел текучести — не менее 170 МПа, временное сопротивление — от 485 МПа, относительное удлинение — 40 %. Рабочий диапазон температур — от –196 C до +425 C при сохранении коррозионной стойкости в окислительных средах. Детали проходят гидроиспытания давлением, превышающим рабочее в 1,5 раза.
Тройники из AISI 304L востребованы в системах, где сварные соединения работают без термообработки: технологические обвязки пищевых производств, линии CIP-мойки, системы подачи деминерализованной воды, трубопроводы фармацевтических реакторов. В нефтегазовой отрасли детали применяют на узлах с умеренно агрессивными средами, в химическом машиностроении — на линиях разбавленных кислот и щелочей. Также используются в теплообменных контурах, системах пожаротушения и криогенном оборудовании.
Детали сваривают ручной дуговой, аргонодуговой или орбитальной сваркой. Благодаря низкому содержанию углерода сварной шов сохраняет коррозионную стойкость без стабилизирующего отжига. Рекомендуемые присадочные материалы — ER308L, E308L-16. При монтаже контролируют соосность патрубков и зазор под приварку, равный 1,5–2,5 мм. После сварки выполняют зачистку и пассивацию поверхности.
Пониженное содержание углерода (не более 0,030 % против 0,08 %) предотвращает выделение карбидов хрома при сварке, что исключает межкристаллитную коррозию в зоне термического влияния без термообработки.
Диапазон рабочих температур — от –196 C до +425 C. При длительной работе выше +425 C снижается стойкость к окислению, при криогенных температурах сохраняется ударная вязкость.
Присоединительные размеры определяют ASME B16.9, ASME B16.11, DIN 2615 и ГОСТ 17376. Материал сертифицируют по ASTM A403 WP304L или EN 10253-4.
Нет. Низкое содержание углерода обеспечивает стойкость сварного соединения к межкристаллитной коррозии без стабилизирующего отжига. Достаточно зачистки и пассивации.