


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


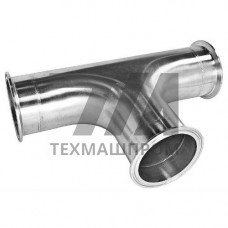
Тройники для труб AISI 316L — соединительные детали трубопровода, изготовленные из аустенитной коррозионностойкой стали с низким содержанием углерода (0,03 %). Низкоуглеродистая модификация исключает выделение карбидов хрома при сварке и эксплуатации в диапазоне 425–870 C, что сохраняет стойкость к межкристаллитной коррозии в сварных швах и зоне термического влияния. Детали применяются в системах с агрессивными средами: хлоридсодержащие растворы, органические и неорганические кислоты, морская вода, технологические среды нефтегазопереработки.
Тройники выпускаются в двух основных исполнениях: равнопроходные (d1 = d2 = d3) и переходные (d1 d2). По способу присоединения различают сварные (под стыковую сварку по ГОСТ 16037, ASME B16.9), резьбовые (NPT, BSPT по ASME B1.20.1) и фланцевые. Стандартные типоразмеры охватывают DN 15–DN 1200 с толщиной стенки от 1,6 до 60 мм и соответствуют сортаменту бесшовных и сварных труб по ASTM A312 / A358.
| Параметр | Значение | Стандарт | Условия эксплуатации | Примечание |
|---|---|---|---|---|
| Условный проход DN | 15–1200 | ASME B16.9 | –196…+550 C | бесшовные и сварные |
| Предел текучести т | 170 МПа | ASTM A182 F316L | при 20 C | после аустенизации |
| Временное сопротивление в | 485 МПа | ASTM A182 | при 20 C | продольный образец |
| Относительное удлинение | 40 % | ASTM A182 | при 20 C | на 5d |
| Рабочее давление PN | до 40 бар | EN 10253-4 | при 20 C | зависит от DN и S |
| Твёрдость по Бринеллю | 217 HB | ASTM A182 | после термообработки | максимум |
Сталь AISI 316L (UNS S31603, аналог 03Х17Н14М3 по ГОСТ) содержит 16–18 % Cr, 10–14 % Ni, 2–3 % Mo. Молибден повышает сопротивление питтинговой и щелевой коррозии в средах с ионами Cl. Пониженный углерод (0,03 %) предотвращает сенсибилизацию при многослойной сварке толстостенных тройников без последующей термообработки. Показатель PREN (Pitting Resistance Equivalent Number) составляет 24–28, что обеспечивает работоспособность в морской воде и рассолах при температурах до 60 C.
Тройники изготавливаются методами горячей объёмной штамповки, холодной гибки с последующей сваркой или механообработкой из кованых заготовок. Для ответственных участков трубопроводов применяется радиографический контроль сварных швов по ASME Section VIII Div.1, а также гидростатические испытания на прочность и плотность.
При подборе тройника учитывают номинальный диаметр и толщину стенки присоединяемых труб, рабочее давление и температуру, наличие циклических нагрузок и тепловых расширений. Для сварных соединений применяют электроды ER316L по AWS A5.9 с содержанием феррита 5–10 FN для стойкости шва к горячим трещинам. Резьбовые тройники уплотняют PTFE-лентой или анаэробным герметиком, рассчитанным на температуру до 150 C. Фланцевые соединения комплектуются прокладками из графита или PTFE в зависимости от агрессивности среды.
Пониженное содержание углерода (0,03 % против 0,08 %) исключает выделение карбидов хрома при сварке, что предотвращает межкристаллитную коррозию в зоне термического влияния без дополнительной термообработки.
Среды с высокой концентрацией хлоридов при температуре выше 60 C, а также плавиковая кислота и горячие растворы щелочей с pH > 12 вызывают питтинговую и щелевую коррозию.
Бесшовные тройники изготавливаются до DN 600; для DN 650–1200 применяются сварные конструкции с продольным или спиральным швом по ASTM A358.
При содержании углерода 0,03 % и толщине стенки до 38 мм термообработка не требуется. Для толщин свыше 38 мм или при эксплуатации в особо агрессивных средах рекомендуется аустенизация при 1040–1120 C с охлаждением в воде.