


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


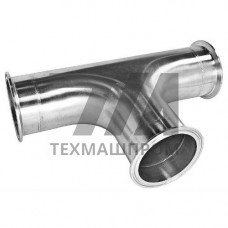
Тройники для труб DIN 11852 — соединительные детали гигиенических трубопроводов, изготовленные по стандарту DIN 11852, который регламентирует размеры, допуски и конструкцию фитингов с уплотнением типа «молоко» (DIN 11851) и под сварку. Стандарт распространяется на детали из нержавеющей стали, применяемые в системах с повышенными требованиями к чистоте внутренней поверхности. Тройники выпускаются в равнопроходном и переходном исполнении, с тремя присоединительными концами, и обеспечивают разветвление потока продукта под углом 90.
Основной признак тройников DIN 11852 — сочетание присоединительных концов: резьбовое соединение DIN 11851 (гайка с накидной гайкой и уплотнительным кольцом) и концы под стыковую сварку. Корпус выполняется цельнокованым или сварным из двух штампованных полуэлементов. Внутренняя поверхность обрабатывается механически или электрохимически до шероховатости Ra 0,8 мкм, что исключает застой продукта и образование биоплёнок. Углы перехода проточной части скруглены, «мёртвые зоны» отсутствуют.
Присоединительные размеры подчиняются ряду DN 10–DN 100 (по DIN 11850). Толщина стенки соответствует трубе ряда 1 или ряда 2. Уплотнение в соединении DIN 11851 обеспечивается профильным кольцом из EPDM, FKM или силикона, стойким к CIP- и SIP-мойкам при температурах до 140 C.
| Параметр | DN 25 | DN 50 | DN 80 | DN 100 |
|---|---|---|---|---|
| Наружный диаметр трубы, мм | 29 | 53 | 85 | 104 |
| Толщина стенки, мм | 1,5 | 1,5 | 2,0 | 2,0 |
| Рабочее давление, бар | 16 | 10 | 10 | 10 |
| Шероховатость Ra, мкм | 0,8 | 0,8 | 0,8 | 0,8 |
| Температура среды, C | –20…+140 | –20…+140 | –20…+140 | –20…+140 |
Тройники DIN 11852 устанавливаются в трубопроводах с санитарными требованиями: на молокоперерабатывающих заводах (линии приёмки, пастеризации, розлива), в пивоваренных цехах (перекачка сусла, дрожжевые линии), на фармацевтических производствах (передача стерильных растворов, WFI-контуры), в биотехнологических реакторах и системах CIP-мойки. Также применяются в пищевых производствах — соковой, кондитерской, масложировой отраслях, — где требуется частая разборка и мойка контура.
В системах с импульсным давлением (поршневые насосы, гомогенизаторы) тройники монтируются с учётом гидроударов; для таких участков предпочтительны кованые корпуса с увеличенной толщиной стенки. При монтаже сварных концов применяется аргонодуговая сварка с продувкой аргоном и последующей эндоскопической проверкой шва.
DIN 11851 регламентирует резьбовое соединение (гайка, ниппель, уплотнение), а DIN 11852 — размеры и конструкцию самого фитинга, включая комбинацию резьбовых и сварных концов. Тройник DIN 11852 может иметь один или два конца под сварку и один резьбовой конец DIN 11851.
Для стерильных контуров и WFI-систем применяют сталь 1.4435 с низким содержанием феррита и шероховатостью Ra 0,5 мкм. Сталь 1.4404 допустима для промежуточных стадий, не контактирующих с готовым продуктом.
Да, при использовании уплотнений из EPDM или FKM, рассчитанных на температуру до 140 C. Силиконовые кольца применяются до 120 C. Корпус из стали 1.4404 сохраняет прочность при кратковременном воздействии пара 150 C.
Шероховатость контролируется профилометром, сварные швы — эндоскопом и методом капиллярной дефектоскопии. Для линий EHEDG обязательна проверка отсутствия зазоров и «мёртвых зон» в местах соединений.