


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


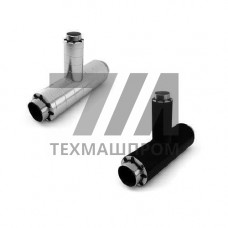
Тройники для труб из стали 10 — соединительные детали трубопроводов, изготовляемые из низкоуглеродистой качественной конструкционной стали марки 10 (аналог: 1.1121, C10 по DIN, AISI 1010). Детали предназначены для ответвления потока рабочей среды под углом 90 и применяются в системах с расчётным давлением до 16 МПа и температурой стенки от –70 C до +450 C. Сталь 10 содержит 0,07–0,14 % углерода, до 0,35 % кремния, до 0,65 % марганца; предел текучести — не менее 210 МПа, временное сопротивление — 340–490 МПа, относительное удлинение — не менее 24 %. Низкое содержание углерода обеспечивает высокую пластичность и устойчивость к хрупкому разрушению при отрицательных температурах, что критично для трубопроводов в условиях Крайнего Севера.
Тройники из стали 10 выпускают в двух основных исполнениях: равнопроходные (DN 15–1400) и переходные (DN 2015 — DN 14001200). По способу присоединения различают:
Толщина стенки тройников соответствует сортаменту присоединяемых труб по ГОСТ 8732, ГОСТ 8734, ГОСТ 10704. Угол ответвления — 90; допускается изготовление косоугольных тройников с углом 45 и 60 по специальному заказу. Отклонение от перпендикулярности осей — не более 1,5 мм на 100 мм длины патрубка.
| Параметр | Значение | Параметр | Значение | Стандарт |
|---|---|---|---|---|
| Марка стали | 10 | Предел текучести | 210 МПа | ГОСТ 1050 |
| DN равнопроходных | 15–1400 мм | Температура эксплуатации | –70…+450 C | ГОСТ 17376 |
| DN переходных | 2015–14001200 | Рабочее давление | до 16 МПа | ГОСТ 17380 |
| Толщина стенки | 2,5–60 мм | Ударная вязкость KCU | 34 Дж/см | ГОСТ 9454 |
| Угол ответвления | 90 (45, 60) | Относительное удлинение | 24 % | ГОСТ 1497 |
Тройники из стали 10 востребованы в системах, где требуется сочетание прочности и пластичности при знакопеременных нагрузках и низких температурах:
Сталь 10 обладает хорошей свариваемостью без предварительного подогрева при толщине стенки до 36 мм. Рекомендуемые электроды — Э42, Э46 (ГОСТ 9467), сварочная проволока Св-08, Св-08А под флюс АН-348А. После сварки при толщине стенки более 36 мм и температуре ниже 0 C требуется подогрев до 100–150 C. Термообработка сварных соединений — отпуск при 600–650 C для снятия остаточных напряжений. Контроль швов — радиографический (ГОСТ 7512) или ультразвуковой (ГОСТ 14782).
Диапазон рабочих температур — от –70 C до +450 C. При отрицательных температурах сталь 10 сохраняет ударную вязкость не ниже 34 Дж/см, что подтверждается испытаниями по ГОСТ 9454.
Равнопроходный имеет одинаковый DN всех трёх патрубков (например, DN 100100100), переходный — разные диаметры основного и ответвляющего патрубков (например, DN 200150200).
Габариты и присоединительные размеры — ГОСТ 17376 (равнопроходные) и ГОСТ 17380 (переходные). Технические требования — ГОСТ 17375.
При толщине стенки до 36 мм термообработка не обязательна. При большей толщине или сварке при отрицательных температурах выполняется отпуск при 600–650 C.