


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


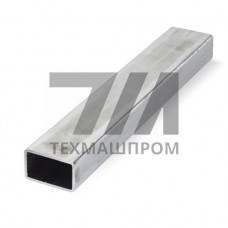
Труба прямоугольная нержавеющая EN 10219 — это холоднодеформированный или горячедеформированный профиль замкнутого сечения, изготовленный из коррозионностойких марок стали по европейскому стандарту EN 10219-1/-2. В отличие от труб по EN 10210, данный стандарт регламентирует производство бесшовных и сварных профилей без последующей термической обработки всего сечения, что обеспечивает стабильные механические характеристики в состоянии поставки. Профиль формируется методом холодной формовки с последующей калибровкой, что гарантирует точность геометрических размеров и высокое качество поверхности.
Ключевое отличие прямоугольных профилей EN 10219 от круглых труб — оптимизированное распределение материала по сечению. При изгибе в двух плоскостях прямоугольное сечение демонстрирует более высокий момент сопротивления по сравнению с круглым при равной массе погонного метра. Это делает профиль предпочтительным выбором для несущих конструкций, работающих на поперечный изгиб и продольное сжатие.
Стандарт EN 10219 устанавливает допуски на размеры поперечного сечения, толщину стенки, кривизну и скручивание профиля. Для прямоугольных труб нормируются:
Механические свойства профилей EN 10219 зависят от марки стали. Для нержавеющих исполнений наиболее распространены аустенитные стали AISI 304 (08Х18Н10) и AISI 316 (10Х17Н13М2), а также ферритные и дуплексные марки. Предел текучести аустенитных профилей составляет 210–240 МПа, временное сопротивление — 520–700 МПа, относительное удлинение — не менее 40%. Дуплексные стали (например, 1.4462) обеспечивают предел текучести до 450 МПа при сохранении высокой коррозионной стойкости.
Производство прямоугольных нержавеющих труб по EN 10219 включает формовку штрипса (ленты) в профилегибочном стане с последующей сваркой продольного шва методом TIG или плазменной сваркой в среде аргона. После сварки профиль проходит калибровку на sizing-стане, обеспечивающую точность геометрии. Контроль включает:
Нержавеющие прямоугольные профили EN 10219 поставляются с различными типами поверхности: матовой (2B), шлифованной (№4), зеркальной (8K) или с защитной полиэтиленовой пленкой. Аустенитные марки обеспечивают стойкость к межкристаллитной коррозии после сварки благодаря низкому содержанию углерода (0,03% для марок L). Дуплексные стали дополнительно устойчивы к коррозионному растрескиванию под напряжением в хлоридсодержащих средах.
| Марка стали | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Типичное применение |
|---|---|---|---|---|
| 1.4301 (AISI 304) | 210 | 520–720 | 45 | Пищевое оборудование, архитектурные конструкции |
| 1.4404 (AISI 316L) | 220 | 530–680 | 40 | Химическая промышленность, судостроение |
| 1.4462 (дуплекс) | 450 | 650–880 | 25 | Нефтегазовые платформы, опреснительные установки |
Профили EN 10219 из нержавеющих сталей востребованы в отраслях, где сочетание несущей способности и коррозионной стойкости критично:
При проектировании сварных конструкций из прямоугольных профилей EN 10219 необходимо учитывать снижение механических свойств в зоне термического влияния. Для аустенитных сталей рекомендуется применять сварочные материалы с повышенным содержанием ферритообразующих элементов (например, AWS E308L для стали 1.4301), что предотвращает образование горячих трещин. Для дуплексных сталей требуется контроль температурного режима сварки в диапазоне 150–250 C между проходами.
EN 10219 регламентирует холоднодеформированные профили без обязательной термической обработки, EN 10210 — горячедеформированные с нормализацией. Профили EN 10219 имеют более точные допуски по геометрии и лучшее качество поверхности, но характеризуются повышенным уровнем остаточных напряжений после формовки.
Наиболее распространены аустенитные стали 1.4301 (AISI 304), 1.4404 (AISI 316L), ферритная 1.4016 (AISI 430) и дуплексная 1.4462. Выбор марки определяется условиями эксплуатации: для агрессивных хлоридсодержащих сред применяют 1.4404 или дуплексные стали, для пищевых производств — 1.4301.
Продольный шов выполняется высокочастотной сваркой (HF-ERW) или дуговой сваркой неплавящимся электродом в среде аргона (TIG). Для нержавеющих сталей предпочтительна TIG-сварка, обеспечивающая минимальное окисление шва и стабильное качество проплавления.
Да, после формовки и сварки профиль может подвергаться электрополировке или механической полировке до зеркального состояния (Ra 0,4 мкм). Такая обработка востребована для архитектурных элементов и оборудования фармацевтической промышленности, где требуется минимальная адгезия загрязнений.