


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



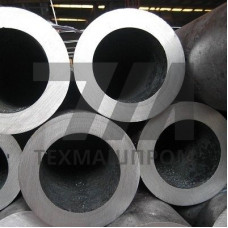
Труба стальная диаметром 100 мм 55ХГР — высокопрочный горячекатаный сортамент, предназначенный для изготовления деталей, работающих в условиях интенсивного абразивного износа и значительных статических нагрузок. Легированная конструкционная сталь 55ХГР с добавлением бора обеспечивает повышенную прокаливаемость и стабильность механических свойств по сечению трубы, что критично при производстве полых цилиндрических элементов ответственного назначения.
Химический состав стали 55ХГР регламентирован ГОСТ 4543 и характеризуется содержанием углерода 0,52–0,60%, хрома 0,90–1,20%, марганца 0,90–1,20% и микролегированием бором (0,001–0,003%). Бор в количестве до 0,003% существенно повышает прокаливаемость, позволяя получать однородную структуру мартенсита или бейнита при закалке в масле на трубах с толщиной стенки до 25 мм. После закалки и низкого отпуска твердость достигает 45–52 HRC, что обеспечивает высокую стойкость к абразивному изнашиванию при сохранении вязкости сердцевины.
Трубы диаметром 100 мм из стали 55ХГР изготавливаются методом горячей прокатки или горячего прессования с последующей нормализацией. Для достижения требуемого комплекса свойств применяется объемная закалка с индукционного нагрева или печного нагрева до 830–860 C с охлаждением в масле. Последующий низкий отпуск при 180–220 C снимает внутренние напряжения и стабилизирует структуру. Для ответственных применений возможна обработка холодом при –60 C для преобразования остаточного аустенита и повышения размерной стабильности.
Механические свойства труб 55ХГР после термообработки:
Трубы диаметром 100 мм из стали 55ХГР востребованы в горнодобывающей отрасли, строительном машиностроении и производстве оборудования для цементной промышленности. Из них изготавливают полые валы, оси, цапфы, втулки гидроцилиндров, элементы бурового инструмента и детали ходовых механизмов экскаваторов. Высокая износостойкость позволяет использовать трубы для изготовления гильз цилиндров, работающих в паре с уплотнениями при высоких контактных давлениях.
Типовые области применения:
Сталь 55ХГР относится к ограниченно свариваемым материалам. Сварка возможна только с предварительным подогревом до 250–350 C и последующим высоким отпуском для снятия напряжений. Рекомендуется применять электроды с низким содержанием водорода. Механическая обработка труб целесообразна в отожженном или нормализованном состоянии; после закалки требуется шлифование или обработка твердосплавным инструментом. При проектировании сварных узлов следует избегать концентраторов напряжений и обеспечивать плавные переходы сечений.
| Параметр | Значение для 55ХГР | Метод контроля | Типичное состояние поставки | Примечание |
|---|---|---|---|---|
| Предел прочности, МПа | 980–1180 | Растяжение по ГОСТ 1497 | Закалка + низкий отпуск | После термообработки |
| Твердость, HRC | 45–52 | Твердомер по Роквеллу | Закалка + низкий отпуск | Наружная поверхность |
| Предел текучести, МПа | 835 | Растяжение по ГОСТ 1497 | Закалка + низкий отпуск | Условный предел |
| Относительное удлинение, % | 9 | Растяжение по ГОСТ 1497 | Закалка + низкий отпуск | Образец пятикратный |
| Ударная вязкость KCU, Дж/см | 39 | Испытание на маятниковом копре | Закалка + низкий отпуск | При +20 C |
Трубы диаметром 100 мм из стали 55ХГР поставляются по ГОСТ 8731, ГОСТ 8732 или техническим условиям предприятия-изготовителя. Химический состав подтверждается спектральным анализом, механические свойства — испытаниями образцов, вырезанных из тела трубы. Для ответственных применений проводится ультразвуковой контроль сплошности по всей длине, а также контроль твердости на торцах. Допуски по наружному диаметру соответствуют классу точности А или Б по ГОСТ 8732, кривизна не превышает 1,5 мм на 1 метр длины.
Оптимальный режим — закалка от 830–860 C в масле с последующим низким отпуском при 180–220 C. Для повышения размерной стабильности применяют обработку холодом при –60 C. Толщина стенки до 25 мм прокаливается насквозь благодаря микролегированию бором.
Сталь относится к ограниченно свариваемым. Сварка допускается только с предварительным подогревом до 250–350 C, применением низководородных электродов и последующим высоким отпуском при 600–650 C для снятия напряжений.
После закалки и низкого отпуска твердость составляет 45–52 HRC. Точное значение зависит от толщины стенки и режима охлаждения. Для гильз цилиндров обычно требуется твердость не менее 48 HRC.
Возможна поставка в горячекатаном, нормализованном, отожженном состоянии или после закалки с отпуском. Для механической обработки предпочтительно нормализованное или отожженное состояние с твердостью до 241 HB.