


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



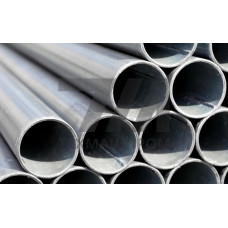
Труба стальная диаметром 40 мм ГОСТ 12132-66 — электросварная холоднодеформированная труба, предназначенная для изготовления цилиндров пневматических и гидравлических устройств. Норматив регламентирует производство труб с наружным диаметром 40 мм, используемых в качестве заготовок под последующую механическую обработку внутренней поверхности. Ключевое отличие данного типоразмера — повышенные требования к точности геометрии и качеству наружной поверхности, что обеспечивает минимальный припуск при расточке и хонинговании.
Трубы по ГОСТ 12132-66 изготавливаются из низкоуглеродистых и легированных сталей марок 20, 30, 45, 40Х, 30ХГСА методом холодной деформации с последующей термической обработкой. Для труб диаметром 40 мм стандарт устанавливает два класса точности по наружному диаметру: нормальную и повышенную. Допуск на наружный диаметр для повышенного класса составляет 0,2 мм, что критично при базировании заготовки в патроне токарного станка перед расточкой.
Механические свойства труб регламентируются в зависимости от марки стали и режима термообработки. Для труб из стали 45 после нормализации предел текучести составляет не менее 355 МПа, временное сопротивление — 610–750 МПа, относительное удлинение — не менее 14%. Твёрдость после термической обработки не превышает 255 HB, что обеспечивает обрабатываемость резанием без предварительного отжига.
Для труб диаметром 40 мм ГОСТ 12132-66 устанавливает диапазон толщин стенки от 2,0 до 8,0 мм. Кривизна трубы на длине 1 м не должна превышать 1 мм, а общая кривизна — 0,1% от длины. Овальность нормируется в пределах допуска на наружный диаметр. Концы труб обрезаются под углом 90 с допуском по фаске не более 2 мм, что обеспечивает корректную установку заготовки в центрах.
| Толщина стенки, мм | Масса 1 м, кг | Допуск по толщине, мм | Класс точности | Марка стали |
|---|---|---|---|---|
| 2,0 | 1,87 | 0,25 | нормальный | 20 |
| 3,5 | 3,15 | 0,30 | повышенный | 45 |
| 5,0 | 4,31 | 0,40 | нормальный | 40Х |
Труба диаметром 40 мм ГОСТ 12132-66 применяется преимущественно как заготовка для изготовления гильз гидроцилиндров строительно-дорожной техники, сельскохозяйственных машин, металлургического оборудования и станочных гидроприводов. После расточки и хонингования внутренней поверхности до шероховатости Ra 0,32–0,63 мкм труба используется в качестве корпуса гидроцилиндра с рабочим давлением до 25 МПа.
В пневматических системах трубы данного типоразмера применяются для производства цилиндров с диаметром поршня 40 мм, используемых в пневмоприводах зажимных устройств, дозирующих механизмах и системах позиционирования. Точность внутреннего диаметра после механической обработки обеспечивает требуемый зазор между поршнем и гильзой в диапазоне 0,05–0,15 мм.
При расточке труб диаметром 40 мм необходимо учитывать остаточные напряжения, возникающие после холодной деформации. Рекомендуется выполнять черновую расточку с припуском 1,5–2,0 мм на сторону с последующей выдержкой заготовки для стабилизации геометрии. Чистовое хонингование выполняется с припуском 0,1–0,2 мм абразивными брусками зернистостью 16–25 мкм.
Для труб из стали 40Х и 30ХГСА перед механической обработкой требуется улучшение — закалка с высоким отпуском, обеспечивающая твёрдость 241–285 HB. Это необходимо для достижения требуемой износостойкости внутренней поверхности гильзы при работе с абразивными частицами в рабочей жидкости.
Каждая партия труб диаметром 40 мм проходит контроль наружного диаметра микрометром в двух взаимно перпендикулярных плоскостях, проверку толщины стенки ультразвуковым методом и гидравлические испытания пробным давлением. Для труб, предназначенных под хонингование, дополнительно контролируется разнотолщинность — разность между максимальной и минимальной толщиной стенки не должна превышать 10% от номинальной.
Для гидроцилиндров с рабочим давлением до 25 МПа применяется сталь 45 после нормализации. При повышенных требованиях к износостойкости и работе в условиях ударных нагрузок используется сталь 40Х с закалкой и высоким отпуском.
Рекомендуемый припуск под чистовое хонингование составляет 0,1–0,2 мм на диаметр. При этом перед хонингованием выполняется расточка с припуском 1,5–2,0 мм на сторону для снятия дефектного слоя и стабилизации остаточных напряжений.
Трубы данного стандарта не предназначены для использования в сварных конструкциях. Их назначение — механическая обработка с получением точной внутренней поверхности. При необходимости соединения применяются резьбовые или фланцевые муфты.
Внутренняя поверхность контролируется визуально на отсутствие плен, закатов и раковин. Для труб под хонингование дополнительно проводится контроль разнотолщинности ультразвуковым методом и проверка овальности внутреннего канала.