


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


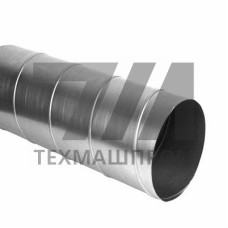
Труба стальная спиралешовная ГОСТ 8696-74 — электросварная труба с продольным швом, выполненным по спиральной линии. Изделия данного стандарта предназначены для магистральных и промысловых трубопроводов, работающих под давлением до 2,5 МПа, а также для строительных металлоконструкций. Профиль формируется из листового проката с последующей автоматической сваркой под слоем флюса, что обеспечивает стабильную геометрию и герметичность шва на всей протяженности.
Ключевое отличие спиралешовных труб от прямошовных — угол наклона шва относительно оси изделия, составляющий 30–40. Такая конфигурация повышает сопротивляемость трубы действию внутреннего давления и изгибающих нагрузок, поскольку шов не совпадает с линией главных напряжений. Сортамент по ГОСТ 8696-74 охватывает наружные диаметры от 159 до 2520 мм при толщине стенки 3,5–25 мм. Мерность — немерная в пределах 10–12 м, допускается изготовление мерных отрезков по согласованию с заказчиком.
Для производства спиралешовных труб по ГОСТ 8696-74 применяются низколегированные стали марок 09Г2С, 17Г1С, 17Г1С-У, а также стали категорий прочности К42–К60 по классификации СНиП 2.05.06-85. Выбор марки стали определяется условиями эксплуатации трубопровода: рабочей температурой, составом транспортируемой среды и требуемой категорией прочности.
Сварное соединение по прочности не уступает основному металлу: коэффициент прочности шва принимается равным 0,95–1,0 при расчете на внутреннее давление. Контроль качества шва выполняется неразрушающими методами — радиографическим или ультразвуковым сканированием по всей длине спирали.
Предельные отклонения по наружному диаметру для труб ГОСТ 8696-74 нормируются в зависимости от точности изготовления. Для диаметров до 530 мм допуск составляет 1,5%, для труб большего диаметра — 1,0%. Овальность не должна выводить изделие за пределы допуска на диаметр. Отклонение по толщине стенки соответствует полям допусков на листовой прокат по ГОСТ 19903.
| Наружный диаметр, мм | Толщина стенки, мм | Масса 1 м, кг | Категория прочности | Рабочее давление, МПа |
|---|---|---|---|---|
| 426 | 6 | 62,15 | К52 | 2,5 |
| 530 | 7 | 90,29 | К52 | 2,5 |
| 720 | 8 | 140,46 | К55 | 2,5 |
| 1020 | 10 | 249,05 | К60 | 2,5 |
Кривизна трубы не должна превышать 1,5 мм на 1 м длины, общая кривизна — не более 0,15% от полной длины. Концы труб обрезаются под углом 90 с допуском на скос не более 1,5 мм. По требованию заказчика выполняется снятие фаски под углом 30–35 для последующей сварки в трассовых условиях.
Спиралешовные трубы ГОСТ 8696-74 востребованы в системах транспортировки природного газа, нефти и нефтепродуктов при избыточном давлении до 2,5 МПа. Благодаря увеличенной жесткости на изгиб и устойчивости к знакопеременным нагрузкам, они применяются на участках трубопроводов с компенсацией температурных деформаций, а также при прокладке через болотистую местность и многолетнемерзлые грунты.
Для защиты от коррозии наружная поверхность труб может быть покрыта трехслойной экструзионной полиэтиленовой изоляцией усиленного типа, внутренняя — эпоксидным покрытием толщиной не менее 300 мкм. Антикоррозионные покрытия наносятся в заводских условиях на установках дробеструйной очистки с последующим контролем сплошности покрытия искровым дефектоскопом при напряжении 5–10 кВ.
Спиралешовная труба имеет сварной шов, расположенный по винтовой линии под углом 30–40 к оси. Такая геометрия обеспечивает более равномерное распределение напряжений от внутреннего давления и позволяет изготавливать трубы большого диаметра из листового проката меньшей ширины. Прямошовные трубы предпочтительны при высоких рабочих давлениях свыше 6,3 МПа.
Сварной шов контролируется ультразвуковой дефектоскопией по всей длине спирали, а также радиографическим методом на участках пересечения швов и в зонах старт-стоп. Дополнительно каждая труба проходит гидравлические испытания пробным давлением, превышающим рабочее в 1,5–2 раза.
Трубы из стали 09Г2С по ГОСТ 8696-74 рассчитаны на эксплуатацию при температуре от –70 до +200 C. При температурах ниже –40 C требуется подтверждение ударной вязкости на образцах с острым надрезом при температуре эксплуатации.
Стандарт ГОСТ 8696-74 ограничивает толщину стенки 25 мм. Для трубопроводов, работающих под более высоким давлением, применяются спиралешовные трубы по ГОСТ 20295-85 с толщиной стенки до 32 мм и категориями прочности до К60.