


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


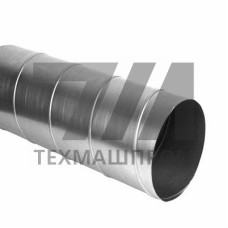
Труба стальная спиралешовная Сталь 3 — электросварная прямошовная продукция, изготавливаемая из низкоуглеродистой стали марки Ст3 (Ст3сп, Ст3пс, Ст3кп) по ГОСТ 10706-76 и ГОСТ 10704-91. Спиральный шов формируется под углом 30–45 к оси трубы, что обеспечивает повышенную жесткость конструкции при работе под внутренним давлением. Материал относится к группе конструкционных сталей обыкновенного качества с гарантируемым пределом текучести не менее 235 МПа для толщин до 20 мм.
Технология производства включает формовку штрипса в спираль с последующей двусторонней дуговой сваркой под флюсом. Такая схема позволяет изготавливать трубы большого диаметра (до 2520 мм) из листа меньшей ширины, чем при продольном шве. Для стали Ст3 характерна хорошая свариваемость без ограничений по толщине, что упрощает монтаж трубопроводов на строительной площадке и позволяет выполнять врезки и ремонтные работы без предварительного подогрева.
Сталь Ст3 поставляется в трех категориях раскисления: спокойная (Ст3сп), полуспокойная (Ст3пс) и кипящая (Ст3кп). Для трубопроводов ответственного назначения предпочтительна Ст3сп, обладающая наименьшей склонностью к хладноломкости. Временное сопротивление разрыву для проката толщиной 4–20 мм составляет 370–490 МПа, относительное удлинение — не менее 22%. Ударная вязкость KCU при температуре –20 C для спокойной стали — не ниже 29 Дж/см.
Химический состав регламентируется ГОСТ 380-2005: содержание углерода — 0,14–0,22%, марганца — 0,40–0,65%, кремния — 0,05–0,17% для Ст3пс и 0,15–0,30% для Ст3сп. Сера и фосфор ограничены значениями 0,050% и 0,040% соответственно. Сварной шов по прочности не уступает основному металлу: нормативные значения временного сопротивления для сварных соединений — не ниже 370 МПа.
Спиралешовные трубы из Ст3 выпускаются в диапазоне диаметров 159–2520 мм с толщиной стенки 4–20 мм. Длина труб — от 6 до 12 м, по согласованию возможна немерная поставка. Предельные отклонения по наружному диаметру составляют 1,5% для труб без механической обработки концов, по толщине стенки — 10%. Овальность не должна выводить трубу за предельные отклонения по диаметру.
Испытательное гидравлическое давление рассчитывается по формуле, учитывающей предел текучести материала и геометрию сечения. Для труб диаметром 530 мм с толщиной стенки 8 мм расчетное давление составляет 7,4 МПа, для диаметра 1020 мм с толщиной 10 мм — 5,2 МПа. Контроль сварного шва выполняется неразрушающими методами: ультразвуковой дефектоскопией или радиографическим контролем по всей длине шва.
| Наружный диаметр, мм | Толщина стенки, мм | Масса 1 м, кг | Испытательное давление, МПа | Применение |
|---|---|---|---|---|
| 219 | 5 | 26,4 | 6,4 | Водопроводы |
| 530 | 7 | 90,3 | 5,6 | Нефтепроводы |
| 820 | 9 | 180,0 | 4,8 | Магистральные сети |
| 1220 | 12 | 357,4 | 4,2 | Промысловые трубопроводы |
Спиралешовные трубы из стали Ст3 востребованы в системах, где не требуется применение низколегированных сталей повышенной прочности, но необходима надежность при умеренных нагрузках. Основные направления использования:
Для защиты от коррозии трубы из Ст3 подвергаются наружной изоляции: битумно-мастичной, полиэтиленовой или полиуретановой — в зависимости от условий прокладки. Внутренняя поверхность может быть покрыта цементно-песчаным составом для питьевого водоснабжения или эпоксидным покрытием для агрессивных сред. При подземной прокладке в грунтах с высокой коррозионной активностью применяется катодная защита.
Сварка спиралешовных труб из Ст3 выполняется электродами типа Э42 и Э46 по ГОСТ 9467-75 или проволокой Св-08Г2С в среде углекислого газа. Благодаря низкому содержанию углерода не требуется предварительный подогрев даже при отрицательных температурах до –25 C. Рекомендуемый режим сварки корневого слоя: сила тока 90–120 А, напряжение 22–26 В, скорость 8–12 м/ч. Заполняющие слои выполняются на токах 140–180 А.
При монтаже трубопроводов следует учитывать, что спиральный шов создает локальную концентрацию напряжений. Поэтому при прокладке в сейсмических районах или на вечномерзлых грунтах рекомендуется применять трубы с продольным швом либо выполнять дополнительный расчет на прочность. Для поворотов трассы используются отводы крутоизогнутые или сварные секторные, изготовленные из той же марки стали.
Спиралешовная труба имеет сварной шов, расположенный по винтовой линии под углом 30–45 к оси. Это позволяет изготавливать трубы большого диаметра из листа меньшей ширины и обеспечивает более высокую жесткость при работе на изгиб. Прямошовная труба имеет один продольный шов и предпочтительна при высоких внутренних давлениях.
Рабочее давление зависит от диаметра и толщины стенки. Для труб диаметром 530 мм с толщиной 7 мм допускается рабочее давление до 2,5 МПа, для диаметра 1020 мм с толщиной 10 мм — до 1,6 МПа. Точные значения определяются расчетом по ГОСТ 32388-2013 с учетом коэффициента запаса.
Да, при условии нанесения внутреннего цементно-песчаного или эпоксидного покрытия, допущенного Роспотребнадзором для контакта с питьевой водой. Без покрытия сталь Ст3 склонна к коррозии, что ухудшает качество воды и сокращает срок службы трубопровода.
Каждая труба проходит гидравлические испытания, а сварной шов контролируется ультразвуковой дефектоскопией или радиографией по всей длине. Дополнительно выполняются механические испытания образцов сварного соединения на растяжение и ударный изгиб.