


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


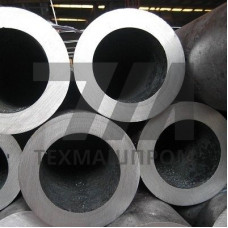
Труба толстостенная круглая из стали 60Г — это бесшовный горячедеформированный прокат с повышенным содержанием углерода (0,57–0,65 %) и легированием марганцем (0,70–1,00 %). Материал относится к рессорно-пружинным сталям, поэтому труба сохраняет высокую упругость и сопротивление циклическим нагрузкам после термической обработки. В отличие от конструкционных низкоуглеродистых труб, прокат из 60Г предназначен для деталей, работающих в условиях знакопеременных напряжений, ударных воздействий и абразивного износа.
Толстостенное исполнение обеспечивает соотношение наружного диаметра к толщине стенки не более 10:1, что принципиально меняет характер нагружения сечения: при изгибе и кручении преобладают касательные напряжения в толще стенки, а не в поверхностном слое. Это делает трубу пригодной для изготовления валов, осей, гильз цилиндров и элементов подвески без дополнительной механической обработки внутренней полости.
Сталь 60Г поставляется в горячекатаном или термически обработанном состоянии. Твердость в состоянии поставки — 229–269 HB, после закалки и среднего отпуска достигается предел текучести 850–1000 МПа при относительном удлинении не менее 9 %. Рекомендуемый режим упрочнения: закалка от 820–840 C в масле, отпуск при 480–520 C. Для деталей, работающих на износ, применяют закалку ТВЧ поверхностного слоя с последующим низким отпуском.
Свариваемость стали ограниченна: при дуговой сварке необходимо предварительное подогрев до 200–300 C и последующий высокий отпуск для снятия напряжений. Предпочтительные методы соединения — резьбовые муфты, фланцевые стыки на болтах или запрессовка. Обрабатываемость резанием в отожженном состоянии удовлетворительная, твердосплавным инструментом — при скорости 60–80 м/мин.
| Наружный диаметр, мм | Толщина стенки, мм | Предел текучести, МПа | Относительное удлинение, % | Твердость, HB |
|---|---|---|---|---|
| 76 | 12 | 880 | 10 | 255 |
| 108 | 16 | 850 | 11 | 245 |
| 159 | 20 | 820 | 12 | 235 |
Значения приведены для состояния после закалки и среднего отпуска. Точные механические характеристики зависят от фактического сечения и режима термообработки конкретной партии.
Трубы из стали 60Г изготавливаются по ГОСТ 8732-78 (сортамент) и ГОСТ 8731-74 (технические требования). Химический состав контролируется на соответствие ГОСТ 4543-71. Для ответственных деталей рекомендуется проведение ультразвукового контроля сплошности по всей длине трубы, а также проверка твердости на торцах после термообработки. Допуски на диаметр — 1,5 %, на толщину стенки — 12,5 % для горячекатаного проката.
Сталь 60Г содержит на 0,15–0,20 % больше углерода и дополнительно легирована марганцем, что повышает прокаливаемость и предел упругости. После термообработки труба из 60Г выдерживает в 1,3–1,5 раза большие знакопеременные нагрузки, но хуже сваривается и обрабатывается резанием.
В состоянии поставки (горячекатаном) сталь имеет феррито-перлитную структуру с твердостью 229–269 HB. Для статических нагрузок допустимо применение без термообработки, но для динамических и ударных нагрузок требуется закалка с отпуском, иначе ресурс детали снижается в 3–5 раз.
Допустима ручная дуговая сварка электродами типа Э70 с предварительным подогревом до 250–300 C. После сварки обязателен высокий отпуск при 600–650 C. Для нагруженных узлов рекомендуется избегать сварных соединений и применять механические соединения.
Внутренний диаметр не нормируется отдельно — он получается как разность наружного диаметра и удвоенной толщины стенки. Для точных внутренних поверхностей (гидроцилиндры) требуется расточка, припуск составляет 3–5 мм на сторону.