


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


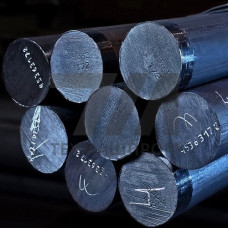
Трубная стальная заготовка 15ХСНД — это горячекатаный непрерывнолитой или кованый полуфабрикат круглого сечения, предназначенный для последующей прошивки и прокатки в бесшовные трубы. Марка 15ХСНД относится к низколегированным конструкционным сталям системы «хром–кремний–никель–медь» и регламентируется ГОСТ 19281 и ГОСТ 19282. Химический состав обеспечивает сочетание прочности, хладостойкости и атмосферостойкости, что критично для трубопроводов, эксплуатируемых в условиях знакопеременных нагрузок и агрессивных сред.
Сталь 15ХСНД содержит углерод в пределах 0,12–0,18 %, что ограничивает свариваемость без предварительного подогрева. Легирующий комплекс: хром 0,6–0,9 %, кремний 0,4–0,7 %, никель 0,3–0,6 %, медь 0,2–0,4 %. Такое соотношение повышает сопротивление коррозионному растрескиванию и увеличивает предел текучести до 345–390 МПа после нормализации. Ударная вязкость при –40 C сохраняется не ниже 29 Дж/см, что подтверждает пригодность для северного исполнения.
| Параметр | Значение | Условие испытания | Стандарт | Единица |
|---|---|---|---|---|
| Предел текучести | 345–390 | нормализация | ГОСТ 19281 | МПа |
| Временное сопротивление | 490–590 | растяжение | ГОСТ 19281 | МПа |
| Относительное удлинение | 21 | разрыв | ГОСТ 19281 | % |
| Ударная вязкость | 29 | –40 C | ГОСТ 9454 | Дж/см |
| Диаметр заготовки | 120–350 | прокат | ТУ 14-1- | мм |
Заготовка 15ХСНД поставляется в виде прутков длиной 4–6 м или мерных штанг под конкретный стан. Перед прошивкой на трубопрокатном агрегате выполняется нагрев до 1180–1220 C в методических печах с защитной атмосферой. Низкое содержание серы и фосфора (не более 0,035 % каждого) снижает риск образования плен и трещин при деформации. После прокатки трубы подвергают контролируемому охлаждению для получения мелкозернистой феррито-перлитной структуры.
Для повышения точности геометрии заготовку обрабатывают на обдирочно-шлифовальных станках, удаляя поверхностные дефекты глубиной до 2 мм. Это особенно важно при производстве труб для нефтегазовой отрасли, где требуется ультразвуковой контроль сплошности металла.
Нагрев до 1180–1220 C в методических печах без дополнительной термической обработки; после прокатки — контролируемое охлаждение на холодильнике.
При толщине стенки до 12 мм сварка возможна без подогрева с использованием электродов типа Э50А; свыше 12 мм требуется предварительный подогрев до 100–150 C.
Для агрегата с прошивным станом рекомендуется заготовка диаметром 150–180 мм, обеспечивающая коэффициент вытяжки 1,8–2,2.
Визуально-инструментальный осмотр, магнитопорошковая дефектоскопия и ультразвуковой контроль на наличие внутренних расслоений.